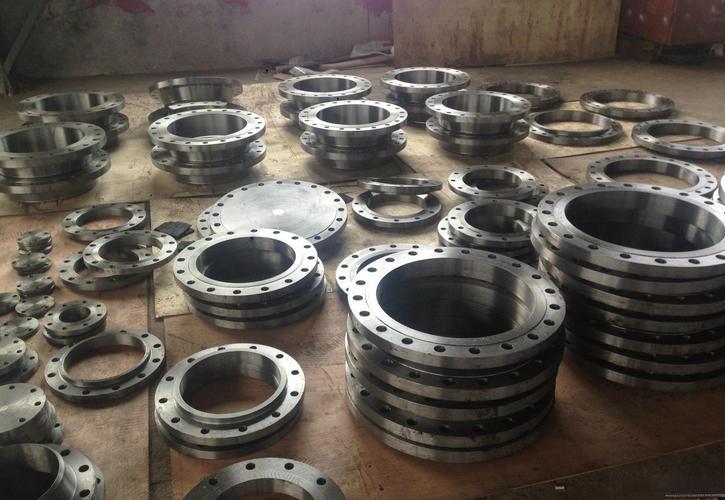
Bridas forjadas ASTM A350 LF2, Estados Unidos K03011, Clase 1/2, Charpy probado a −46 °C/−18 °C. ASME B16.5/16.47, NPS 1/2–60. Acero al carbono de baja temperatura, MTC 3.1.
Bridas forjadas ASTM A350 LF2, Estados Unidos K03011, Clase 1/2, Charpy probado a −46 °C/−18 °C. ASME B16.5/16.47, NPS 1/2–60. Acero al carbono de baja temperatura, MTC 3.1.
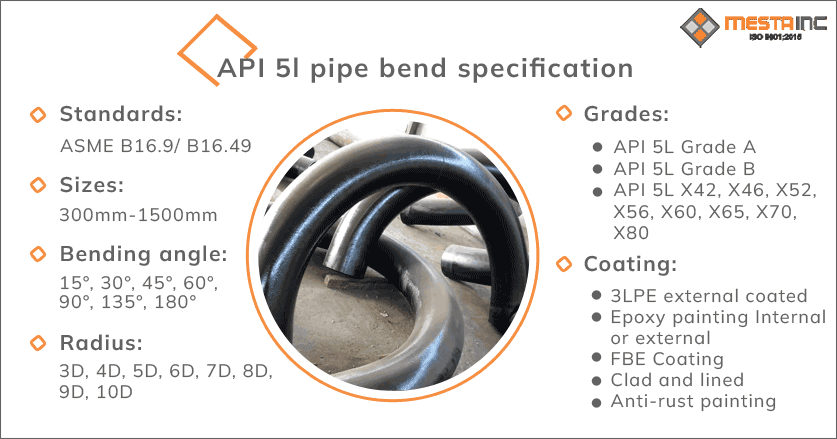
Manual de especificaciones industriales pesadas
Ficha técnica completa: Composición química, Propiedades mecánicas, Normas ASME B16.49, Tolerancias, y matrices dimensionales para codos de tuberías de alto rendimiento
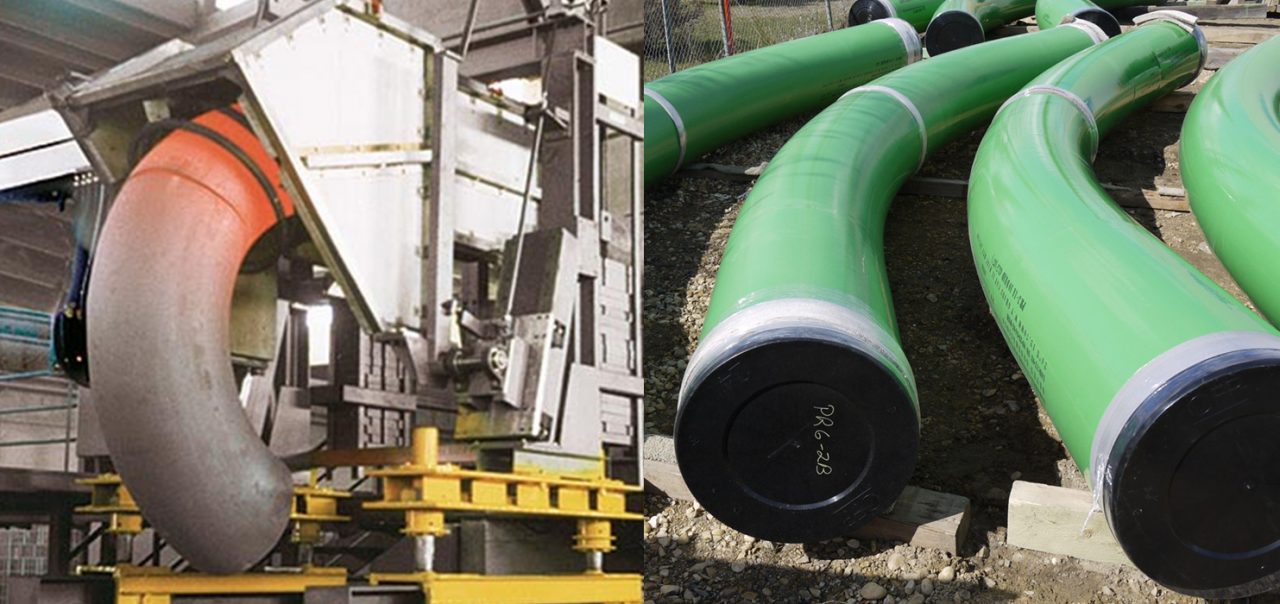
Los codos de tubería de acero API 5L son componentes críticos de tuberías direccionales que contienen presión y se utilizan ampliamente en operaciones internacionales de petróleo a campo traviesa., gas, Agua, e infraestructura de transporte de purines. A diferencia del estándar de radio corto (1.0D) o de radio largo (1.5D) codos formados en frío, Las curvas por inducción se fabrican utilizando tecnología de calentamiento por inducción continua de frecuencia media.. Este proceso permite cambios direccionales de gran radio. (típicamente 3D, 5D, 6D, 8D, 10D, hasta 12D o radios personalizados) que minimizan significativamente la pérdida por fricción, erosión-corrosión, turbulencia, y caída de presión de fluidos dentro de redes de tuberías de alta presión.
La técnica de doblado por inducción en caliente implica pasar una longitud continua de tubería de acero al carbono/aleación sin costura o soldada a través de una bobina de calentamiento por inducción electromagnética.. La bobina calienta una estrecha banda circunferencial. (360 grados alrededor de la tubería) a elevadas temperaturas de forjado, generalmente entre 850°C y 1050°C (1562°F a 1922°F). A medida que la tubería es empujada hacia adelante a una velocidad constante controlada por un ariete hidráulico, un brazo mecánico pivotante sujeta el borde de ataque, aplicar un momento de flexión que da forma a la tubería alrededor de un radio de línea central predeterminado (CLR). Inmediatamente después de salir de la bobina de inducción., la zona calentada se apaga usando agua pulverizada a presión, aire forzado, o dejar que se enfríe en aire tranquilo dependiendo de las especificaciones metalúrgicas y los requisitos de tratamiento térmico..
Nuestras instalaciones producen curvas de inducción en caliente de alta calidad API 5L X42 a X80 diseñadas en estricto cumplimiento de ANSI/ASME B16.49., ISO 15590-1, y dimensiones estándar ASME B16.9. A continuación se muestra la tabla general de especificaciones maestras que detalla los tamaños disponibles., horarios, radios, y servicios de procesamiento de valor agregado.
| Clase de parámetro | Gama de curvaturas de tuberías sin costura | soldado (LSAW / HSAW / REG) Rango de curvatura |
|---|---|---|
| Diámetro nominal (NPS) | 1/2″ a 24″ (DN15-DN600) | 2″ a 60″ (DN50 – DN1500) |
| Espesor de la pared / Cronograma | SCH 20, SCH 40, SCH 80, SCH 120, SCH 160, SCH XXS | SCH 10 a SCH 120, peso hasta 60 milímetros (2.36 en) |
| Radios de curvatura de la línea central | 1.5D, 2.5D, 3D, 4D, 5D, 6D, 7D, 8D, 10D, 12D | 3D, 5D, 6D, 7D, 8D, 10D, 12D, CLR personalizado hasta 15 m |
| Ángulos de curvatura (i) | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° o personalizado | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° o personalizado |
| Longitud de los extremos tangentes (L1, L2) | Estándar 100 mm a 500 mm o adaptado a la longitud del sitio | Estándar 150 mm a 1000 mm o opciones tangentes extendidas |
| Preparación final | Extremos biselados según ASME B16.25, Corte cuadrado con extremo liso | Extremos biselados (Bisel compuesto / Transición compuesta) |
| Protección de superficies | negro desaparecer, Aceite antioxidante, FBE, 3LPE, 3LPP, Epoxi líquido | Limpieza a chorro (en 2.5), 3Recubrimiento LPE, FBE pesado, Alquitrán de hulla |
| Certificados de prueba | EN 10204 3.1 / 3.2, 100% Utah, RT, IPM, Prueba hidrostática | EN 10204 3.1 / 3.2, 100% Costura de soldadura RT/UT, Mapa de dureza |
En el diseño de tuberías de alta presión., calcular la longitud exacta del arco, margen de curvatura, tasas de adelgazamiento de paredes, y los requisitos tangentes son vitales para evitar la falta de material y la ovalidad excesiva. Los modelos matemáticos que rigen las curvaturas por inducción en caliente API 5L se resumen a continuación..
La longitud total del arco requerida para formar un ángulo de curvatura específico. i con radio de línea central Riñonal, espesor del material t, y factor de desplazamiento del eje neutro K está determinado por:
Dónde: licenciado en Letras = Tolerancia de curvatura (milímetros); i = Ángulo de curvatura (Grados); Riñonal = Radio de línea central (milímetros); K = Factor K (relación de posición del eje neutro, típicamente 0.33 a 0.50 para curvado en caliente); t = Espesor de pared nominal (milímetros).
Para tamaños de tubería nominales estándar (NPS o D), la designación del radio escala directamente con el diámetro exterior:
Ejemplo de cálculo (6″ Curva 5D): Diámetro exterior Profundidad = 6″ (152.4 milímetros). Radio de línea central R = 5 × 6″ = 30″ = 762.0 milímetros. Longitud total del arco para una curva de 90° = 90 × (3.14159 / 180) × 762.0 milímetros = 1196.9 milímetros (más longitudes tangentes).
Durante el proceso de doblado, la curva exterior (extradós) experimenta tensión de tracción que resulta en el adelgazamiento de la pared, mientras que la curva interior (intradós) experimenta estrés de compresión que causa engrosamiento de la pared. Para satisfacer ASME B31.4 / B31.8 requisitos de presión de diseño, el espesor inicial de la pared de la tubería tnominar debe seleccionarse de modo que:
Dónde tmín. es el espesor mínimo requerido de la pared de la tubería por cálculos de presión de diseño de la tubería de línea.
API 5L Grado X60 (equivalente a ISO 3183 L415) PSL1 representa codos de tubería soldados y sin soldadura, de alto rendimiento y calidad estándar, diseñados para entornos de transporte no ácidos.. Las tablas siguientes describen los valores límite químicos y las propiedades de tracción mínimas requeridas..
| Tipo de fabricación | Grado de acero | C Max | Mn Max | P Max | S Max | V Max | NB Max | tu maximo | Notas |
|---|---|---|---|---|---|---|---|---|---|
| Tubería sin costura | L415 o X60 | 0.28 | 1.40 | 0.030 | 0.030 | nota al pie f | nota al pie f | nota al pie f | Cu ≤ 0.50%, En ≤ 0.50% |
| Tubería soldada | L415 o X60 | 0.26 | 1.40 | 0.030 | 0.030 | nota al pie f | nota al pie f | nota al pie f | cr ≤ 0.50%, Mes ≤ 0.15% |
Notas a pie de página: (b) Por cada reducción de 0.01% por debajo del máximo de carbono, aumento de mn de 0.05% por encima del máximo está permitido hasta 1.75%. (do) A menos que se acuerde, Nótese bien + V ≤ 0.06%. (d) Nótese bien + V + Si ≤ 0.15%. (F) A menos que se acuerde, Nótese bien + V + Si ≤ 0.001%. (gramo) Sin adición deliberada de boro (B ≤ 0.001%).
| Grado de acero | Cuerpo de tubería (Sin costura & soldado) | Costura de soldadura (EW, SIERRA, VACA) | ||
|---|---|---|---|---|
| Límite elástico Rt0.5 (MPa / psi) mín. | Resistencia a la tracción Rmetro (MPa / psi) mín. | Elongación AF (%) mín. | Resistencia a la tracción Rmetro (MPa / psi) mín. | |
| L415 o X60 | 415 MPa (60,200 psi) | 520 MPa (75,400 psi) | Ecuación derivada (De) | 520 MPa (75,400 psi) |
El alargamiento mínimo especificado (AF) en porcentaje para curvaturas API 5L se determina utilizando la fórmula empírica ISO/API basada en el área de la pieza de prueba de la sección transversal:
Los codos de tubería PSL2 cumplen estrictos criterios de calidad, límites obligatorios de equivalente de carbono, límites elásticos máximos especificados, Resistencia a la entalla Prueba de impacto Charpy, y condiciones explícitas de entrega obligatoria del suministro.: Normalizado (norte), apagado & Templado (q), o Laminado Termo-Mecánico (METRO).
| Grado de acero | Fracción de masa del elemento (%) máximo | Equivalente de carbono máx. | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| c | Y | Minnesota | PAG | S | V | Nótese bien | De | Otro | CEIIW | CEpcm | |
| L415N o X60N (SMLS) | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | gramo, H, yo | Según lo acordado | Según lo acordado |
| L415Q o X60Q (SMLS) | 0.18 | 0.45 | 1.70 | 0.025 | 0.015 | gramo | gramo | gramo | H, yo | 0.43 | 0.25 |
| L415M o X60M (soldado) | 0.12 | 0.45 | 1.60 | 0.025 | 0.015 | gramo | gramo | gramo | H, yo | 0.43 | 0.25 |
Fórmulas CE: CEIIW =C + mn/6 + (CR+Mo+V)/5 + (Ni+CU)/15 | CEpcm =C + Y/30 + (Mn+Cu+Cr)/20 + En / 60 + Mo/15 + V/10 + 5B.
| Grado de acero | Requisitos del cuerpo de la tubería | Costura de soldadura | |||
|---|---|---|---|---|---|
| Límite elástico Rt0.5 (MPa) mín. / máximo | Resistencia a la tracción Rmetro (MPa) mín. / máximo | Relación Rt0.5 / Riñonalmetro máximo | Elongación AF (%) mín. | Resistencia a la tracción Rmetro (MPa) mín. | |
| L415N / X60N | 415 MPa (60,200 psi) mín. 565 MPa (81,900 psi) máximo |
520 MPa (75,400 psi) mín. 760 MPa (110,200 psi) máximo |
0.93 | Fórmula derivada | 520 MPa (75,400 psi) |
| L415Q / X60Q | |||||
| L415M / X60M | |||||
Redes de tuberías que transportan sulfuro de hidrógeno húmedo (H2S) El gas o el petróleo crudo exigen codos de tubería resistentes al servicio amargo especializado.. Las curvas de servicio ácido se controlan estrictamente para evitar el agrietamiento inducido por hidrógeno. (Hic), Cracking por tensión de sulfuro (CSS), y craqueo paso a paso (SWC) bajo NACE MR0175 / ISO 15156 cumplimiento.
| Grado de acero | C Max | Si máx. | Mn Max | P Max | S Max | V Max | NB Max | tu maximo | CEIIW máximo | CEpcm máximo |
|---|---|---|---|---|---|---|---|---|---|---|
| L415QS / X60QS (SMLS) | 0.16 | 0.45 | 1.65 | 0.020 | 0.003 | 0.08 | 0.05 | 0.04 | 0.41 | 0.22 |
| L415MS / X60MS (soldado) | 0.10 | 0.45 | 1.45 | 0.020 | 0.002 | 0.08 | 0.08 | 0.06 | — | 0.21 |
Controles críticos de acidez: Azufre ultrabajo (S ≤ 0.002% para soldar, 0.003% para sin costura). Tratamiento con calcio para el control de la forma de inclusión. (Ca/S ≥ 1.5). Límite de dureza: Máximo 22 CDH (238 HBW) a través del metal base, zona afectada por el calor (ZAT), y costura de soldadura.
| Grado de acero | Límite elástico Rt0.5 (MPa) mín. / máximo | Resistencia a la tracción Rmetro (MPa) mín. / máximo | Relación rendimiento-tracción máx. | Tapa de dureza (CDH) | Hic / Pruebas SSC |
|---|---|---|---|---|---|
| L415QS / X60QS | 415 MPa (60,200 psi) mín. 565 MPa (81,900 psi) máximo |
520 MPa (75,400 psi) mín. 760 MPa (110,200 psi) máximo |
0.93 | 22 CDH (238 HBW) |
NACE TM0284 (Hic) NACE TM0177 (CSS) |
| L415MS / X60MS |
ASME B16.49 es la norma definitiva que rige el diseño, calificación de materiales, procesos de fabricación, pruebas, calificación, y requisitos de inspección para codos de tuberías fabricados en fábrica hechos de materiales de acero al carbono y de baja aleación con propiedades químicas y mecánicas controladas. Cubre específicamente codos por inducción para sistemas de tuberías de transporte y distribución que cumplen con ASME B31.4. (Hidrocarburos líquidos) y ASME B31.8 (Transmisión de gas).
| Elemento | Carbón [c] | Manganeso [Minnesota] | Fósforo [PAG] | Azufre [S] | Silicio [Y] | Cromo [cr] | Molibdeno [Mes] |
|---|---|---|---|---|---|---|---|
| Contenido máximo (%) | 0.30 | 1.60 | 0.025 | 0.015 | 0.50 | 0.30 | 0.25 |
| Elemento | Vanadio [V] | Cobre [Cu] | Níquel [En] | Niobio [Nótese bien] | Fórmula equivalente de carbono (CE) | ||
| Contenido máximo (%) | 0.10 | 0.50 | 1.00 | 0.10 | CE. =C + mn/6 + (CR+Mo+V)/5 + (Cu+Ni)/15 ≤ 0.45% | ||
Según ASME B16.49, Las curvas de inducción se designan mediante símbolos de grado estándar que coinciden con su límite elástico mínimo en megapascales. (MPa). La siguiente tabla enumera las propiedades mecánicas de referencia., umbrales de dureza, y Charpy V-Notch (CVN) valores de tenacidad al impacto requeridos después de la flexión.
| Símbolo de grado | Grado API 5L equivalente | Límite elástico mín. | Resistencia a la tracción mín. | Alargamiento mínimo | Dureza máxima | Prueba de impacto (cv) | |||
|---|---|---|---|---|---|---|---|---|---|
| ksi | MPa | ksi | MPa | % | HBW | CDH | Julios (mi promedio) | ||
| P241 (X241) | Grado B / L245 | 35 | 241 | 60 | 414 | 20 | 238 | 22 | 27 Temperatura a -20°C |
| P290 (X290) | X42 / L290 | 42 | 290 | 60 | 414 | 20 | 238 | 22 | 27 Temperatura a -20°C |
| P317 (X317) | X46 / L320 | 46 | 317 | 63 | 434 | 20 | 238 | 22 | 27 Temperatura a -20°C |
| P359 (X359) | X52 / L360 | 52 | 359 | 66 | 455 | 20 | 238 | 22 | 27 Temperatura a -20°C |
| P386 (X386) | X56 / L390 | 56 | 386 | 71 | 490 | 20 | 238 | 22 | 27 Temperatura a -20°C |
| P414 (X414) | X60 / L415 | 60 | 414 | 75 | 517 | 20 | 238 | 22 | 54 Temperatura a -20°C |
| P448 (X448) | X65 / L450 | 65 | 448 | 77 | 531 | 18 | 238 | 22 | 54 Temperatura a -20°C |
| P483 (X483) | X70 / L485 | 70 | 483 | 82 | 565 | 16 | 247 | 24 | 54 Temperatura a -20°C |
| P552 (X552) | X80 / L555 | 80 | 552 | 90 | 621 | 16 | 247 | 24 | 54 Temperatura a -20°C |
Porque la flexión por inducción en caliente somete la tubería de acero a rápidos ciclos térmicos localizados., tratamiento térmico completo post-flexión (PBHT) Es obligatorio restaurar la microestructura de grano fino., aliviar las tensiones de flexión residuales, y garantizan resistencia a la muesca en todo el metal base., zona de curvatura, y costuras de soldadura.
Calentar uniformemente la curva entre 480°C (900°F) y 675°C (1250°F). Mantener a temperatura durante al menos 30 minutos por 25 milímetros (1 en.) de espesor de pared, pero nada menos que 30 minutos totales. Aire fresco en aire en calma.
Calentar uniformemente por encima de la temperatura de transformación superior. (C.A3, normalmente entre 880°C y 930°C). Mantenga durante un mínimo de 20 minutos por 25 milímetros (1 en.) de espesor, luego enfríe libremente en aire tranquilo para lograr una estructura uniforme de ferrita-perlita.
Calor por encima de la temperatura de transformación., espera por 20 mín/25 mm, luego enfriar rápidamente en agua, aceite, o extinción de polímeros. Recalentar para templar a alta temperatura (550°C–650°C) para lograr un límite elástico óptimo y una resistencia al impacto.
La siguiente tabla proporciona de centro a extremo (A, B) y de vuelta a frente (oh, K) dimensiones para 3D estándar y radio largo (LR) La tubería se dobla a través de tamaños nominales de tubería DN15. (1/2″) hasta DN400 (16″) de acuerdo con ASME B16.49 y ASME B16.9.
| DN | NPS | Dié afuera (DE) | Centro para terminar (90° Curva) A | Centro para terminar (45° Curva) B | Volver a la cara (180° Retorno) oh | Centro a centro (180° Retorno) K | ||||
|---|---|---|---|---|---|---|---|---|---|---|
| 3D curva | Curva LR | 3D curva | Curva LR | 3D curva | Curva LR | 3D curva | Curva LR | |||
| 15 | 1/2″ | 21.3 | 76 | 38 | 48 | 22 | 203 | 102 | 76 | 38 |
| 20 | 3/4″ | 26.7 | 76 | 38 | 57 | 25 | 247 | 127 | 76 | 38 |
| 25 | 1″ | 33.4 | 76 | 38 | 63 | 29 | 176 | 102 | 76 | 51 |
| 32 | 1 1/4″ | 42.2 | 95 | 48 | 39 | 24 | 95 | 102 | 64 | 64 |
| 40 | 1 1/2″ | 48.3 | 114 | 57 | 47 | 29 | 114 | 127 | 76 | 76 |
| 50 | 2″ | 60.3 | 152 | 76 | 63 | 35 | 152 | 152 | 102 | 102 |
| 65 | 2 1/2″ | 73.0 | 190 | 95 | 79 | 44 | 190 | 190 | 127 | 127 |
| 80 | 3″ | 88.9 | 229 | 114 | 95 | 51 | 229 | 229 | 152 | 152 |
| 90 | 3 1/2″ | 101.6 | 267 | 133 | 111 | 57 | 267 | 267 | 178 | 178 |
| 100 | 4″ | 114.3 | 305 | 152 | 127 | 64 | 305 | 305 | 203 | 203 |
| 125 | 5″ | 141.3 | 381 | 190 | 157 | 79 | 381 | 381 | 254 | 254 |
| 150 | 6″ | 168.3 | 457 | 229 | 189 | 95 | 457 | 457 | 305 | 305 |
| 200 | 8″ | 219.1 | 610 | 305 | 252 | 127 | 610 | 610 | 406 | 406 |
| 250 | 10″ | 273.0 | 762 | 381 | 316 | 159 | 762 | 762 | 508 | 508 |
| 300 | 12″ | 323.8 | 914 | 457 | 378 | 191 | 914 | 914 | 609 | 609 |
| 350 | 14″ | 355.6 | 1067 | 533 | 441 | 222 | 1067 | 1067 | 711 | 711 |
| 400 | 16″ | 406.4 | 1219 | 610 | 505 | 254 | 1219 | 1219 | 813 | 813 |
Seleccionar el grado de acero adecuado para curvas de tuberías a través del país requiere equilibrar los requisitos de presión operativa., soldabilidad en campo, tenacidad a la fractura, y rentabilidad. Las tablas de comparación a continuación evalúan los límites químicos y los umbrales mecánicos en todo el espectro API 5L de alto rendimiento..
| Calificación | Carbón [c] | Silicio [Y] | Manganeso [Minnesota] | Fósforo [PAG] | Azufre [S] | Vanadio [V] | Niobio [Nótese bien] | Titanio [De] |
|---|---|---|---|---|---|---|---|---|
| API5L X52 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API5L X56 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API5L X60 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.08 | 0.05 | 0.04 |
| API 5L x65 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.09 | 0.05 | 0.06 |
| API5L X70 | 0.17 | 0.45 | 1.75 | 0.020 | 0.010 | 0.10 | 0.05 | 0.06 |
| Calificación | Límite elástico mín. (KSI / MPa) | Resistencia a la tracción mín. (KSI / MPa) | Relación rendimiento-tracción máx. | Alargamiento mínimo (%) |
|---|---|---|---|---|
| API5L X52 | 52 KSI / 359 MPa | 66 KSI / 455 MPa | 0.93 | 21 % |
| API5L X56 | 56 KSI / 386 MPa | 71 KSI / 490 MPa | 0.93 | 19 % |
| API5L X60 | 60 KSI / 414 MPa | 75 KSI / 517 MPa | 0.93 | 19 % |
| API 5L x65 | 65 KSI / 448 MPa | 77 KSI / 531 MPa | 0.93 | 18 % |
| API5L X70 | 70 KSI / 483 MPa | 82 KSI / 565 MPa | 0.93 | 17 % |
Para garantizar la integridad estructural bajo presiones cíclicas severas y cargas ambientales., 100% de los codos fabricados por inducción en caliente se someten a un exhaustivo examen no destructivo (Nde) y pruebas metalúrgicas destructivas en total conformidad con la cláusula ASME B16.49 10 e iso 15590-1.
| Método de prueba | Estándar / Especificación | Criterios de aceptación & Alcance de la inspección |
|---|---|---|
| Pruebas ultrasónicas (Utah) | ASTM A388 / ASME Sección V Arte 4 | 100% Medición del espesor de pared de todo el cuerpo después del doblado.; 100% Onda de corte UT de curvatura intradós/extradós y costura de soldadura. |
| Pruebas radiográficas (RT) | ASME Sección V Arte 2 / API 1104 | 100% Examen radiológico de cordones de soldadura circunferenciales y longitudinales en codos de tubos soldados después del conformado. |
| Inspección de partículas magnéticas (IPM) | ASTM E709 / ASME Sección V Arte 7 | 100% Inspección con partículas magnéticas húmedas de extremos biselados., intradós, extradós, y cuerpo para detectar grietas superficiales/subsuperficiales. |
| Prueba de dureza & Cartografía | ASTM E10 (Brinell) / ASTM E18 (rockwell) | Mapeo de cuadrícula a lo largo del radio exterior, radio interior, eje neutro, y zonas de soldadura/HAZ. máx. 238 HBW (22 HRC para servicio amargo). |
| Muesca en V Charpy (CVN) Impacto | ASTM A370 / ISO 148-1 | Prueba de impacto a -20°C (-4°F) o -46°C (-51°F). Energía individual mínima según la tabla de referencia ASME B16.49. |
| Pruebas hidrostáticas | Cláusula API 5L 10.2 / ASME B31.8 | Presión de prueba mantenida durante un mínimo 10 segundos sin fugas en el cuerpo o la costura con la tensión circunferencial calculada (90% SMYS). |
Codos de inducción en caliente colocados bajo tierra, submarino, o entornos de tuberías sobre el suelo requieren sistemas de recubrimiento anticorrosión especializados capaces de adaptarse a geometrías de curvatura sin desunión.
Las tolerancias geométricas estrictas son cruciales para mantener el ajuste de las tuberías, Minimizar el desplazamiento durante la soldadura circunferencial automática en campo., y evitando puntos de concentración de estrés.
| Característica dimensional | Rango de diámetro nominal | Límite de tolerancia permitido |
|---|---|---|
| Ángulo de curvatura (i) Tolerancia | Todos los tamaños (1/2″ a 60″) | ±0,5° del ángulo de curvatura especificado |
| Radio de línea central (CLR) Tolerancia | Todos los tamaños | ±1,0 % del radio de la línea central especificado Riñonal |
| Diámetro externo (DE) en los extremos | NPS≤4″ NPS de 5″ a 12″ NPS ≥ 14″ |
+1.6 milímetros / -0.8 milímetros ±1,6mm +2.4 milímetros / -1.6 milímetros |
| Ovalidad (Fuera de redondez) en curva | Todos los tamaños | máx. 3.0% [(DEmáximo – DEmín.) / DEnominar × 100] |
| Cuadratura final / Ángulo de bisel | Todos los tamaños | Ángulo de bisel 37,5° ± 2,5°; Cara de raíz 1.6 milímetros ± 0.8 milímetros; Fuera de casilla ≤ 1.6 milímetros |
| Longitud tangente (L1, L2) Tolerancia | Todos los tamaños | ±5,0 mm o según lo acordado entre el comprador y el fabricante |
Para acelerar la cotización y garantizar un cumplimiento de ingeniería impecable, contratos de adquisición de ingeniería (EPC) Debe incorporar el perfil técnico completo al solicitar cotizaciones de codos por inducción en caliente..
Bridas de cuello largo para soldar (contra)
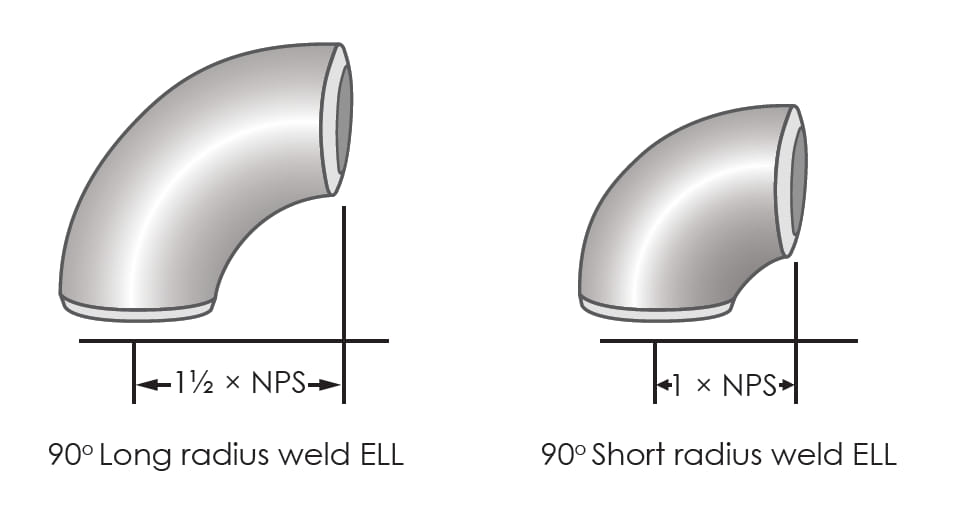
Tubería WP304 Accesorios Existencias
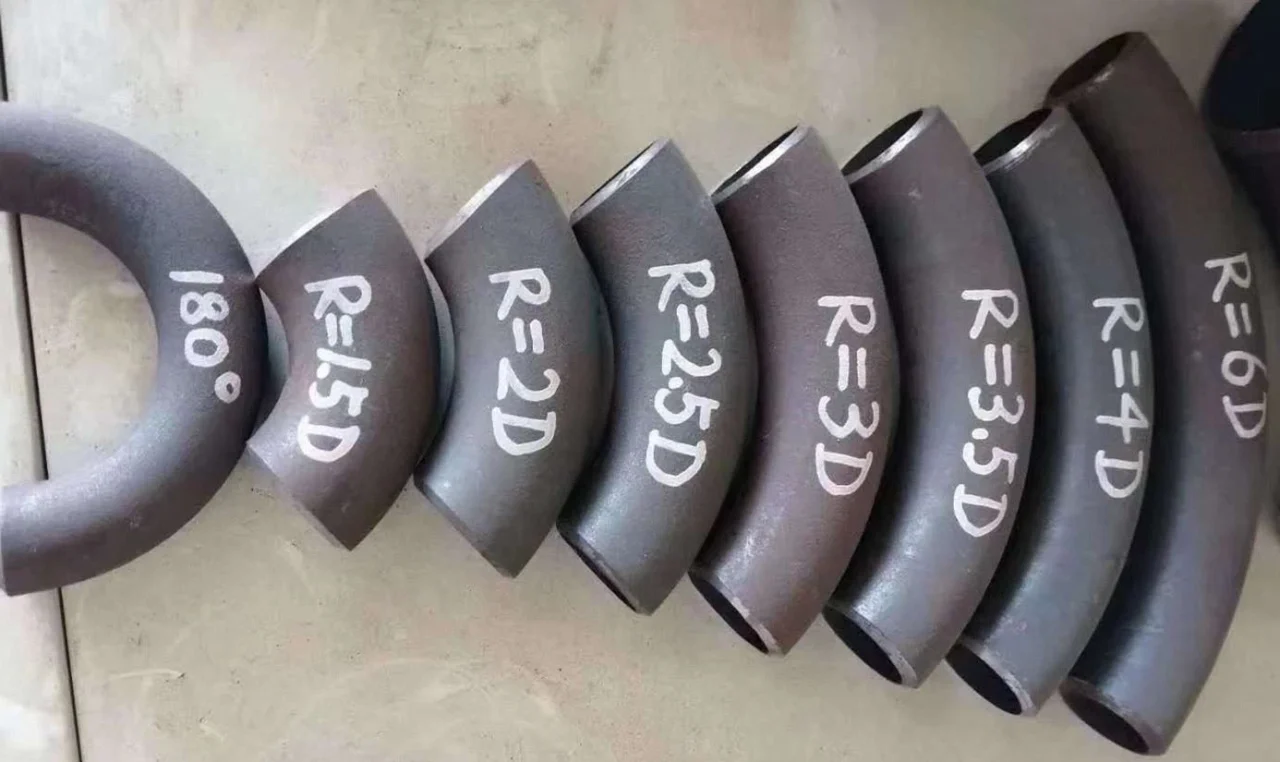
Como fabricante dedicado de accesorios para tuberías, Nos enorgullecemos de ofrecer codos de radio largo ASME/ANSI B16.9 que cumplen con los estándares internacionales más estrictos.. Las dimensiones y pesos proporcionados en esta guía son un testimonio de nuestro compromiso con la precisión y la calidad.. Si su proyecto requiere un NPS pequeño 1/2 Adecuado para una planta farmacéutica o un NPS masivo. 48 codo para una plataforma marina, Nuestros productos están diseñados para un ajuste perfecto y un servicio duradero.. Para más asistencia técnica, consultas personalizadas, o para solicitar una cotización formal, póngase en contacto con nuestro equipo de ventas de ingeniería.
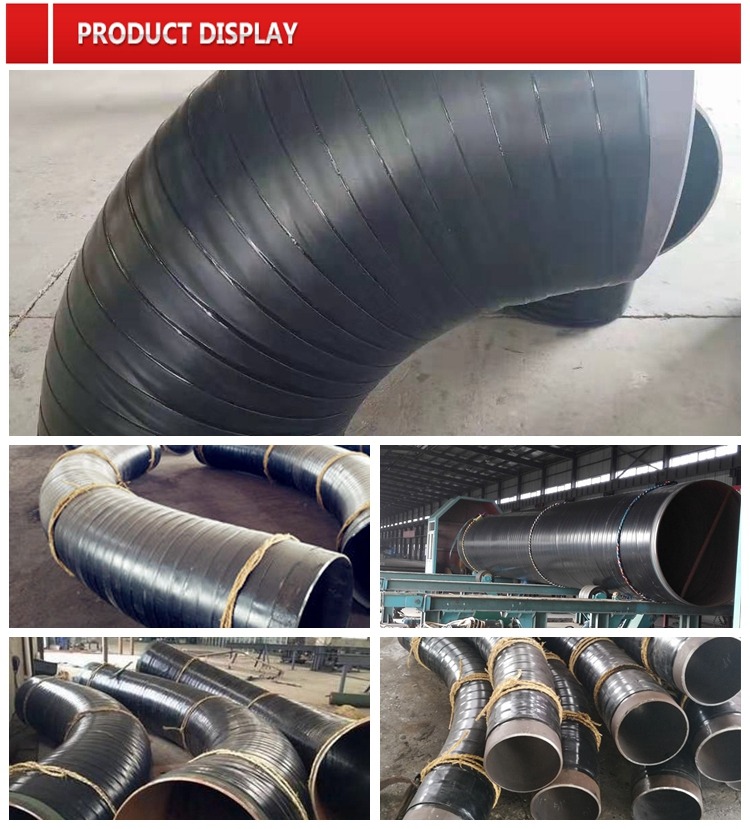
Nuestro producto, el codo de tubería de acero por inducción en caliente API 5L X52 y X60, disponible en 5D crucial,8D, y radios 10D, es la encarnación del procesamiento termomecánico avanzado aplicado a la metalurgia de alta resistencia. I
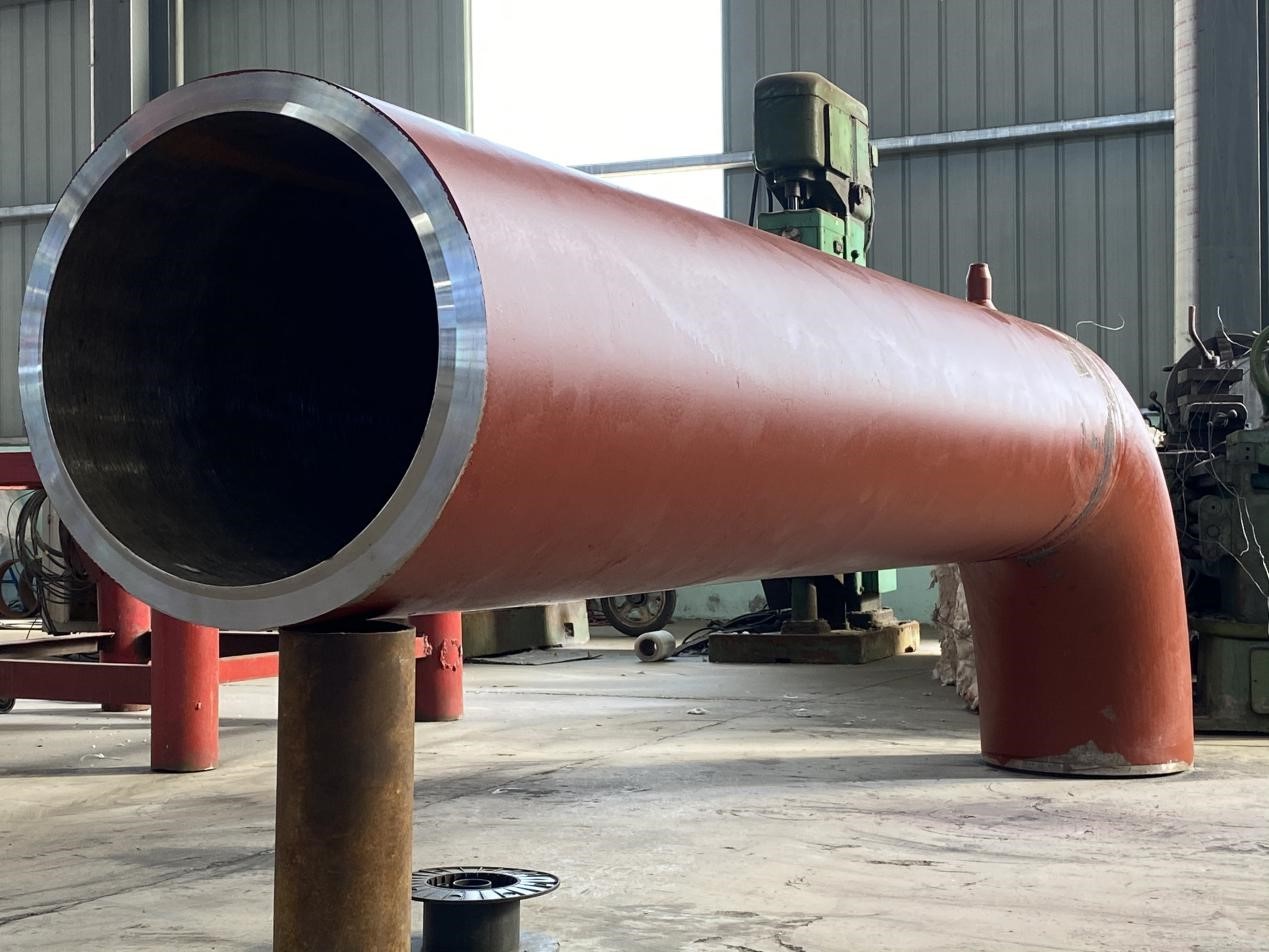
La fabricación de carreras de tuberías es un proceso sofisticado que combina la precisión de la ingeniería, ciencias de los materiales, y técnicas de fabricación avanzadas para ofrecer de alta calidad, Sistemas de tuberías modulares. Controlando los parámetros clave como el diámetro de la tubería, selección de materiales, y calidad de soldadura, Los fabricantes garantizan que los colapsas cumplan con los estrictos estándares de la industria como ASME B31.3 y API 1104. Avances en automatización, herramientas digitales, y las prácticas sostenibles están transformando la industria, habilitando más rápido, verder, y una producción más rentable.
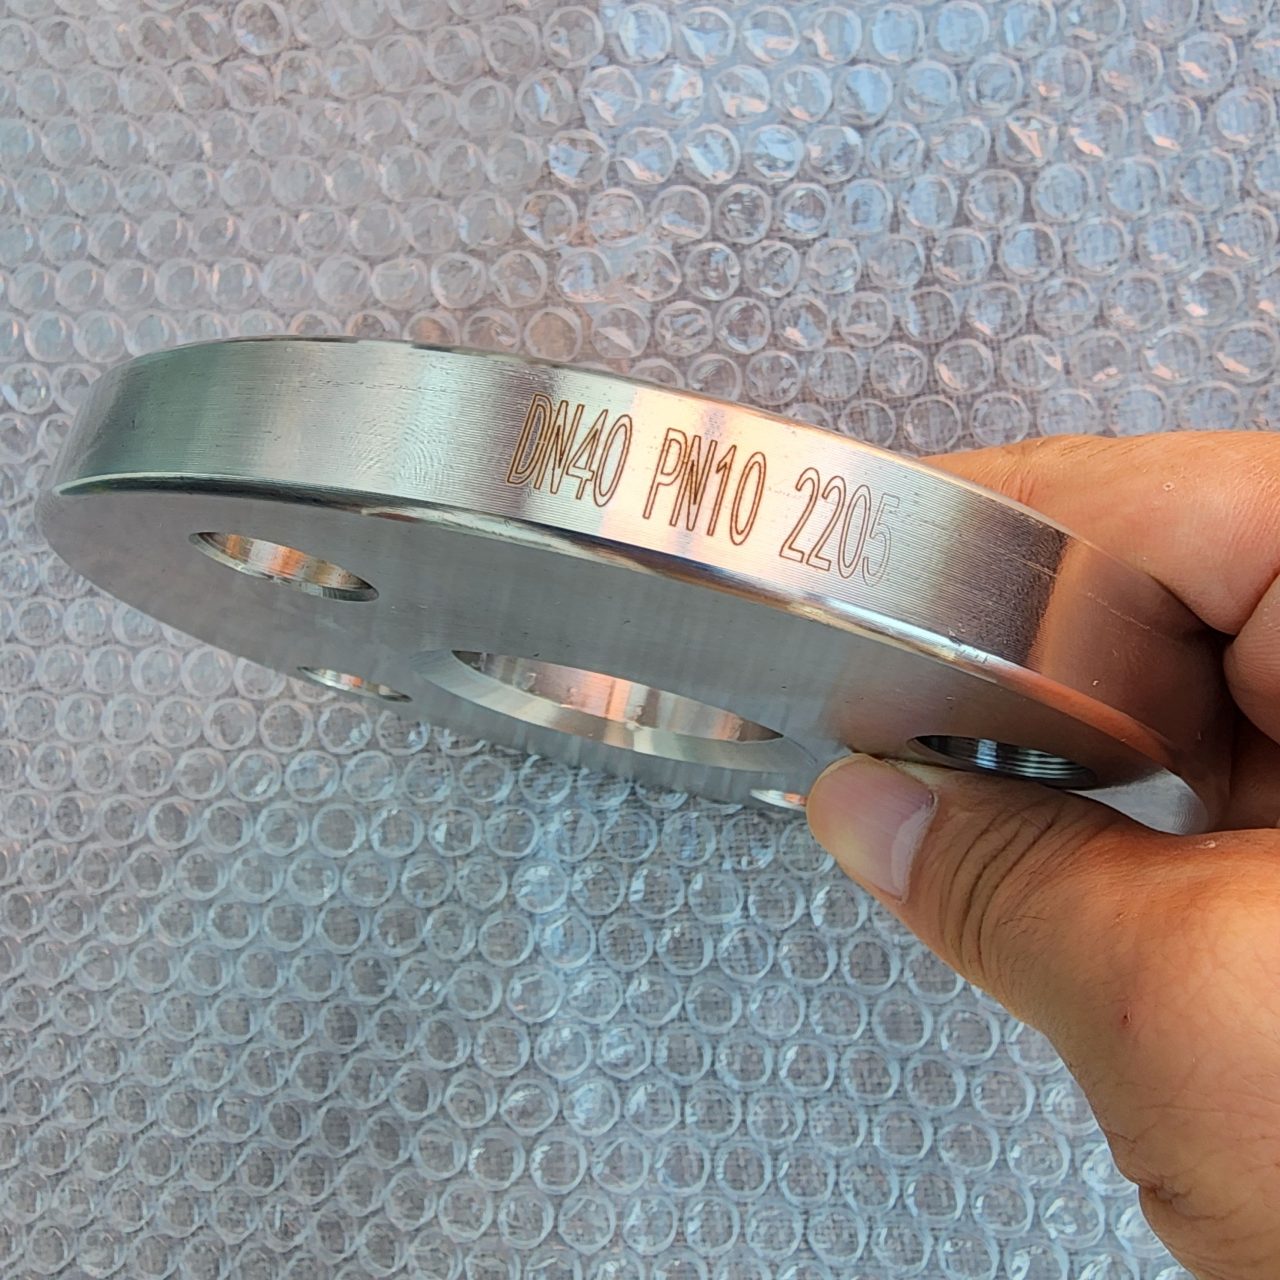
2205 brida de soldadura plana de placa de acero dúplex (HG/T 20592 DN40 PN10 PLRF) Combina la resistencia a la corrosión del material con las ventajas livianas de la estructura, y es adecuado para entornos corrosivos medianos y de baja presión, como la industria química y la ingeniería marina. Su diseño debe seguir estrictamente el tamaño y las especificaciones de presión de HG/T 20592, y preste atención al proceso de soldadura y los requisitos de mantenimiento durante el procesamiento y el uso para garantizar la confiabilidad a largo plazo.
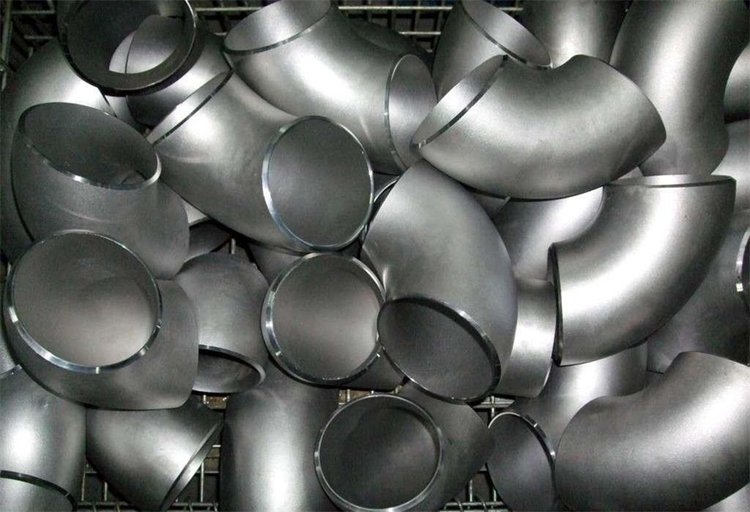
Monel K-500 es una aleación a base de níquel-cobre de alto rendimiento con excelente resistencia a la corrosión y propiedades mecánicas, Adecuado para una variedad de aplicaciones industriales. Sus buenas propiedades de soldadura y procesabilidad hacen que tenga una alta flexibilidad en el proceso de fabricación. A través de procesos de tratamiento térmico apropiados, Su rendimiento puede mejorarse aún más y se pueden satisfacer las necesidades de diferentes condiciones de trabajo.
Abter Company utiliza el grado de acero :ES 18248 37Minnesota, 34Mn2V, 30CrMo, 35CrMo, 34CrMo4, 30CrMnSiA / ÉL G3429STH11, STH12, STH21, STH22, STH31 de acero para producir tubos de acero para cilindros de gas.
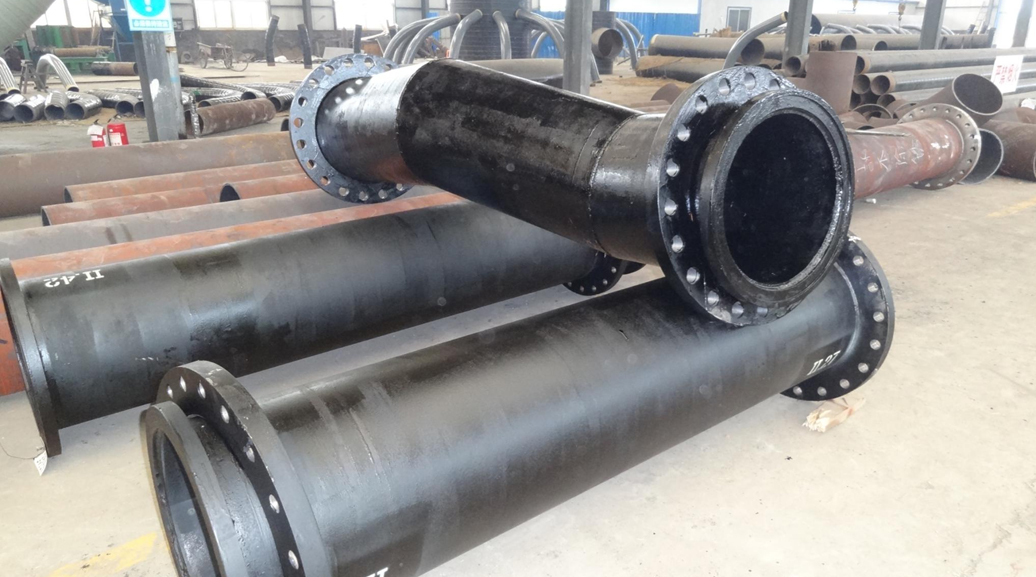
¿QUÉ ES LA PREFABRICACIÓN DE TUBERÍAS?? La prefabricación de tuberías consiste en fabricar piezas de tuberías en una fábrica en lugar de en el sitio de construcción.. Esto permite la utilización de mejores herramientas y condiciones de trabajo.. Esto da como resultado una mayor productividad y una mejor calidad.. También reduce el tiempo de entrega en el sitio de construcción..
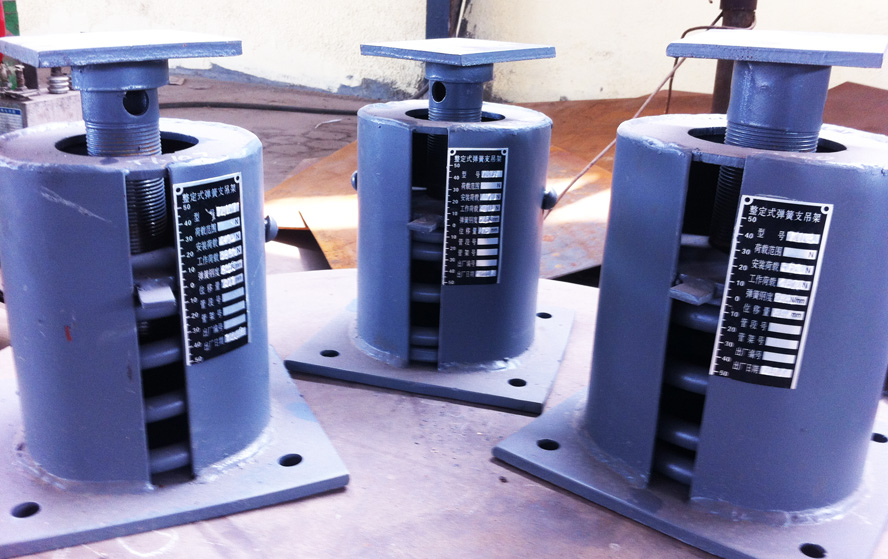
Tipo A- Se utiliza donde hay un amplio espacio para la cabeza disponible. Es deseable una elevación específica. Tipo B- Se utiliza donde el espacio libre es limitado. El accesorio para la cabeza es una sola orejeta. Tipo C- Se utiliza donde el espacio libre es limitado. El accesorio para la cabeza se realiza mediante orejetas una al lado de la otra.
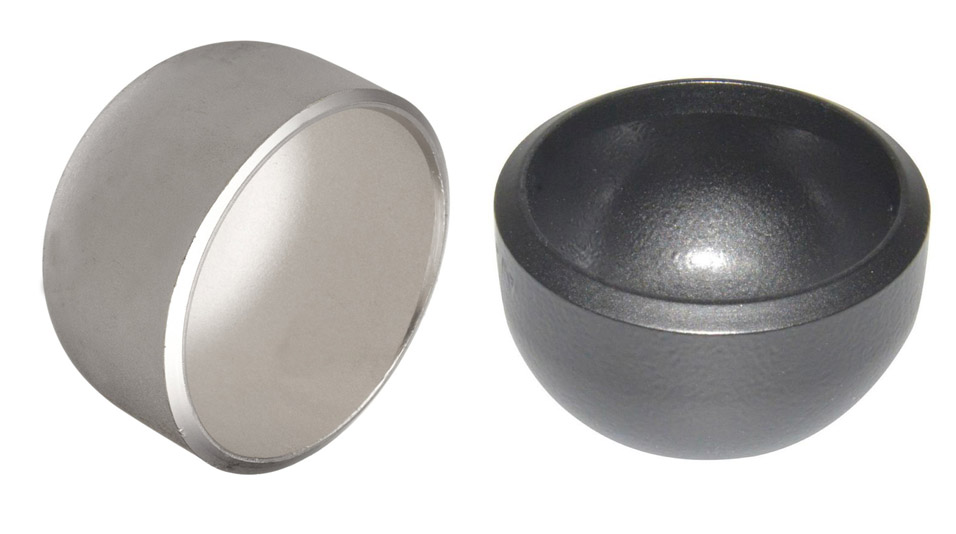
Butt Weld Cap We are manufacturer of butt weld cap and supplies all schedules in kinds of materials such as carbon steel, acero inoxidable, acero aleado. Zizi produce tapones para tuberías en ASME, DE, JIS y otros estándares requeridos. La tapa de tubería es uno de los accesorios de tubería más utilizados para detener el fluido cubriéndolo en el extremo de la tubería.. Está disponible en tipo soldadura a tope., tipo de soldadura por encaje y tipo roscado, y la tapa soldada a tope es más popular en vista del buen rendimiento, conexión estable y amplio rango de selección de dimensiones.
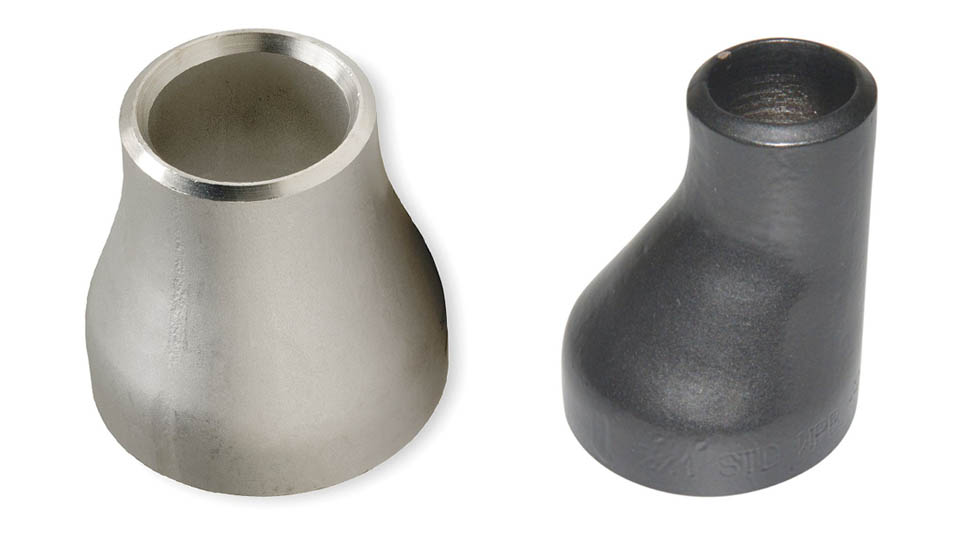
Los reductores concéntricos se utilizan donde las tuberías están instaladas verticalmente y en el lado de descarga de las bombas.. Los reductores excéntricos se utilizan con mayor frecuencia cuando las tuberías se encuentran sobre un soporte para tuberías.. Por el lado plano, alinear y montar de forma segura los tubos en el bastidor es más fácil.
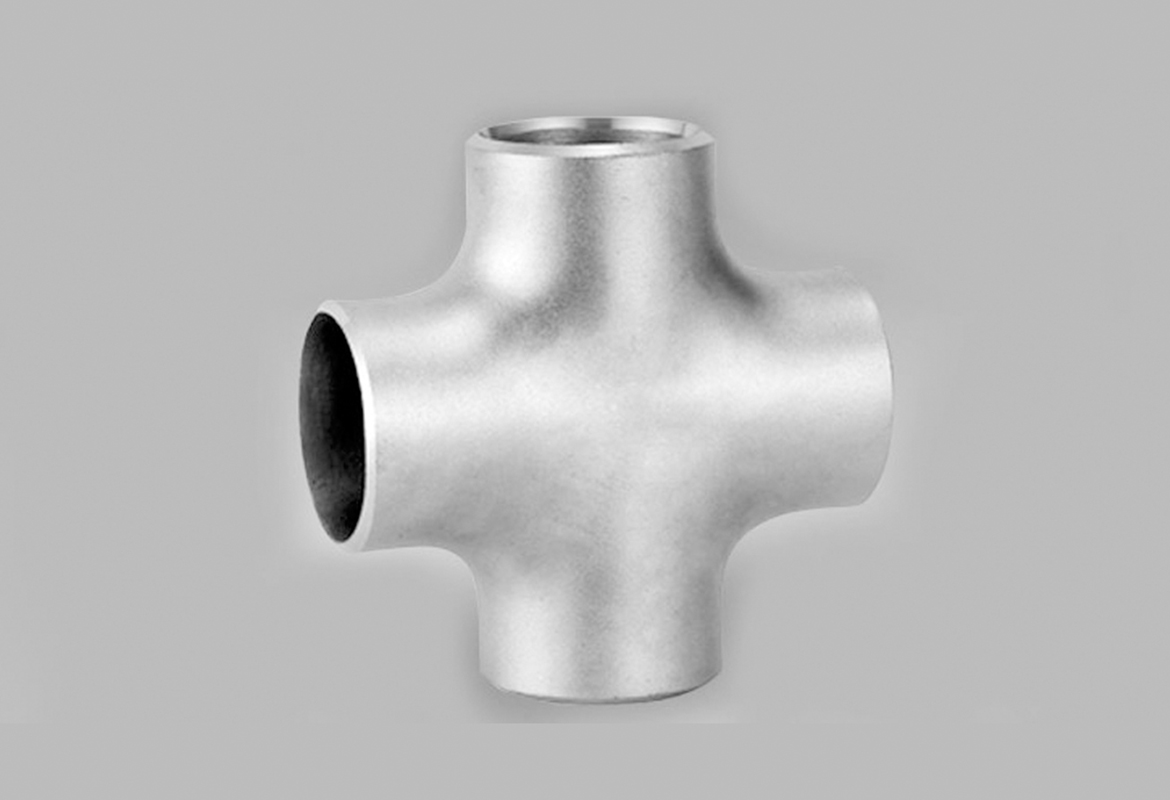
Los accesorios en cruz permiten la bifurcación de tuberías., Permitir la distribución de agua u otros fluidos a varios accesorios o áreas.. Se utilizan comúnmente en sistemas de suministro de agua., sistemas de riego, y sistemas de calefacción.
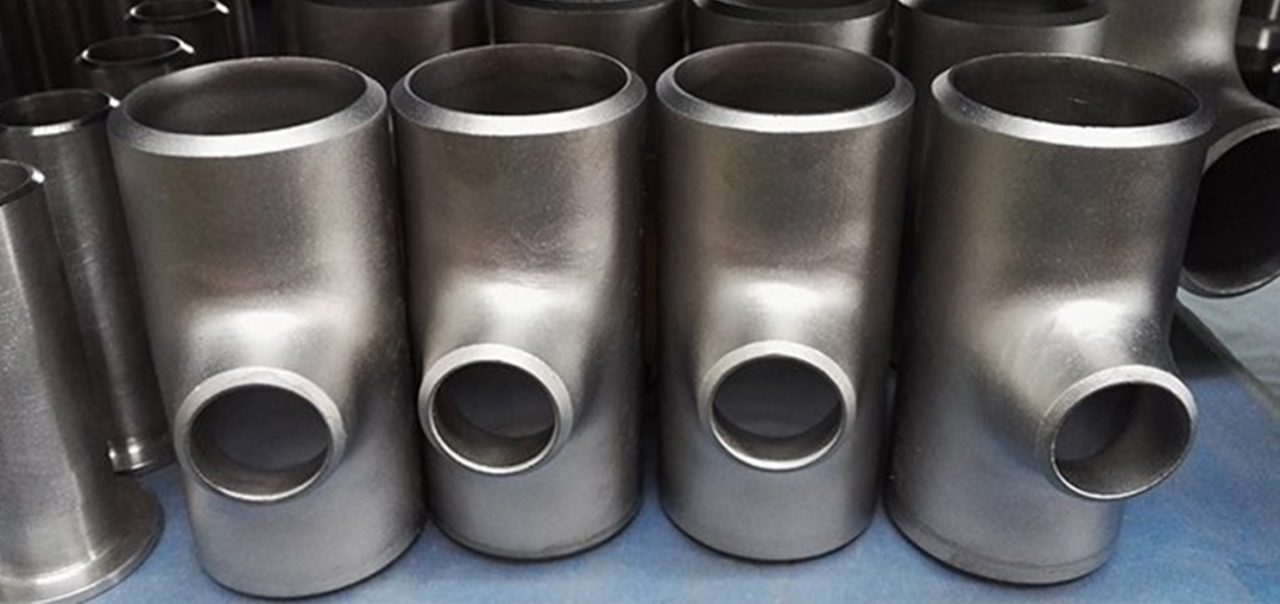
Material de acero inoxidable asme / ASTM SA / A403 SA / A 774 WP-S, WP-W, WP-WX, 304, 304l, 316, 316l, 304/304l, 316/316l, DE 1.4301, DIN1.4306, DE 1.4401, DE 1.4404 Dimensión ANSI B16.9, ANSI B16.28, MSS-SP-43 Tipo A, MSS-SP-43 Tipo B, ÉL B2312, JIS B2313 Thickness Schedule 5S, 10S, 20S, T10, S20, S30, ETS, 40S, S40, S60, XS, 80S, S80, S100, S120, S140, S160, XXS y etc..
Los cuerpos de los accesorios de tubería generalmente están hechos del mismo material base que la tubería a la que están conectados.: cobre, acero, CLORURO DE POLIVINILO, CPVC o ABS. Cualquier material permitido por plomería., códigos de salud o construcción (según corresponda) puede ser usado, pero debe ser compatible con los demás materiales del sistema., el fluido que se transporta, y la temperatura y presión en el interior (y afuera) el sistema. Accesorios de latón o bronce sobre cobre Común en plomería y sistemas de plomería.. Resistencia al fuego, resistencia a los golpes, resistencia mecánica, El antirrobo y otros factores también afectan la elección del material para los accesorios de tubería..
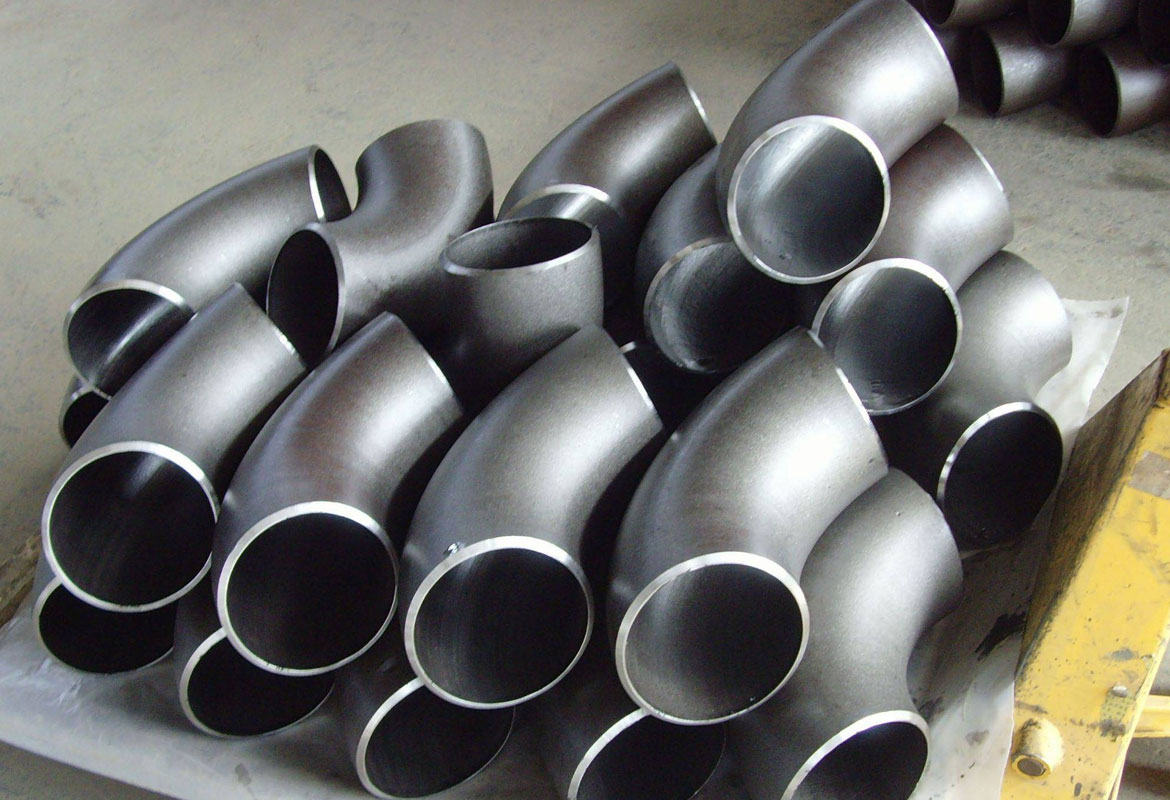
Los accesorios de tubería se utilizan en sistemas de plomería para conectar secciones rectas de tuberías o tubos., para adaptarse a diferentes tamaños o formas, y para otros fines tales como regular (o midiendo) flujo de fluido. Estos accesorios se utilizan en sistemas de plomería para controlar la transferencia de agua., Residuos de gas o líquidos dentro de tuberías o sistemas de plomería en entornos domésticos o comerciales.. Accesorios (tipos especialmente poco comunes) requerir dinero, tiempo, Materiales y herramientas para instalar y son una parte importante de los sistemas de plomería y plomería.. Los accesorios de tubería comunes incluyen principalmente: brida, codos, acoplamientos, sindicatos, carretes, reductores, casquillos, camisetas, camisetas desviadoras, cruces, gorras, enchufes, púas y válvulas. Aunque las válvulas son técnicamente accesorios, generalmente se discuten por separado.