Tubería sin costura de aleación de níquel: Proceso de fabricación, Estándares, y guía de selección
Los tubos sin costura de aleación a base de níquel se encuentran entre los tipos de tubos más críticos en la industria química., ingeniería marina, aeroespacial, y las industrias de energía nuclear. Un Inconel calificado 625 o el tubo sin costura Hastelloy C-276 requiere fusión al vacío triple, forja, extrusión en caliente lubricada con vidrio, laminación en frío Pilger de varias pasadas, tratamiento térmico de solución de precisión, y triple ensayo no destructivo mediante ultrasonidos., Corriente de Eddy, y presión hidrostática: todo el ciclo de fabricación toma 4-8 semanas. Este artículo proporciona una guía completa de selección y adquisición de tubos sin costura de aleación a base de níquel., cubriendo cuatro dimensiones: proceso de producción, normas aplicables, selección de grado, y tolerancias dimensionales.
I. Proceso de producción central de tubos sin costura de aleación a base de níquel
1.1 Del lingote de acero al tocho: triple fusión + Forja
Las aleaciones a base de níquel tienen requisitos extremadamente altos de pureza y homogeneidad.; El tubo en blanco debe fundirse mediante un proceso de fusión triple de VIM+ESR+VAR..
etapa de fundicion
Misión principal
Indicadores clave de control
EMPUJE (Fusión por inducción al vacío)
Aleación de precisión + desgasificación
O₂<30PPM, N₂<50PPM
ESR (Fundición de electroescoria)
Desulfuración + eliminación de impurezas
S disminuyó de 50 ppm a <15 PPM
NUESTRO (Refusión de arsénico al vacío)
Eliminando la segregación + densificación
Solidificación direccional, eliminando la porosidad central
Los lingotes de acero después de la triple fusión se forjan. (relación de forjado ≥ 4:1, alternando malestar y dibujo) para preparar tubos en bruto, proporcionando una estructura uniforme de grano fino para la extrusión en caliente.
1.2 Perforación por extrusión en caliente: el “nacimiento” de los tubos sin costura
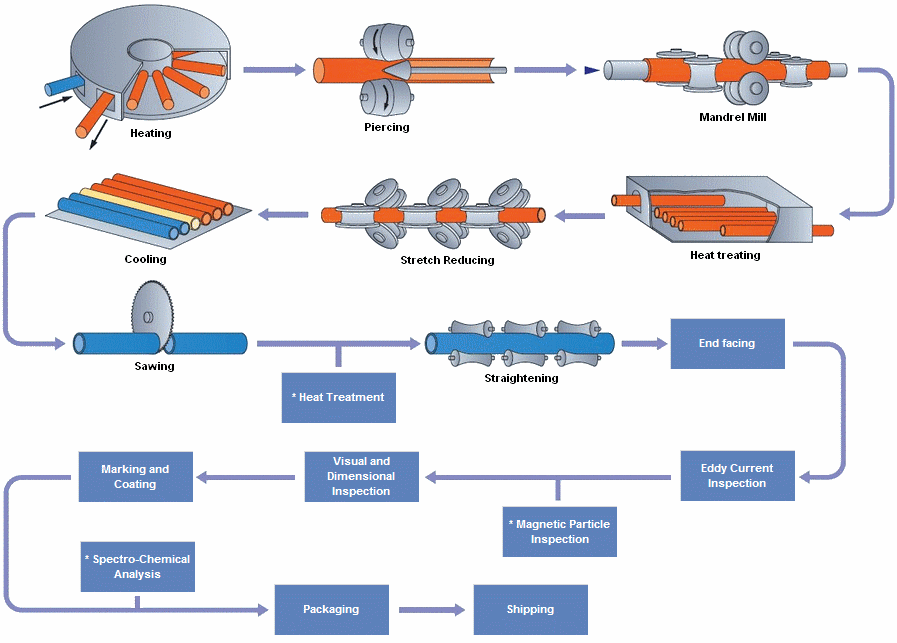
El tubo en bruto se calienta a 1150-1200 ℃ y luego se forma mediante extrusión en caliente lubricada con vidrio.. Puntos clave:
extrusión en caliente, en lugar del piercing Mannesmann, Debe ser usado —el alto contenido de Mo/W/Nb de las aleaciones a base de níquel da como resultado una alta resistencia a la deformación a alta temperatura, y el estado de tensión de tracción-compresión de la perforación Mannesmann hace que sea extremadamente fácil que se formen grietas en el núcleo..
El lubricante para vidrio tiene un triple propósito: reduciendo la fricción, protegiendo la superficie, y calor aislante.
La relación de extrusión suele ser 5:1 a 30:1.
1.3 Laminación en frío Pilger de varias pasadas: precisión de milímetros a micrómetros
La tolerancia del espesor de pared de los tubos en bruto extruidos en caliente es aproximadamente ±10%., que debe mejorarse hasta ±5 % mediante el laminado en frío de Pilger.
Parámetros de laminación en frío
Valor típico
Tasa de reducción del diámetro de una sola pasada
30-50%
Tasa de reducción de pared de una sola pasada
20-40%
Pases totales de laminación en frío
2-5 pasa
temperatura de recocido intermedia
1050-1100℃
La matriz de sección transversal variable del molino Pilger aplica una deformación por compresión periódica al tubo en bruto., lo que resulta en una excelente uniformidad del espesor de la pared. De pequeño diámetro, tubos de paredes delgadas (DE < 15 milímetros) Generalmente son estirados en frío en lugar de laminados en frío..
1.4 Tratamiento térmico de solución – conformación del rendimiento final
Después del trabajo en frío, Las tuberías deben someterse a un tratamiento con solución para restaurar su plasticidad y determinar sus propiedades mecánicas finales..
Marca
Temperatura de la solución
Método de enfriamiento
Tiempo de transferencia de enfriamiento
Inconel 625
1095-1205℃
apagado de agua
<30 artículos de segunda clase
Inconel 600
1010-1150℃
apagado de agua
<30 artículos de segunda clase
Inconel 601
1100-1200℃
apagado de agua
<30 artículos de segunda clase
Hastelloy C-276
1120-1160℃
apagado de agua
<30 artículos de segunda clase
Monel 400
870-980℃
Enfriamiento por aire/enfriamiento por agua
—
GH3128
1140-1180℃
apagado de agua
<30 artículos de segunda clase
Tiempo de transferencia de enfriamiento inferior a 30 Los segundos son un punto de control crítico: la temperatura de la punta de precipitación del carburo de las aleaciones a base de níquel es de 650-980 ℃., y es necesario pasar por este rango de temperatura dentro de 30 artículos de segunda clase.
II. Comparación de estándares básicos de implementación
2.1 ASTM (Estándar americano) Sistema
Número estándar
Alcance de la aplicación
Grados típicos
ASTM B444
EE. UU. N06625 (Inconel 625) Tubo sin costura
Inconel 625
ASTM B167
Tubo sin costura UNS N06600/N06601
Inconel 600/601
ASTM B163
Tubos sin costura para condensadores e intercambiadores de calor.
Inconel 600/601/625
ASTM B622
Tubo sin costura Hastelloy
C-276, C-22, B-2, B-3
ASTM B165
Monel 400 tubo sin costura
Monel 400
ASTM B407
Tubo sin costura Incoloy 800H/HT
Incoloy 800H/800HT
ASTM B423
Incoloy 825 tubo sin costura
Incoloy 825
ASTM B829
Requisitos generales para tuberías de aleación a base de níquel.
Todo (END/Presión de agua/Embalaje)
2.2 Estándar Nacional (ES) Sistema
Número estándar
Alcance de la aplicación
GB/T 14992
Grados de aleación de alta temperatura
GB/T 15062
Condiciones técnicas generales para tuberías de aleación de alta temperatura.
GB/T 12967
Tubos sin costura de níquel y aleaciones de níquel.
2.3 Diferencias entre los estándares estadounidenses y los estándares chinos
Artículos de comparación
ASTM
ES
límite superior del contenido de azufre
más estricto (625 requiere ≤0,015%)
Algunas marcas son un poco más anchas.
Requisitos de pruebas no destructivas
ASTM B829 obligatorio UT+ET+HT
Algunas normas permiten la negociación.
Certificación de materiales
EN10204 3.1 se requiere.
Certificación de calidad del proveedor del sistema GB
Reconocimiento internacional
Aplicable globalmente
Principalmente proyectos domésticos.
III. Guía principal de selección de grados
3.1 Seleccionar según la temperatura de funcionamiento
Temperatura de funcionamiento
Marca preferida
razón
≤650 ℃, resistencia a alta presión
Inconel 718/GH4169
Fortalecimiento de la fase γ, con la mayor resistencia por debajo de 650 ℃.
650-900℃, resistente a la corrosión
Inconel 625
Mes 9%→PREN 50,Resistente al Cl⁻
800-1000℃
Inconel 600
Aleaciones clásicas a base de níquel de alta temperatura
900-1100℃, antioxidante
Inconel 601
La subcapa Al₂O₃ tiene 3-5 veces la capacidad antioxidante.
≤650 ℃, ácido reductor fuerte
Hastelloy C-276
Mes 16%→PREN>55
≤650 ℃, ácido oxidante fuerte
Hastelloy C-22
cr 21% → Ácido resistente a la oxidación
≤500 ℃, ácido fluorhídrico/agua de mar
Monel 400
El sistema Ni-Cu es resistente al HF.
950-1100℃
GH3128
Fortalecimiento de solución sólida W+Mo
3.2 Seleccionar según el medio corrosivo.
Medios corrosivos
Marca preferida
No recomendado
Agua de mar/Cl⁻
Inconel 625, Monel 400
Inconel 600/601 (sin Mo)
ácido sulfúrico diluido
Hastelloy C-276
Inconel 600/601
Ácido nítrico
Hastelloy C-22, Inconel 601
Monel (El cobre no es resistente al HNO₃.)
ácido clorhídrico
Hastelloy B-3, C-276
Cualquier aleación que contenga Cr
ácido fluorhídrico
Monel 400
Cualquier aleación que contenga Cr
solución alcalina de naoh
Inconel 600
Inconel 601 (Al se disuelve en álcali)
Gases de combustión que contienen azufre a alta temperatura
Inconel 601
Monel (no resistente al calor)
IV. Tolerancias dimensionales y condiciones técnicas.
4.1 Rango de especificaciones comunes
parámetro
alcance
Diámetro exterior (DE)
6-325milímetros
Grosor de la pared (peso)
0.5-30milímetros
longitud
Longitud estándar 3-12m (máximo 15m)
Condición de la superficie
Tratamiento de solución brillante, encurtido, pulido
4.2 Tolerancias dimensionales (ASTM B829)
Rango de diámetro exterior
tolerancia del diámetro exterior
Tolerancia del espesor de pared
DE ≤ 12,7 mm
±0,13 mm
±10%
12.7 < DE ≤ 38,1 mm
±0,19 mm
±10%
38.1 < DE ≤ 88,9 mm
±0,25 mm
±10%
DE > 88.9milímetros
±0,38 mm
±10%
La tolerancia del espesor de pared de los tubos laminados en frío suele ser mejor que ±5%. (estándar de control interno de la empresa).
4.3 Lista de artículos de inspección obligatoria
Artículos de inspección
método
Estándares de implementación
composición química
Análisis espectral OES
ASTM E1473
estiramiento a temperatura ambiente
Máquina de prueba universal
ASTM E8
dureza
HRB/HV
ASTM E18/E92
Prueba de quema
Llamarada cónica, proporción de destellos ≥30%
ASTM B829
Prueba de aplanamiento
Presione al espacio especificado
ASTM B829
Pruebas ultrasónicas (Utah)
Método de reflexión de pulso
ASTM E213
Prueba de corrientes de Foucault (hora del este)
Método de bobina diferencial
ASTM E426
prueba hidrostática (HT)
1.5 veces la presión de diseño
ASTM B829
Tamaño de grano
Metalografía
Norma ASTM E112
Corrosión intergranular
ASTM G28 A法
Opcional (Recomendado para profesionales de ingeniería química.)
V. Guía de prácticas de adquisiciones
5.1 Información requerida al solicitar una cotización
Artículo de información
Ejemplo
Marca
Inconel 625 / Hastelloy C-276
Diámetro exterior × espesor de pared × longitud
DE 25,4 mm × PESO 2,11 mm × 6000 mm
Estándares de implementación
ASTM B444 / ASTM B829
Estado de entrega
Recocido de solución + encurtido
cantidad
200 metros / 50 palos
¿Se requieren pruebas de terceros??
Sí/No (SGS/TUV/BV)
5.2 Referencia del ciclo de entrega
tipo
ciclo
En stock (especificaciones comunes)
1-3 días hábiles
Futuros (Especificaciones especiales)
4-8 semanas
Grandes tubos forjados (DE>200milímetros)
8-12 semanas
acelerado
2-3 semanas (pueden aplicarse cargos adicionales)
5.3 Cantidad mínima de pedido
Especificación
Cantidad mínima de pedido
Tubería de pequeño diámetro (DE<25milímetros)
50-100 metros
Tuberías de mediano y gran diámetro. (DE 25-89 mm)
10-50 metros
Lote de muestra/validación
1-2 metros (Se admiten muestras de lotes pequeños)
Tubos ERW NEGRO. Soldado por resistencia eléctrica (REG) Los tubos se fabrican a partir de bobinas laminadas en caliente. / Rendijas. Todas las bobinas entrantes se verifican según el certificado de prueba recibido de la acería para determinar sus propiedades químicas y mecánicas.. La tubería ERW se conforma en frío hasta darle forma cilíndrica, no formado en caliente.
La tubería sin costura se fabrica extruyendo el metal a la longitud deseada.; por lo tanto, la tubería ERW tiene una junta soldada en su sección transversal, mientras que la tubería sin costura no tiene ninguna junta en su sección transversal a lo largo de su longitud. En tubería sin costura, no hay soldaduras ni juntas y está fabricado a partir de palanquillas redondas sólidas.
El 3 elementos de dimensión de tubería Estándares de dimensión de tubería de acero al carbono y inoxidable (ASME B36.10M & B36.19M) Programa de tamaño de tubería (Cronograma 40 & 80 tubo de acero significa) Medios del tamaño nominal de la tubería (NPS) y diámetro nominal (DN) Tabla de dimensiones de tubos de acero (Tabla de tallas) Horario de clases de peso de tubería (WGT)
Los tubos sin costura se fabrican mediante un proceso de perforación., donde un tocho sólido se calienta y se perfora para formar un tubo hueco. Tuberías soldadas, por otro lado, Se forman uniendo dos bordes de placas o bobinas de acero mediante diversas técnicas de soldadura..
La tubería de acero al carbono es altamente resistente a golpes y vibraciones, lo que la hace ideal para transportar agua., aceite & Gas y otros fluidos debajo de las carreteras.. Dimensiones Tamaño: 1/8″ a 48″ / Espesor de DN6 a DN1200: Sch 20, ETS, 40, XS, 80, 120, 160, Tipo XXS: Superficie de tubería sin costura o soldada: Cebador, Aceite antioxidante, FBE, 2educación física, 3Material recubierto de LPE: ASTM A106B, A53, API 5L B, X42, X46, X52, X56, X60, X65, Servicio X70: Corte, biselado, Enhebrado, Ranurado, Revestimiento, galvanizado
Tipo A- Se utiliza donde hay un amplio espacio para la cabeza disponible. Es deseable una elevación específica. Tipo B- Se utiliza donde el espacio libre es limitado. El accesorio para la cabeza es una sola orejeta. Tipo C- Se utiliza donde el espacio libre es limitado. El accesorio para la cabeza se realiza mediante orejetas una al lado de la otra.