Ống liền mạch hợp kim niken: Quy trình sản xuất, Tiêu chuẩn, và Hướng dẫn tuyển chọn
Ống liền mạch hợp kim niken là một trong những loại ống quan trọng nhất trong ngành hóa chất, kỹ thuật hàng hải, hàng không vũ trụ, và công nghiệp điện hạt nhân. Inconel đủ tiêu chuẩn 625 hoặc ống liền mạch Hastelloy C-276 yêu cầu nấu chảy chân không ba lần, rèn, ép đùn nóng bôi trơn bằng thủy tinh, cán nguội Pilger nhiều lượt, giải pháp xử lý nhiệt chính xác, và thử nghiệm không phá hủy ba lần bằng siêu âm, Hiện tại Eddy, và áp suất thủy tĩnh—toàn bộ chu trình sản xuất mất 4-8 tuần. Bài viết này cung cấp hướng dẫn lựa chọn và mua sắm đầy đủ cho các ống liền mạch bằng hợp kim niken, bao gồm bốn chiều: quá trình sản xuất, tiêu chuẩn áp dụng, lựa chọn lớp, và dung sai kích thước.
TÔI. Quy trình sản xuất cốt lõi của ống liền mạch hợp kim niken
1.1 Từ phôi thép đến phôi thép – nấu chảy ba lần + rèn
Hợp kim gốc niken có yêu cầu cực kỳ cao về độ tinh khiết và tính đồng nhất; ống trống phải được nấu chảy bằng quy trình nấu chảy ba lần VIM+ESR+VAR.
Giai đoạn nấu chảy
Sứ mệnh cốt lõi
Các chỉ báo điều khiển chính
VIM (Cảm ứng chân không nóng chảy)
Hợp kim chính xác + khử khí
O₂<30ppm, N₂<50ppm
ESR (nấu chảy lại xỉ điện)
Khử lưu huỳnh + loại bỏ tạp chất
S giảm từ 50 trang/phút đến <15 ppm
CỦA CHÚNG TÔI (Làm nóng lại asen chân không)
Xóa bỏ sự phân biệt + sự cô đặc lại
kiên cố định hướng, loại bỏ độ xốp trung tâm
Các phôi thép sau ba lần nấu chảy được rèn (tỷ lệ rèn ≥ 4:1, xen kẽ khó chịu và vẽ) để chuẩn bị các phôi ống—cung cấp cấu trúc hạt mịn đồng nhất cho quá trình ép đùn nóng.
1.2 Đùn nóng – Sự ra đời của ống liền mạch
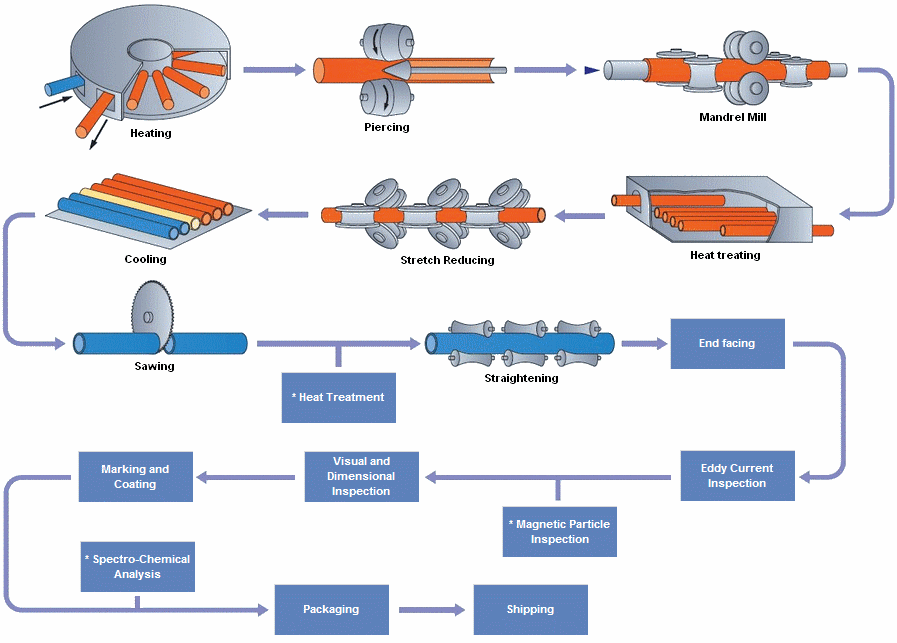
Ống trống được làm nóng đến 1150-1200oC và sau đó được hình thành bằng cách ép đùn nóng bôi trơn bằng thủy tinh. Điểm mấu chốt:
Đùn nóng, thay vì xỏ khuyên Mannesmann, phải được sử dụng —hàm lượng Mo/W/Nb cao của hợp kim gốc niken dẫn đến khả năng chống biến dạng ở nhiệt độ cao cao, và trạng thái ứng suất kéo-nén của lỗ xuyên Mannesmann khiến cho các vết nứt hình thành trong lõi cực kỳ dễ dàng.
Chất bôi trơn thủy tinh phục vụ ba mục đích: giảm ma sát, bảo vệ bề mặt, và cách nhiệt.
Tỷ lệ đùn thường là 5:1 ĐẾN 30:1.
1.3 Cán nguội Pilger nhiều lượt – độ chính xác từ milimét đến micromet
Dung sai độ dày thành của phôi ống ép đùn nóng là khoảng ± 10%, phải được cải thiện trong phạm vi ±5% bằng phương pháp cán nguội Pilger.
Thông số cán nguội
Giá trị điển hình
Tốc độ giảm đường kính một lần
30-50%
Tốc độ giảm tường một lần
20-40%
Tổng số lượt cán nguội
2-5 vượt qua
nhiệt độ ủ trung gian
1050-1100oC
Khuôn có tiết diện thay đổi của máy nghiền Pilger tạo ra biến dạng nén định kỳ cho phôi ống, dẫn đến độ đồng đều của tường tuyệt vời. Đường kính nhỏ, ống vách mỏng (CỦA < 15 mm) thường được kéo nguội thay vì cán nguội.
1.4 Giải pháp xử lý nhiệt – định hình hiệu suất cuối cùng
Sau khi làm việc nguội, các đường ống phải được xử lý bằng dung dịch để khôi phục độ dẻo và xác định tính chất cơ học cuối cùng của chúng.
Thương hiệu
Nhiệt độ dung dịch
Phương pháp làm mát
Làm nguội thời gian chuyển giao
Inconel 625
1095-1205oC
làm nguội nước
<30 giây
Inconel 600
1010-1150oC
làm nguội nước
<30 giây
Inconel 601
1100-1200oC
làm nguội nước
<30 giây
Hastelloy C-276
1120-1160oC
làm nguội nước
<30 giây
Monel 400
870-980oC
Làm mát không khí/làm nguội nước
—
GH3128
1140-1180oC
làm nguội nước
<30 giây
Làm nguội thời gian chuyển ít hơn 30 giây là điểm kiểm soát quan trọng—nhiệt độ mũi kết tủa cacbua của hợp kim gốc niken là 650-980oC, và cần phải vượt qua phạm vi nhiệt độ này trong vòng 30 giây.
II. So sánh các tiêu chuẩn thực hiện cốt lõi
2.1 ASTM (Tiêu chuẩn Mỹ) Hệ thống
Số chuẩn
Phạm vi của ứng dụng
Lớp điển hình
ASTM B444
HOA KỲ N06625 (Inconel 625) Ống liền mạch
Inconel 625
ASTM B167
Ống liền mạch UNS N06600/N06601
Inconel 600/601
ASTM B163
Ống liền mạch cho bình ngưng và bộ trao đổi nhiệt
Inconel 600/601/625
ASTM B622
Ống liền mạch Hastelloy
C-276, C-22, B-2, B-3
ASTM B165
Monel 400 ống liền mạch
Monel 400
ASTM B407
Ống liền mạch Incoloy 800H/HT
Incoloy 800H/800HT
ASTM B423
Incoloy 825 ống liền mạch
Incoloy 825
ASTM B829
Yêu cầu chung đối với ống hợp kim niken
Tất cả (NDT/Áp lực nước/Đóng gói)
2.2 Tiêu chuẩn quốc gia (GB) Hệ thống
Số chuẩn
Phạm vi của ứng dụng
GB/T 14992
Lớp hợp kim nhiệt độ cao
GB/T 15062
Điều kiện kỹ thuật chung cho ống hợp kim nhiệt độ cao
GB/T 12967
Ống liền mạch bằng hợp kim niken và niken
2.3 Sự khác biệt giữa Tiêu chuẩn Hoa Kỳ và Tiêu chuẩn Trung Quốc
Các mục so sánh
ASTM
GB
giới hạn trên của hàm lượng lưu huỳnh
Nghiêm ngặt hơn (625 yêu cầu .015%)
Một số thương hiệu rộng hơn một chút
Yêu cầu kiểm tra không phá hủy
ASTM B829 bắt buộc UT+ET+HT
Một số tiêu chuẩn cho phép đàm phán.
Chứng nhận vật liệu
EN10204 3.1 là bắt buộc.
Chứng nhận chất lượng của nhà cung cấp hệ thống GB
Sự công nhận quốc tế
Áp dụng toàn cầu
Chủ yếu là các dự án trong nước
Iii. Hướng dẫn lựa chọn lớp chính
3.1 Chọn theo nhiệt độ hoạt động
Nhiệt độ hoạt động
Thương hiệu ưa thích
lý do
650oC, khả năng chịu áp lực cao
Inconel 718/GH4169
tăng cường pha γ, với cường độ cao nhất dưới 650oC.
650-900oC, chống ăn mòn
Inconel 625
Mo 9%→PREN 50,Kháng Cl⁻
800-1000oC
Inconel 600
Hợp kim gốc niken nhiệt độ cao cổ điển
900-1100oC, chất chống oxy hóa
Inconel 601
Lớp con Al₂O₃ có 3-5 lần khả năng chống oxy hóa.
650oC, axit khử mạnh
Hastelloy C-276
Mo 16%→PREN>55
650oC, axit oxi hóa mạnh
Hastelloy C-22
Cr 21% → Axit chống oxy hóa
500oC, axit flohydric/nước biển
Monel 400
Hệ thống Ni-Cu có khả năng chống HF.
950-1100oC
GH3128
Tăng cường dung dịch rắn W+Mo
3.2 Chọn theo môi trường ăn mòn
Phương tiện ăn mòn
Thương hiệu ưa thích
Không được đề xuất
Nước biển/Cl⁻
Inconel 625, Monel 400
Inconel 600/601 (không có Mo)
axit sunfuric loãng
Hastelloy C-276
Inconel 600/601
Axit nitric
Hastelloy C-22, Inconel 601
Monel (đồng không có khả năng kháng HNO₃)
axit clohydric
Hastelloy B-3, C-276
Bất kỳ hợp kim nào có chứa Cr
axit flohydric
Monel 400
Bất kỳ hợp kim nào có chứa Cr
Dung dịch kiềm NaOH
Inconel 600
Inconel 601 (Al hòa tan trong kiềm)
Khí thải chứa lưu huỳnh ở nhiệt độ cao
Inconel 601
Monel (không chịu nhiệt)
Iv. Dung sai kích thước và điều kiện kỹ thuật
4.1 Phạm vi thông số kỹ thuật chung
tham số
phạm vi
Đường kính ngoài (CỦA)
6-325mm
Độ dày của tường (WT)
0.5-30mm
chiều dài
Chiều dài tiêu chuẩn 3-12m (tối đa 15m)
Tình trạng bề mặt
Xử lý bằng dung dịch sáng, ngâm, đánh bóng
4.2 Dung sai kích thước (ASTM B829)
Phạm vi đường kính ngoài
dung sai đường kính ngoài
Dung sai độ dày của tường
Đường kính ngoài 12,7mm
±0.13mm
±10%
12.7 < Đường kính ngoài 38,1mm
±0.19mm
±10%
38.1 < Đường kính ngoài ≤ 88,9mm
± 0,25mm
±10%
CỦA > 88.9mm
± 0,38mm
±10%
Dung sai độ dày thành của ống cán nguội thường tốt hơn ± 5% (chuẩn mực kiểm soát nội bộ của doanh nghiệp).
4.3 Danh sách các hạng mục kiểm tra bắt buộc
Hạng mục kiểm tra
phương pháp
Tiêu chuẩn thực hiện
thành phần hóa học
Phân tích phổ OES
ASTM E1473
kéo dài nhiệt độ phòng
Máy kiểm tra đa năng
ASTM E8
độ cứng
HRB/HV
ASTM E18/E92
Thử nghiệm đốt cháy
Ngọn lửa thon, tỷ lệ bùng phát ≥30%
ASTM B829
Kiểm tra độ phẳng
Nhấn đến khoảng cách được chỉ định
ASTM B829
Kiểm tra siêu âm (UT)
Phương pháp phản xạ xung
ASTM E213
Kiểm tra dòng điện xoáy (ET)
Phương pháp cuộn vi sai
ASTM E426
Kiểm tra thủy tĩnh (HT)
1.5 lần áp suất thiết kế
ASTM B829
Kích thước hạt
Luyện kim
ASTM E112
Ăn mòn giữa các hạt
ASTM G28 A
Không bắt buộc (được đề xuất cho các chuyên gia kỹ thuật hóa học)
V.. Hướng dẫn thực hành đấu thầu
5.1 Thông tin cần thiết khi yêu cầu báo giá
Mục thông tin
Ví dụ
Thương hiệu
Inconel 625 / Hastelloy C-276
Đường kính ngoài × độ dày thành × chiều dài
OD 25,4mm × WT 2,11mm × 6000mm
Tiêu chuẩn thực hiện
ASTM B444 / ASTM B829
Tình trạng giao hàng
Giải pháp ủ + ngâm
Số lượng
200 mét / 50 gậy
Có cần thử nghiệm của bên thứ ba không?
Có/Không (SGS/TUV/BV)
5.2 Tham chiếu chu kỳ giao hàng
kiểu
xe đạp
Còn hàng (thông số kỹ thuật chung)
1-3 ngày làm việc
Hợp đồng tương lai (Thông số kỹ thuật đặc biệt)
4-8 tuần
Ống rèn lớn (CỦA>200mm)
8-12 tuần
Nhanh
2-3 tuần (phí bổ sung có thể được áp dụng)
5.3 Số lượng đặt hàng tối thiểu
Đặc điểm kỹ thuật
Số lượng đặt hàng tối thiểu
Ống có đường kính nhỏ (CỦA<25mm)
50-100 mét
Ống có đường kính trung bình và lớn (Đường kính ngoài 25-89mm)
Ống MÌN ĐEN. Điện trở hàn (Acre) Ống được sản xuất từ cuộn cán nóng / Khe. Tất cả các cuộn dây đến đều được xác minh dựa trên chứng chỉ kiểm tra nhận được từ nhà máy thép về các đặc tính cơ học và hóa học của chúng. Ống ERW được tạo hình nguội thành dạng hình trụ, không được tạo hình nóng.
Ống liền mạch được sản xuất bằng cách ép đùn kim loại đến chiều dài mong muốn; do đó ống ERW có mối hàn ở mặt cắt ngang của nó, trong khi ống liền mạch không có bất kỳ mối nối nào trong mặt cắt ngang của nó trong suốt chiều dài của nó. Trong ống liền mạch, không có mối hàn hoặc mối nối và được sản xuất từ phôi tròn rắn.
các 3 các yếu tố kích thước ống Kích thước Tiêu chuẩn của ống carbon và thép không gỉ (ASME B36.10M & B36.19M) Lịch trình kích thước ống (Lịch trình 40 & 80 phương tiện ống thép) Phương tiện kích thước ống danh nghĩa (NPS) và đường kính danh nghĩa (DN) Biểu đồ kích thước ống thép (biểu đồ kích thước) Bảng phân loại trọng lượng ống (WGT)
Ống liền mạch được sản xuất bằng quy trình xuyên thấu, nơi phôi rắn được nung nóng và xuyên qua để tạo thành một ống rỗng. Ống hàn, mặt khác, được hình thành bằng cách nối hai cạnh của tấm thép hoặc cuộn dây bằng các kỹ thuật hàn khác nhau.
Ống thép carbon có khả năng chống sốc và rung cao nên rất lý tưởng để vận chuyển nước, dầu & khí và chất lỏng khác dưới đường. Kích thước Kích thước: 1/8"đến 48" / Độ dày DN6 đến DN1200: Sch 20, bệnh lây truyền qua đường tình dục, 40, XS, 80, 120, 160, Loại XXS: Bề mặt ống liền mạch hoặc hàn: Sơn lót, Dầu chống gỉ, FBE, 2Thể dục, 3Vật liệu tráng LPE: ASTM A106B, A53, API 5L B, X42, X46, X52, X56, X60, X65, Dịch vụ X70: Cắt, vát mép, Luồng, Rãnh, Lớp phủ, mạ kẽm
Loại A- Được sử dụng ở nơi có không gian rộng rãi. Độ cao cụ thể là mong muốn. Loại B- Được sử dụng khi khoảng không bị hạn chế. Phần gắn đầu là một vấu đơn. Loại C- Được sử dụng khi khoảng không bị hạn chế. Phần gắn đầu là các vấu cạnh nhau