Tuyau sans soudure en alliage de nickel: Processus de fabrication, Normes, et guide de sélection
Les tubes sans soudure en alliage à base de nickel comptent parmi les types de tubes les plus critiques dans le secteur chimique., génie maritime, aérospatial, et les industries nucléaires. Un Inconel qualifié 625 ou le tube sans soudure Hastelloy C-276 nécessite une triple fusion sous vide, forger, extrusion à chaud lubrifiée au verre, laminage à froid Pilger multi-passes, traitement thermique en solution de précision, et triple contrôle non destructif par ultrasons, actuel de tourbillon, et la pression hydrostatique : l'ensemble du cycle de fabrication prend 4-8 semaines. Cet article fournit un guide complet de sélection et d'approvisionnement pour les tubes sans soudure en alliage à base de nickel, couvrant quatre dimensions: processus de production, normes applicables, sélection des notes, et tolérances dimensionnelles.
je. Processus de production de base de tubes sans soudure en alliage à base de nickel
1.1 Du lingot d’acier à la billette – triple fusion + Forgeage
Les alliages à base de nickel ont des exigences extrêmement élevées en matière de pureté et d'homogénéité; l'ébauche de tube doit être fondue en utilisant un processus de triple fusion VIM+ESR+VAR.
Étape de fusion
Mission principale
Indicateurs clés de contrôle
VIM (Fusion par induction sous vide)
Alliage de précision + dégazage
O₂<30ppm, N₂<50ppm
RSE (Refusion sous laitier électrolytique)
Désulfuration + élimination des impuretés
S a diminué de 50 ppm en <15 ppm
NOTRE (Refusion de l'arsenic sous vide)
Éliminer la ségrégation + densification
Solidification directionnelle, éliminer la porosité centrale
Les lingots d'acier après triple fusion sont forgés (rapport de forgeage ≥ 4:1, alterner bouleversement et dessin) pour préparer des ébauches de tubes, fournissant une structure uniforme à grains fins pour l'extrusion à chaud.
1.2 Perforation par extrusion à chaud – La « naissance » des tubes sans soudure
L'ébauche de tube est chauffée à 1 150-1 200 ℃ puis formée par extrusion à chaud lubrifiée au verre. Points clés:
Extrusion à chaud, plutôt que le perçage de Mannesmann, doit être utilisé —la teneur élevée en Mo/W/Nb des alliages à base de nickel se traduit par une haute résistance à la déformation à haute température, et l'état de contrainte de traction et de compression du perçage Mannesmann rend extrêmement facile la formation de fissures dans le noyau.
Le lubrifiant pour verre a un triple objectif: réduire la friction, protéger la surface, et isolation thermique.
Le taux d'extrusion est généralement 5:1 à 30:1.
1.3 Laminage à froid Pilger multi-passes – précision du millimètre au micromètre
La tolérance d'épaisseur de paroi des ébauches de tubes extrudés à chaud est d'environ ± 10 %, qui doit être amélioré à ±5% près par laminage à froid Pilger.
Paramètres de laminage à froid
Valeur typique
Taux de réduction du diamètre en un seul passage
30-50%
Taux de réduction du mur en un seul passage
20-40%
Passes totales de laminage à froid
2-5 passe
température de recuit intermédiaire
1050-1100℃
La filière à section variable du broyeur Pilger applique une déformation compressive périodique à l'ébauche du tube., résultant en une excellente uniformité de l’épaisseur de paroi. Petit diamètre, tubes à paroi mince (DE < 15 mm) sont généralement étirés à froid au lieu d'être laminés à froid.
1.4 Traitement thermique de mise en solution – mise en forme finale des performances
Après un travail à froid, les canalisations doivent subir une mise en solution pour restaurer leur plasticité et déterminer leurs propriétés mécaniques finales.
Marque
Température de la solution
Méthode de refroidissement
Temps de transfert de trempe
Inconel 625
1095-1205℃
trempe à l'eau
<30 secondes
Inconel 600
1010-1150℃
trempe à l'eau
<30 secondes
Inconel 601
1100-1200℃
trempe à l'eau
<30 secondes
Hastelloy C-276
1120-1160℃
trempe à l'eau
<30 secondes
Monel 400
870-980℃
Refroidissement par air/trempe à eau
—
GH3128
1140-1180℃
trempe à l'eau
<30 secondes
Temps de transfert de trempe inférieur à 30 les secondes sont un point de contrôle critique : la température du nez de précipitation du carbure des alliages à base de nickel est de 650 à 980 ℃, et il est nécessaire de parcourir cette plage de température dans les limites 30 secondes.
II. Comparaison des normes de mise en œuvre de base
2.1 ASTM (Norme américaine) Système
Numéro standard
Champ d'application
Notes typiques
ASTMB444
NOUS N06625 (Inconel 625) Tube sans soudure
Inconel 625
ASTM B167
Tube sans soudure UNS N06600/N06601
Inconel 600/601
ASTM B163
Tubes sans soudure pour condenseurs et échangeurs de chaleur
Inconel 600/601/625
ASTMB622
Tube sans soudure en Hastelloy
C-276, C-22, B-2, B-3
ASTMB165
Monel 400 tube sans soudure
Monel 400
ASTMB407
Tube sans soudure Incoloy 800H/HT
Incoloy 800H/800HT
ASTMB423
Incolorer 825 tube sans soudure
Incolorer 825
ASTM B829
Exigences générales pour les tuyaux en alliage à base de nickel
Tous (CND/pression d'eau/emballage)
2.2 Norme nationale (GO) Système
Numéro standard
Champ d'application
GB/T 14992
Nuances d'alliages haute température
GB/T 15062
Conditions techniques générales des tubes en alliage haute température
GB/T 12967
Tubes sans soudure en nickel et alliages de nickel
2.3 Différences entre les normes américaines et les normes chinoises
Éléments de comparaison
ASTM
GO
limite supérieure de la teneur en soufre
Plus strict (625 nécessite ≤0,015 %)
Certaines marques sont légèrement plus larges
Exigences en matière de tests non destructifs
ASTM B829 obligatoire UT+ET+HT
Certaines normes autorisent la négociation.
Certification des matériaux
EN10204 3.1 est requis.
Certification de qualité du fournisseur de système GB
Reconnaissance internationale
Applicable à l'échelle mondiale
Des projets principalement nationaux
III. Guide de sélection des notes principales
3.1 Sélectionner en fonction de la température de fonctionnement
Température de fonctionnement
Marque préférée
raison
≤650℃, résistance à haute pression
Inconel 718/GH4169
Renforcement en phase γ, avec la plus haute résistance en dessous de 650 ℃.
650-900℃, résistant à la corrosion
Inconel 625
Mo 9% → PREN 50,Résistant au Cl⁻
800-1000℃
Inconel 600
Alliages classiques à base de nickel haute température
900-1100℃, antioxydant
Inconel 601
La sous-couche Al₂O₃ a 3-5 fois la capacité antioxydante.
≤650℃, acide réducteur fort
Hastelloy C-276
Mo 16% → PREN>55
≤650℃, acide oxydant fort
Hastelloy C-22
Cr 21% → Acide résistant à l'oxydation
≤500℃, acide fluorhydrique/eau de mer
Monel 400
Le système Ni-Cu est résistant au HF.
950-1100℃
GH3128
Renforcement de solution solide W+Mo
3.2 Sélectionner en fonction du milieu corrosif
Médias corrosifs
Marque préférée
Non recommandé
Eau de mer/Cl⁻
Inconel 625, Monel 400
Inconel 600/601 (sans Mo)
diluer l'acide sulfurique
Hastelloy C-276
Inconel 600/601
Acide nitrique
Hastelloy C-22, Inconel 601
Monel (le cuivre n'est pas résistant à HNO₃)
acide chlorhydrique
Hastelloy B-3, C-276
Tout alliage contenant du Cr
acide fluorhydrique
Monel 400
Tout alliage contenant du Cr
Solution alcaline NaOH
Inconel 600
Inconel 601 (Al se dissout dans l'alcali)
Gaz de combustion contenant du soufre à haute température
Inconel 601
Monel (pas résistant à la chaleur)
Iv. Tolérances dimensionnelles et conditions techniques
4.1 Plage de spécifications communes
paramètre
portée
Diamètre extérieur (DE)
6-325mm
Épaisseur de paroi (POIDS)
0.5-30mm
longueur
Longueur standard 3-12m (maximum 15 m)
État des surfaces
Traitement par solution brillante, décapage, polissage
4.2 Tolérances dimensionnelles (ASTM B829)
Plage de diamètre extérieur
tolérance du diamètre extérieur
Tolérance d'épaisseur de paroi
DE ≤ 12,7 mm
±0,13 mm
±10%
12.7 < DE ≤ 38,1 mm
±0,19 mm
±10%
38.1 < DE ≤ 88,9 mm
±0,25 mm
±10%
DE > 88.9mm
±0,38 mm
±10%
La tolérance d'épaisseur de paroi des tubes laminés à froid est généralement meilleure que ± 5 % (norme de contrôle interne de l'entreprise).
4.3 Liste des éléments d'inspection obligatoires
Éléments d'inspection
méthode
Normes de mise en œuvre
composition chimique
Analyse spectrale OES
ASTM E1473
étirements à température ambiante
Machine d'essai universelle
ASTM E8
dureté
HRB/HV
ASTM E18/E92
Essai de torchage
Évasement effilé, rapport d'évasement ≥30 %
ASTM B829
Test d'aplatissement
Appuyez à l'espacement spécifié
ASTM B829
Tests par ultrasons (Utah)
Méthode de réflexion d'impulsion
ASTM E213
Tests par courants de Foucault (ET)
Méthode de bobine différentielle
ASTM E426
Essai hydrostatique (HT)
1.5 fois la pression de conception
ASTM B829
Taille des grains
Métallographie
ASTM E112
Corrosion intergranulaire
ASTM G28 A
Facultatif (recommandé pour les professionnels du génie chimique)
V. Guide des pratiques d'approvisionnement
5.1 Informations requises lors d'une demande de devis
Élément d'information
Exemple
Marque
Inconel 625 / Hastelloy C-276
Diamètre extérieur × épaisseur de paroi × longueur
OD 25,4 mm × POIDS 2,11 mm × 6000 mm
Normes de mise en œuvre
ASTMB444 / ASTM B829
Statut de livraison
Recuit de solution + décapage
quantité
200 mètres / 50 bâtons
Des tests tiers sont-ils requis?
Oui/Non (GV/TUV/BV)
5.2 Référence du cycle de livraison
taper
faire du vélo
En stock (spécifications communes)
1-3 jours ouvrables
Contrats à terme (Spécifications spéciales)
4-8 semaines
Gros tubes forgés (DE>200mm)
8-12 semaines
accéléré
2-3 semaines (des frais supplémentaires peuvent s'appliquer)
5.3 Quantité minimum de commande
Spécification
Quantité minimum de commande
Tuyau de petit diamètre (DE<25mm)
50-100 mètres
Tuyaux de moyen et grand diamètre (DE 25-89mm)
10-50 mètres
Lot d'échantillons/de validation
1-2 mètres (petits échantillons de lots pris en charge)
Tuyaux ERW NOIR. Soudé par résistance électrique (Restes explosifs de guerre) Les tuyaux sont fabriqués à partir de bobines laminées à chaud / Fentes. Toutes les bobines entrantes sont vérifiées sur la base du certificat de test reçu de l'aciérie pour leurs propriétés chimiques et mécaniques.. Le tuyau ERW est formé à froid pour lui donner une forme cylindrique, non formé à chaud.
Le tuyau sans soudure est fabriqué en extrudant le métal à la longueur souhaitée; par conséquent, les tuyaux ERW ont un joint soudé dans leur section transversale, tandis que le tuyau sans soudure n'a aucun joint dans sa section transversale sur toute sa longueur. Dans un tuyau sans soudure, il n'y a pas de soudure ni de joints et est fabriqué à partir de billettes rondes solides.
Le 3 éléments de dimension du tuyau Normes de dimension des tuyaux en acier au carbone et en acier inoxydable (ASME B36.10M & B36.19M) Tableau des tailles de tuyaux (Calendrier 40 & 80 tuyau en acier signifie) Moyens de taille nominale du tuyau (NPS) et diamètre nominal (DN) Tableau des dimensions des tuyaux en acier (Tableau des tailles) Calendrier des classes de poids des tuyaux (WGT)
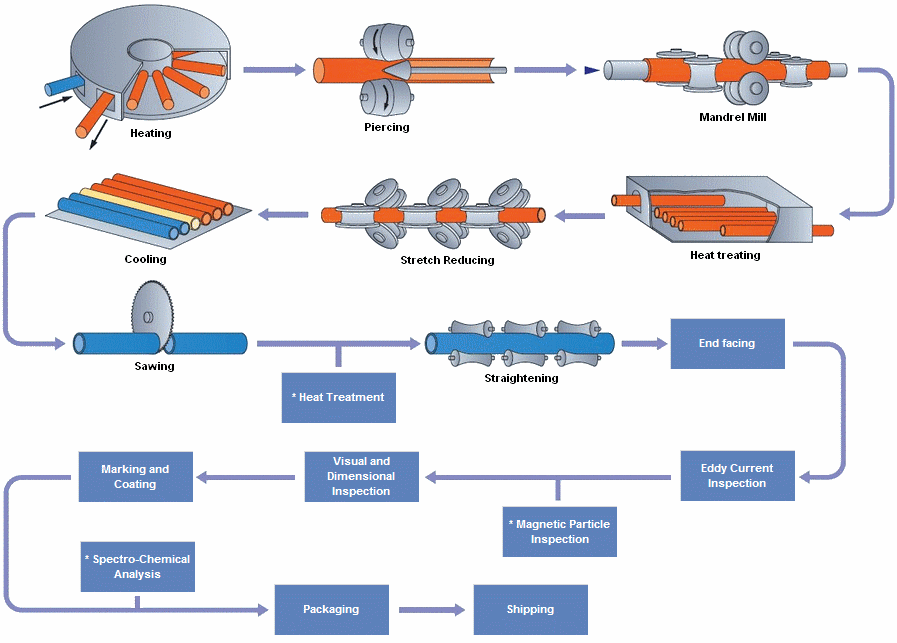
Les tuyaux sans soudure sont fabriqués selon un procédé de perçage, où une billette solide est chauffée et percée pour former un tube creux. Tubes soudés, d'autre part, sont formés en joignant deux bords de plaques d'acier ou de bobines à l'aide de diverses techniques de soudage.
Le tuyau en acier au carbone est très résistant aux chocs et aux vibrations, ce qui le rend idéal pour le transport de l'eau., huile & gaz et autres fluides sous les chaussées. Dimensions Taille: 1/8″ à 48″ / Épaisseur DN6 à DN1200: Sch 20, MST, 40, XS, 80, 120, 160, Type XXS: Tube sans soudure ou soudé Surface: Apprêt, Huile antirouille, FBE, 2PE, 3Matériau enduit de LPE: ASTMA106B, A53, API 5L B, X42, X46, X52, X56, X60, X65, Service X70: Coupe, Biseautage, Enfilage, Rainurage, Revêtement, Galvanisation
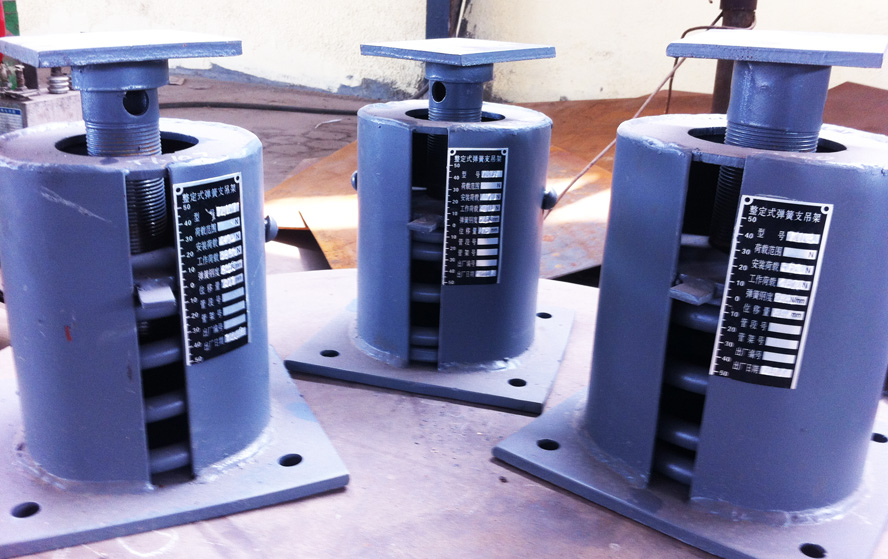
Type A- Utilisé là où un espace libre suffisant est disponible. Une élévation spécifique est souhaitable. Tapez B- Utilisé là où la marge est limitée. La fixation de la tête est une seule patte. Tapez C- Utilisé là où la marge est limitée. La fixation de la tête se fait avec des pattes côte à côte