ท่อไร้รอยต่อโลหะผสมนิกเกิลเป็นท่อประเภทที่สำคัญที่สุดในสารเคมี, วิศวกรรมทางทะเล, การบินและอวกาศ, และอุตสาหกรรมพลังงานนิวเคลียร์. Inconel ที่ผ่านการรับรอง 625 หรือท่อไร้รอยต่อ Hastelloy C-276 ต้องใช้การหลอมสุญญากาศสามเท่า, การปลอม, การอัดขึ้นรูปร้อนที่หล่อลื่นด้วยแก้ว, Pilger รีดเย็นหลายรอบ, การบำบัดความร้อนด้วยสารละลายที่แม่นยำ, และการทดสอบแบบไม่ทำลายสามครั้งโดยใช้อัลตราโซนิก, Eddy ปัจจุบัน, และแรงดันอุทกสถิต - ต้องใช้ทั้งวงจรการผลิต 4-8 สัปดาห์. บทความนี้ให้คำแนะนำการเลือกและการจัดซื้อที่สมบูรณ์สำหรับท่อไร้รอยต่อโลหะผสมนิกเกิล, ครอบคลุมสี่มิติ: กระบวนการผลิต, มาตรฐานที่ใช้บังคับ, การเลือกเกรด, และความคลาดเคลื่อนของมิติ.
ฉัน. กระบวนการผลิตหลักของท่อไร้รอยต่อโลหะผสมนิกเกิล
1.1 จากแท่งเหล็กไปจนถึงแท่งเหล็ก - การหลอมสามเท่า + การตีขึ้นรูป
โลหะผสมที่มีนิกเกิลเป็นส่วนประกอบหลักมีข้อกำหนดด้านความบริสุทธิ์และความสม่ำเสมอที่สูงมาก; หลอดเปล่าจะต้องละลายโดยใช้กระบวนการหลอมสามชั้นของ VIM+ESR+VAR.
| ขั้นตอนการถลุง |
ภารกิจหลัก |
ตัวบ่งชี้การควบคุมที่สำคัญ |
| เป็นกลุ่ม (การหลอมด้วยการเหนี่ยวนำสุญญากาศ) |
การผสมที่แม่นยำ + การกำจัดก๊าซ |
โอ₂<30PPM, น₂<50PPM |
| ESR (การถลุงด้วยไฟฟ้าสแลก) |
การกำจัดกำมะถัน + กำจัดสิ่งสกปรก |
S ลดลงจาก 50 ppm ถึง <15 PPM |
| ของเรา (การถลุงสารหนูแบบสุญญากาศ) |
ขจัดความแตกแยก + ความหนาแน่น |
การแข็งตัวของทิศทาง, ขจัดความพรุนตรงกลาง |
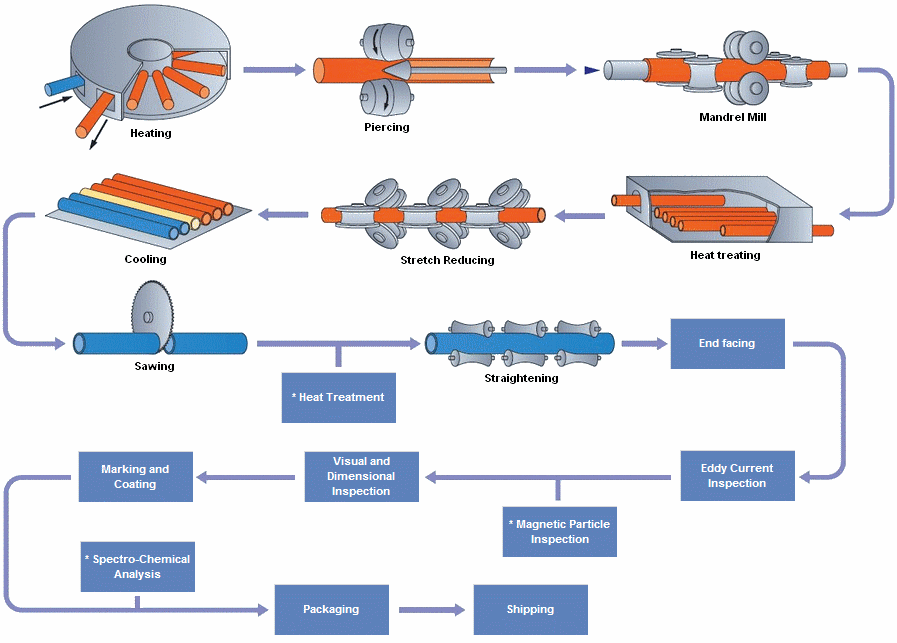
แท่งเหล็กหลังจากการหลอมสามชั้นจะถูกปลอมแปลง (อัตราส่วนการปลอม≥ 4:1, สลับอารมณ์เสียและวาดรูป) เพื่อเตรียมช่องว่างของท่อ—ให้โครงสร้างที่มีเนื้อละเอียดสม่ำเสมอสำหรับการอัดขึ้นรูปร้อน.
1.2 การเจาะทะลุด้วยความร้อน - “การกำเนิด” ของท่อไร้ตะเข็บ
หลอดเปล่าถูกให้ความร้อนที่ 1150-1200°C จากนั้นขึ้นรูปด้วยการอัดขึ้นรูปร้อนที่หล่อลื่นด้วยแก้ว. ประเด็นสำคัญ:
- การอัดขึ้นรูปร้อน, มากกว่าการเจาะ Mannesmann, ต้องใช้ —ปริมาณ Mo/W/Nb ที่สูงของโลหะผสมที่มีนิกเกิลเป็นองค์ประกอบหลักส่งผลให้มีความต้านทานสูงต่อการเสียรูปในอุณหภูมิสูง, และสภาวะความเค้นแรงดึงและแรงอัดของการเจาะแบบ Mannesmann ทำให้รอยแตกร้าวเกิดขึ้นที่แกนกลางได้ง่ายมาก.
- น้ำมันหล่อลื่นแก้วมีจุดประสงค์สามประการ: ลดแรงเสียดทาน, ปกป้องพื้นผิว, และฉนวนความร้อน.
- โดยทั่วไปอัตราส่วนการอัดขึ้นรูปคือ 5:1 ถึง 30:1.
1.3 เครื่องรีดเย็น Pilger แบบหลายรอบ – ความแม่นยำตั้งแต่มิลลิเมตรถึงไมโครเมตร
ค่าเผื่อความหนาของผนังของช่องว่างท่ออัดร้อนคือประมาณ ±10%, ซึ่งต้องปรับปรุงให้อยู่ภายใน ±5% โดยการรีดเย็นของ Pilger.
| พารามิเตอร์การรีดเย็น |
ค่าปกติ |
| อัตราการลดเส้นผ่านศูนย์กลางผ่านครั้งเดียว |
30-50% |
| อัตราการลดผนังผ่านครั้งเดียว |
20-40% |
| ผ่านการรีดเย็นทั้งหมด |
2-5 ผ่าน |
| อุณหภูมิการหลอมกลาง |
1050-1100℃ |
แม่พิมพ์หน้าตัดแบบแปรผันของโรงสี Pilger จะใช้การเปลี่ยนรูปแบบแรงอัดเป็นระยะกับช่องว่างของท่อ, ส่งผลให้ความหนาของผนังสม่ำเสมอกันดีเยี่ยม. เส้นผ่านศูนย์กลางเล็ก, ท่อผนังบาง (ของ < 15 มม) โดยทั่วไปจะถูกดึงเย็นแทนการรีดเย็น.
1.4 การบำบัดความร้อนด้วยสารละลาย – การกำหนดประสิทธิภาพขั้นสุดท้าย
หลังจากทำงานเย็น, ท่อต้องผ่านการบำบัดเพื่อคืนความเป็นพลาสติกและกำหนดคุณสมบัติทางกลขั้นสุดท้าย.
| ยี่ห้อ |
อุณหภูมิของสารละลาย |
วิธีการทำความเย็น |
การดับเวลาการถ่ายโอน |
| อินโคเนล 625 |
1095-1205℃ |
การดับน้ำ |
<30 วินาที |
| อินโคเนล 600 |
1010-1150℃ |
การดับน้ำ |
<30 วินาที |
| อินโคเนล 601 |
1100-1200℃ |
การดับน้ำ |
<30 วินาที |
| ฮาสเตลลอย C-276 |
1120-1160℃ |
การดับน้ำ |
<30 วินาที |
| โมเนล 400 |
870-980℃ |
ระบายความร้อนด้วยอากาศ / ดับน้ำ |
- |
| GH3128 |
1140-1180℃ |
การดับน้ำ |
<30 วินาที |
ดับเวลาการถ่ายโอนน้อยกว่า 30 วินาทีเป็นจุดควบคุมที่สำคัญ อุณหภูมิปลายคาร์ไบด์ตกตะกอนของโลหะผสมที่มีนิกเกิลเป็นองค์ประกอบหลักอยู่ที่ 650-980°C, และจำเป็นต้องผ่านช่วงอุณหภูมินี้ไปภายใน 30 วินาที.
ครั้งที่สอง. การเปรียบเทียบมาตรฐานการดำเนินงานหลัก
2.1 มาตรฐาน ASTM (อเมริกันสแตนดาร์ด) ระบบ
| เบอร์มาตรฐาน |
ขอบเขตของแอปพลิเคชัน |
เกรดทั่วไป |
| มาตรฐาน ASTM B444 |
สหรัฐอเมริกา N06625 (อินโคเนล 625) ท่อไร้รอยต่อ |
อินโคเนล 625 |
| มาตรฐาน ASTM B167 |
UNS N06600/N06601 ท่อไร้รอยต่อ |
อินโคเนล 600/601 |
| มาตรฐาน ASTM B163 |
ท่อไร้รอยต่อสำหรับคอนเดนเซอร์และเครื่องแลกเปลี่ยนความร้อน |
อินโคเนล 600/601/625 |
| มาตรฐาน ASTM B622 |
ท่อไร้รอยต่อ Hastelloy |
ซี-276, ซี-22, บี-2, บี-3 |
| มาตรฐาน ASTM B165 |
โมเนล 400 ท่อไร้รอยต่อ |
โมเนล 400 |
| มาตรฐาน ASTM B407 |
ท่อไร้ตะเข็บ Incoloy 800H/HT |
อินคอลอยย์ 800H/800HT |
| มาตรฐาน ASTM B423 |
ความไม่สงบ 825 ท่อไร้รอยต่อ |
ความไม่สงบ 825 |
| ASTM B829 |
ข้อกำหนดทั่วไปสำหรับท่อโลหะผสมนิกเกิล |
ทั้งหมด (NDT/แรงดันน้ำ/บรรจุภัณฑ์) |
2.2 มาตรฐานแห่งชาติ (กิกะไบต์) ระบบ
| เบอร์มาตรฐาน |
ขอบเขตของแอปพลิเคชัน |
| กิกะไบต์/ที 14992 |
เกรดโลหะผสมที่มีอุณหภูมิสูง |
| กิกะไบต์/ที 15062 |
เงื่อนไขทางเทคนิคทั่วไปสำหรับท่อโลหะผสมที่มีอุณหภูมิสูง |
| กิกะไบต์/ที 12967 |
ท่อไร้รอยต่อของโลหะผสมนิกเกิลและนิกเกิล |
2.3 ความแตกต่างระหว่างมาตรฐานของสหรัฐอเมริกาและมาตรฐานของจีน
| รายการเปรียบเทียบ |
มาตรฐาน ASTM |
กิกะไบต์ |
| ขีดจำกัดบนของปริมาณกำมะถัน |
เข้มงวดมากขึ้น (625 ต้องการ ≤0.015%) |
บางยี่ห้อจะกว้างกว่าเล็กน้อย |
| ข้อกำหนดการทดสอบแบบไม่ทำลาย |
ASTM B829 บังคับ UT+ET+HT |
มาตรฐานบางอย่างอนุญาตให้มีการเจรจาได้. |
| การรับรองวัสดุ |
EN10204 3.1 เป็นสิ่งจำเป็น. |
การรับรองคุณภาพซัพพลายเออร์ระบบ GB |
| การยอมรับในระดับสากล |
มีผลบังคับใช้ทั่วโลก |
โครงการภายในประเทศเป็นหลัก |
III. คู่มือการเลือกเกรดหลัก
3.1 เลือกตามอุณหภูมิการทำงาน
| อุณหภูมิในการทำงาน |
ยี่ห้อที่ต้องการ |
เหตุผล |
| ≤650℃, ต้านทานแรงดันสูง |
อินโคเนล 718/GH4169 |
การเสริมสร้างความเข้มแข็งของเฟสγ, มีความแข็งแรงสูงสุดต่ำกว่า 650 ℃. |
| 650-900℃, ทนต่อการกัดกร่อน |
อินโคเนล 625 |
โม 9% →พรีน 50,ทนทานต่อ Cl⁻ |
| 800-1000℃ |
อินโคเนล 600 |
โลหะผสมนิกเกิลอุณหภูมิสูงแบบคลาสสิก |
| 900-1100℃, สารต้านอนุมูลอิสระ |
อินโคเนล 601 |
เลเยอร์ย่อยAl₂O₃มี 3-5 เท่าของความสามารถในการต้านอนุมูลอิสระ. |
| ≤650℃, กรดรีดิวซ์ที่แข็งแกร่ง |
ฮาสเตลลอย C-276 |
โม 16% →พรีน>55 |
| ≤650℃, กรดออกซิไดซ์ที่แรง |
ฮาสเตลลอย C-22 |
Cr 21% → กรดทนออกซิเดชั่น |
| ≤500℃, กรดไฮโดรฟลูออริก/น้ำทะเล |
โมเนล 400 |
ระบบ Ni-Cu ทนทานต่อ HF. |
| 950-1100℃ |
GH3128 |
W+Mo โซลูชั่นที่แข็งแกร่งทำให้แข็งแกร่งขึ้น |
3.2 เลือกตามสื่อที่มีฤทธิ์กัดกร่อน
| สื่อที่มีฤทธิ์กัดกร่อน |
ยี่ห้อที่ต้องการ |
ไม่แนะนำ |
| น้ำทะเล/Cl⁻ |
อินโคเนล 625, โมเนล 400 |
อินโคเนล 600/601 (ไม่มีโม) |
| เจือจางกรดซัลฟิวริก |
ฮาสเตลลอย C-276 |
อินโคเนล 600/601 |
| กรดไนตริก |
ฮาสเตลลอย C-22, อินโคเนล 601 |
โมเนล (ทองแดงไม่ทนต่อHNO₃) |
| กรดไฮโดรคลอริก |
ฮาสเตลลอย บี-3, ซี-276 |
โลหะผสมที่มี Cr ใดๆ |
| กรดไฮโดรฟลูออริก |
โมเนล 400 |
โลหะผสมที่มี Cr ใดๆ |
| สารละลายด่าง NaOH |
อินโคเนล 600 |
อินโคเนล 601 (อัลละลายในด่าง) |
| ก๊าซหุงต้มที่มีกำมะถันอุณหภูมิสูง |
อินโคเนล 601 |
โมเนล (ไม่ทนความร้อน) |
IV. ความคลาดเคลื่อนมิติและเงื่อนไขทางเทคนิค
4.1 ช่วงข้อกำหนดทั่วไป
| พารามิเตอร์ |
ขอบเขต |
| เส้นผ่านศูนย์กลางภายนอก (ของ) |
6-325มม |
| ความหนาของผนัง (วท) |
0.5-30มม |
| ความยาว |
ความยาวมาตรฐาน 3-12ม (สูงสุด 15 ม) |
| สภาพพื้นผิว |
การบำบัดด้วยโซลูชั่นที่สดใส, ดอง, ขัด |
4.2 ความคลาดเคลื่อนมิติ (ASTM B829)
| ช่วงเส้นผ่านศูนย์กลางภายนอก |
ความอดทนของเส้นผ่านศูนย์กลางภายนอก |
ความทนทานต่อความหนาของผนัง |
| เส้นผ่านศูนย์กลาง ≤ 12.7 มม |
±0.13มม |
±10% |
| 12.7 < เส้นผ่านศูนย์กลาง ≤ 38.1 มม |
±0.19มม |
±10% |
| 38.1 < เส้นผ่านศูนย์กลาง ≤ 88.9 มม |
±0.25มม |
±10% |
| ของ > 88.9มม |
±0.38มม |
±10% |
ความทนทานต่อความหนาของผนังของท่อรีดเย็นมักจะดีกว่า ±5% (มาตรฐานการควบคุมภายในขององค์กร).
4.3 รายการรายการตรวจสอบบังคับ
| รายการตรวจสอบ |
วิธี |
มาตรฐานการดำเนินงาน |
| องค์ประกอบทางเคมี |
การวิเคราะห์สเปกตรัม OES |
มาตรฐาน ASTM E1473 |
| การยืดอุณหภูมิห้อง |
เครื่องทดสอบอเนกประสงค์ |
ASTM E8 |
| ความแข็ง |
HRB/เอชวี |
มาตรฐาน ASTM E18/E92 |
| การทดสอบวูบวาบ |
เปลวไฟเรียว, อัตราส่วนแสงแฟลร์ ≥30% |
ASTM B829 |
| การทดสอบการทำให้เรียบ |
กดไปที่ระยะห่างที่กำหนด |
ASTM B829 |
| การทดสอบอัลตราโซนิก (ยูทาห์) |
วิธีการสะท้อนพัลส์ |
ASTM E213 |
| การทดสอบกระแสเอ็ดดี้ (อีที) |
วิธีคอยล์ดิฟเฟอเรนเชียล |
ASTM E426 |
| การทดสอบอุทกสถิต (HT) |
1.5 คูณด้วยแรงกดดันในการออกแบบ |
ASTM B829 |
| ขนาดเกรน |
โลหะวิทยา |
มาตรฐาน ASTM E112 |
| การกัดกร่อนตามขอบเกรน |
ASTM G28 A |
ไม่จำเป็น (แนะนำสำหรับผู้เชี่ยวชาญด้านวิศวกรรมเคมี) |
วี. คู่มือการปฏิบัติงานด้านการจัดซื้อจัดจ้าง
5.1 ข้อมูลที่จำเป็นในการขอใบเสนอราคา
| รายการข้อมูล |
ตัวอย่าง |
| ยี่ห้อ |
อินโคเนล 625 / ฮาสเตลลอย C-276 |
| เส้นผ่านศูนย์กลางภายนอก × ความหนาของผนัง × ความยาว |
เส้นผ่านศูนย์กลาง 25.4 มม. × WT 2.11 มม. × 6000 มม |
| มาตรฐานการดำเนินงาน |
มาตรฐาน ASTM B444 / ASTM B829 |
| สถานะการจัดส่ง |
การหลอมโซลูชัน + ดอง |
| ปริมาณ |
200 เมตร / 50 แท่ง |
| จำเป็นต้องมีการทดสอบโดยบุคคลที่สามหรือไม่? |
ใช่/ไม่ใช่ (เอสจีเอ/TUV/BV) |
5.2 การอ้างอิงรอบการจัดส่ง
| พิมพ์ |
วงจร |
| ในสต็อก (ข้อกำหนดทั่วไป) |
1-3 วันทำการ |
| ฟิวเจอร์ส (ข้อมูลจำเพาะพิเศษ) |
4-8 สัปดาห์ |
| ท่อปลอมแปลงขนาดใหญ่ (ของ>200มม) |
8-12 สัปดาห์ |
| เร่งรัด |
2-3 สัปดาห์ (อาจมีค่าธรรมเนียมเพิ่มเติม) |
5.3 ปริมาณการสั่งซื้อขั้นต่ำ
| ข้อมูลจำเพาะ |
ปริมาณการสั่งซื้อขั้นต่ำ |
| ท่อเส้นผ่านศูนย์กลางเล็ก (ของ<25มม) |
50-100 เมตร |
| ท่อเส้นผ่านศูนย์กลางกลางและใหญ่ (เส้นผ่านศูนย์กลาง 25-89มม) |
10-50 เมตร |
| ตัวอย่าง/ชุดการตรวจสอบ |
1-2 เมตร (รองรับตัวอย่างชุดเล็ก) |