Paip Lancar Aloi Nikel: Proses Pengilangan, Piawaian, dan Panduan Pemilihan
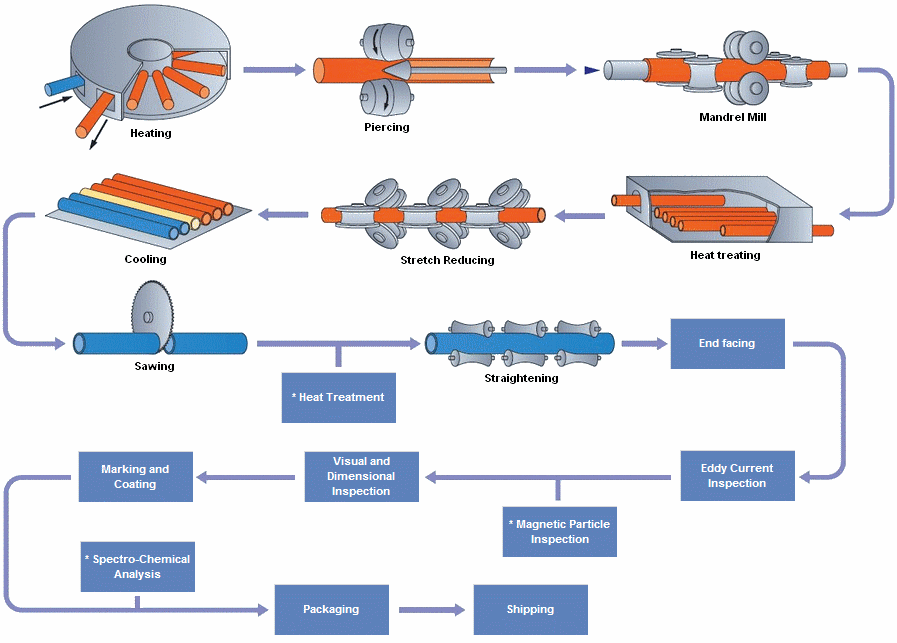
Tiub lancar aloi berasaskan nikel adalah antara jenis tiub paling kritikal dalam bahan kimia, kejuruteraan marin, aeroangkasa, dan industri tenaga nuklear. Inconel yang berkelayakan 625 atau tiub lancar Hastelloy C-276 memerlukan peleburan vakum tiga kali ganda, menempa, penyemperitan panas berlincir kaca, bergolek Pilger berbilang pas, rawatan haba penyelesaian ketepatan, dan ujian tiga kali ganda tidak merosakkan menggunakan ultrasonik, Eddy Current, dan tekanan hidrostatik—seluruh kitaran pembuatan mengambil masa 4-8 minggu. Artikel ini menyediakan panduan pemilihan dan perolehan lengkap untuk tiub lancar aloi berasaskan nikel, meliputi empat dimensi: proses pengeluaran, piawaian yang berkenaan, pemilihan gred, dan toleransi dimensi.
saya. Proses Pengeluaran Teras Tiub Lancar Aloi Berasaskan Nikel
1.1 Dari Jongkong Keluli kepada Bilet – Pencairan Tiga Kali + Menempa
Aloi berasaskan nikel mempunyai keperluan yang sangat tinggi untuk ketulenan dan kehomogenan; kosong tiub mesti dicairkan menggunakan proses peleburan tiga kali ganda VIM+ESR+VAR.
Peringkat peleburan
Misi teras
Penunjuk kawalan utama
VIM (Pencairan Aruhan Vakum)
Pengaloian ketepatan + penyahgas
O₂<30ppm, N₂<50ppm
ESR (Peleburan Electroslag)
Penyahsulfuran + penyingkiran kekotoran
S berkurangan daripada 50 ppm kepada <15 ppm
KAMI (Pencairan Semula Arsenik Vakum)
Menghapuskan pengasingan + ketumpatan
Pemejalan arah, menghapuskan keliangan pusat
Jongkong keluli selepas lebur tiga kali ganda ditempa (nisbah penempaan ≥ 4:1, bergantian menjengkelkan dan melukis) untuk menyediakan kosong tiub-menyediakan struktur berbutir halus seragam untuk penyemperitan panas.
1.2 Penyemperitan Panas Tebuk - "Kelahiran" Tiub Lancar
Tiub kosong dipanaskan hingga 1150-1200 ℃ dan kemudian dibentuk oleh penyemperitan panas berlincir kaca. Perkara utama:
Penyemperitan panas, bukannya menindik Mannesmann, mesti digunakan —Kandungan Mo/W/Nb yang tinggi bagi aloi berasaskan nikel menghasilkan rintangan yang tinggi terhadap ubah bentuk suhu tinggi, dan keadaan tegasan tegangan-mampatan bagi menindik Mannesmann menjadikannya amat mudah untuk retakan terbentuk di dalam teras..
Pelincir kaca mempunyai tiga tujuan: mengurangkan geseran, melindungi permukaan, dan haba penebat.
Nisbah penyemperitan biasanya 5:1 kepada 30:1.
1.3 Gulungan sejuk Pilger berbilang pas – ketepatan daripada milimeter kepada mikrometer
Toleransi ketebalan dinding kosong tiub tersemperit panas adalah kira-kira ±10%, yang mesti ditambah baik kepada dalam ±5% dengan Pilger cold rolling.
Parameter rolling sejuk
Nilai biasa
Kadar pengurangan diameter laluan tunggal
30-50%
Kadar pengurangan dinding laluan tunggal
20-40%
Jumlah pas rolling sejuk
2-5 pas
suhu penyepuhlindapan pertengahan
1050-1100℃
Die keratan rentas berubah bagi kilang Pilger menggunakan ubah bentuk mampatan berkala pada kosong tiub, menghasilkan keseragaman ketebalan dinding yang sangat baik. Diameter kecil, tiub berdinding nipis (DARIPADA < 15 mm) biasanya ditarik sejuk dan bukannya canai sejuk.
1.4 Rawatan haba penyelesaian – pembentukan prestasi akhir
Selepas bekerja sejuk, paip mesti menjalani rawatan penyelesaian untuk memulihkan keplastikan dan menentukan sifat mekanikal terakhirnya.
Jenama
Suhu penyelesaian
Kaedah penyejukan
Memadamkan masa pemindahan
Inconel 625
1095-1205℃
pelindapkejutan air
<30 detik
Inconel 600
1010-1150℃
pelindapkejutan air
<30 detik
Inconel 601
1100-1200℃
pelindapkejutan air
<30 detik
Hastelloy C-276
1120-1160℃
pelindapkejutan air
<30 detik
Monel 400
870-980℃
Penyejukan udara/pelindapkejutan air
—
GH3128
1140-1180℃
pelindapkejutan air
<30 detik
Pelindapkejutan masa pemindahan kurang daripada 30 saat ialah titik kawalan kritikal—suhu hidung pemendakan karbida aloi berasaskan nikel ialah 650-980 ℃, dan ia adalah perlu untuk melalui julat suhu ini dalam 30 detik.
Ii. Perbandingan Piawaian Pelaksanaan Teras
2.1 ASTM (Standard Amerika) Sistem
Nombor standard
Skop permohonan
Gred biasa
ASTM B444
AS N06625 (Inconel 625) Tiub Lancar
Inconel 625
ASTM B167
UNS N06600/N06601 Tiub Lancar
Inconel 600/601
ASTM B163
Tiub lancar untuk pemeluwap dan penukar haba
Inconel 600/601/625
ASTM B622
Tiub lancar hastelloy
C-276, C-22, B-2, B-3
ASTM B165
Monel 400 tiub lancar
Monel 400
ASTM B407
Incoloy 800H/HT tiub lancar
Incoloy 800H/800HT
ASTM B423
Incoloy 825 tiub lancar
Incoloy 825
ASTM B829
Keperluan am untuk paip aloi berasaskan nikel
Semua (NDT/Tekanan Air/Pembungkusan)
2.2 Standard Kebangsaan (GB) Sistem
Nombor standard
Skop permohonan
GB/T 14992
Gred aloi suhu tinggi
GB/T 15062
Keadaan teknikal am untuk paip aloi suhu tinggi
GB/T 12967
Tiub lancar nikel dan aloi nikel
2.3 Perbezaan antara Piawaian AS dan Piawaian Cina
Item perbandingan
ASTM
GB
had atas kandungan sulfur
Lebih tegas (625 memerlukan ≤0.015%)
Sesetengah jenama lebih lebar sedikit
Keperluan ujian tidak merosakkan
ASTM B829 mandatori UT+ET+HT
Sesetengah piawaian membenarkan rundingan.
Pensijilan bahan
EN10204 3.1 diperlukan.
Pensijilan kualiti pembekal sistem GB
Pengiktirafan antarabangsa
Berkenaan secara global
Terutamanya projek domestik
Iii. Panduan Pemilihan Gred Utama
3.1 Pilih mengikut suhu operasi
Suhu operasi
Jenama pilihan
sebab
≤650 ℃, rintangan tekanan tinggi
Inconel 718/GH4169
pengukuhan fasa-γ, dengan kekuatan tertinggi di bawah 650 ℃.
650-900℃, tahan kakisan
Inconel 625
Mo 9%→PREN 50,Tahan kepada Cl⁻
800-1000℃
Inconel 600
Aloi berasaskan nikel suhu tinggi klasik
900-1100℃, antioksidan
Inconel 601
Sublapisan Al₂O₃ mempunyai 3-5 kali ganda kapasiti antioksidan.
≤650 ℃, asid penurun yang kuat
Hastelloy C-276
Mo 16%→PREN>55
≤650 ℃, asid pengoksidaan yang kuat
Hastelloy C-22
Cr 21% → Asid tahan pengoksidaan
≤500 ℃, asid hidrofluorik/air laut
Monel 400
Sistem Ni-Cu tahan terhadap HF.
950-1100℃
GH3128
Pengukuhan penyelesaian pepejal W+Mo
3.2 Pilih mengikut medium menghakis
Media menghakis
Jenama pilihan
Tidak disyorkan
Air laut/Cl⁻
Inconel 625, Monel 400
Inconel 600/601 (tanpa Mo)
mencairkan asid sulfurik
Hastelloy C-276
Inconel 600/601
Asid nitrik
Hastelloy C-22, Inconel 601
Monel (kuprum tidak tahan terhadap HNO₃)
asid hidroklorik
Hastelloy B-3, C-276
Mana-mana aloi yang mengandungi Cr
asid hidrofluorik
Monel 400
Mana-mana aloi yang mengandungi Cr
larutan alkali NaOH
Inconel 600
Inconel 601 (Al larut dalam alkali)
Gas serombong yang mengandungi sulfur suhu tinggi
Inconel 601
Monel (tidak tahan panas)
Iv. Toleransi Dimensi dan Syarat Teknikal
4.1 Julat Spesifikasi Biasa
parameter
skop
Diameter luar (DARIPADA)
6-325mm
Ketebalan dinding (WT)
0.5-30mm
panjang
Panjang standard 3-12m (maksimum 15m)
Keadaan permukaan
Rawatan penyelesaian terang, acar, menggilap
4.2 Toleransi Dimensi (ASTM B829)
Julat diameter luar
toleransi diameter luar
Toleransi ketebalan dinding
OD ≤ 12.7mm
±0.13mm
±10%
12.7 < OD ≤ 38.1mm
±0.19mm
±10%
38.1 < OD ≤ 88.9mm
±0.25mm
±10%
DARIPADA > 88.9mm
±0.38mm
±10%
Toleransi ketebalan dinding tiub gulung sejuk biasanya lebih baik daripada ±5% (piawaian kawalan dalaman perusahaan).
4.3 Senarai Barang Pemeriksaan Wajib
Barangan pemeriksaan
kaedah
Piawaian Pelaksanaan
komposisi kimia
Analisis spektrum OES
ASTM E1473
regangan suhu bilik
Mesin ujian sejagat
ASTM E8
Kekerasan
HRB/HV
ASTM E18/E92
Ujian pembakaran
Suar tirus, nisbah suar ≥30%
ASTM B829
Ujian meratakan
Tekan pada jarak yang ditentukan
ASTM B829
Ujian ultrasonik (UT)
Kaedah pantulan nadi
ASTM E213
Ujian semasa pusar (ET)
Kaedah gegelung pembezaan
ASTM E426
Ujian hidrostatik (HT)
1.5 kali tekanan reka bentuk
ASTM B829
Saiz bijirin
Metalografi
ASTM E112
Kakisan antara butiran
ASTM G28 A法
Pilihan (disyorkan untuk profesional kejuruteraan kimia)
V. Panduan Amalan Perolehan
5.1 Maklumat diperlukan semasa meminta sebut harga
Paip ERW BLACK. Rintangan Elektrik Dikimpal (ERW) Paip dihasilkan daripada Gegelung Gelek Panas / Celah. Semua gegelung yang masuk disahkan berdasarkan sijil ujian yang diterima daripada kilang keluli untuk sifat kimia dan mekanikalnya. Paip ERW dibentuk sejuk menjadi bentuk silinder, tidak berbentuk panas.
Paip lancar dihasilkan dengan menyemperit logam ke panjang yang dikehendaki; oleh itu paip ERW mempunyai sambungan dikimpal pada keratan rentasnya, manakala paip lancar tidak mempunyai sebarang sambungan pada keratan rentasnya sepanjang panjangnya. Dalam paip lancar, tiada kimpalan atau sambungan dan dihasilkan daripada bilet bulat pepejal.
Paip lancar dihasilkan menggunakan proses menindik, di mana bilet pepejal dipanaskan dan ditebuk untuk membentuk tiub berongga. Paip yang dikimpal, sebaliknya, dibentuk dengan mencantumkan dua tepi plat keluli atau gegelung menggunakan pelbagai teknik kimpalan.
Paip keluli karbon sangat tahan terhadap kejutan dan getaran yang menjadikannya ideal untuk mengangkut air, minyak & gas dan cecair lain di bawah jalan raya. Dimensi Saiz: 1/8″ hingga 48″ / Ketebalan DN6 hingga DN1200: Sch 20, STD, 40, XS, 80, 120, 160, Jenis XXS: Permukaan paip lancar atau dikimpal: Primer, Minyak anti karat, FBE, 2PE, 3Bahan Bersalut LPE: ASTM A106B, A53, API 5L B, X42, X46, X52, X56, X60, X65, Perkhidmatan X70: Memotong, Beveling, Pengulangan, Grooving, Salutan, Galvanizing
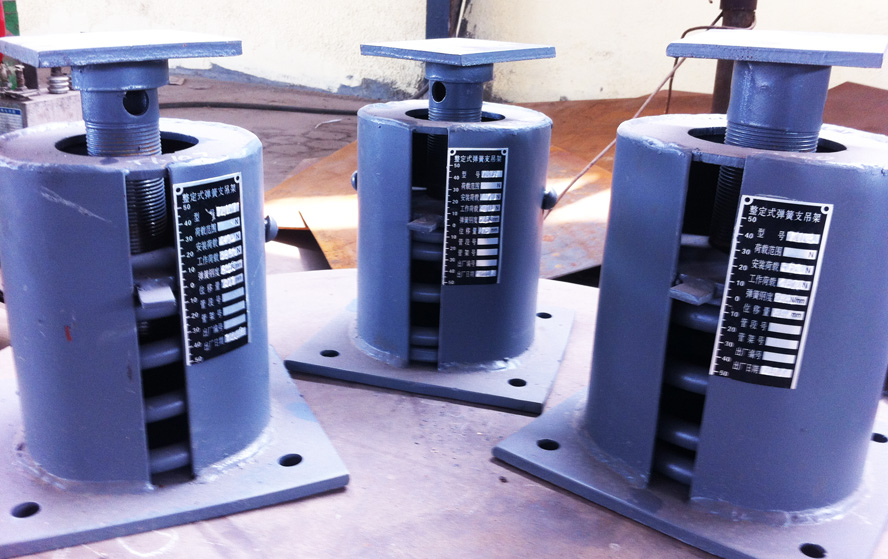
Jenis A- Digunakan di mana terdapat ruang kepala yang mencukupi. Ketinggian khusus adalah wajar. Jenis B- Digunakan di mana ruang kepala terhad. Lampiran kepala adalah satu lug. Jenis C- Digunakan di mana ruang kepala terhad. Lampiran kepala adalah sebelah menyebelah