Бесшовные трубы из никелевого сплава: Производственный процесс, Стандарты, и руководство по выбору
Бесшовные трубы из сплава никеля являются одними из наиболее важных типов труб в химической промышленности., морская техника, аэрокосмический, и атомной энергетики. Квалифицированный Инконель 625 или бесшовная труба Hastelloy C-276 требует тройной вакуумной плавки., ковка, горячая экструзия со смазкой стеклом, многопроходная холодная прокатка Pilger, прецизионная термообработка раствора, и тройной неразрушающий контроль с использованием ультразвука, вихревый ток, и гидростатическое давление — весь производственный цикл занимает 4-8 недели. В этой статье представлено полное руководство по выбору и закупке бесшовных труб из сплавов никеля., охватывающий четыре измерения: производственный процесс, применимые стандарты, выбор класса, и размерные допуски.
я. Основной процесс производства бесшовных труб из сплавов на основе никеля
1.1 От стального слитка к заготовке – тройная плавка + Ковка
К сплавам на основе никеля предъявляются чрезвычайно высокие требования к чистоте и однородности.; трубчатая заготовка должна быть расплавлена методом тройной плавки ВИМ+ЭШР+ВАР..
Стадия плавки
Основная миссия
Ключевые контрольные показатели
ВИМ (Вакуумная индукционная плавка)
Прецизионное легирование + дегазация
О₂<30ppm, Н₂<50ppm
СОЭ (Электрошлаковый переплав)
Десульфуризация + удаление примесей
S уменьшилось с 50 ppm до <15 ppm
НАШ (Вакуумная переплавка мышьяка)
Устранение сегрегации + уплотнение
Направленное затвердевание, устранение центральной пористости
Стальные слитки после тройной плавки куются. (коэффициент ковки ≥ 4:1, чередование огорчения и рисования) для подготовки трубных заготовок — обеспечение однородной мелкозернистой структуры для горячей экструзии.
Заготовка трубки нагревается до 1150-1200 ℃, а затем формуется методом горячей экструзии со смазкой стеклом.. Ключевые моменты:
Горячая экструзия, а не пирсинг Маннесмана, Должен быть использован — высокое содержание Mo/W/Nb в сплавах на основе никеля приводит к высокой стойкости к высокотемпературной деформации., а растягивающе-сжимающее напряженное состояние пирсинга Маннесмана чрезвычайно облегчает образование трещин в сердцевине..
Смазка для стекла служит тройной цели: уменьшение трения, защита поверхности, и изоляция тепла.
Коэффициент экструзии обычно составляет 5:1 к 30:1.
1.3 Многопроходная холодная прокатка Pilger – точность от миллиметров до микрометров
Допуск толщины стенок трубных заготовок, полученных методом горячего прессования, составляет примерно ±10%., который необходимо улучшить с точностью до ±5% методом холодной прокатки Pilger..
Параметры холодной прокатки
Типичное значение
Скорость уменьшения диаметра за один проход
30-50%
Скорость уменьшения стенки за один проход
20-40%
Всего проходов холодной прокатки
2-5 проходит
промежуточная температура отжига
1050-1100℃
Матрица переменного сечения пильгерского стана периодически деформирует трубную заготовку., что приводит к превосходной однородности толщины стенок. Малый диаметр, тонкостенные трубы (ИЗ < 15 мм) обычно холоднотянутые, а не холоднокатаные.
1.4 Термическая обработка раствора – окончательное формирование характеристик
После холодной обработки, трубы должны пройти обработку раствором для восстановления пластичности и определения окончательных механических свойств..
Бренд
Температура раствора
Метод охлаждения
Время передачи закалки
Инконель 625
1095-1205℃
Утоивание воды
<30 секунды
Инконель 600
1010-1150℃
Утоивание воды
<30 секунды
Инконель 601
1100-1200℃
Утоивание воды
<30 секунды
Хастеллой C-276
1120-1160℃
Утоивание воды
<30 секунды
Монель 400
870-980℃
Воздушное охлаждение/водяная закалка
—
GH3128
1140-1180℃
Утоивание воды
<30 секунды
Время перехода на закалку менее 30 секунды являются критической контрольной точкой: температура выделения карбидов в сплавах на основе никеля составляет 650-980 ℃., и необходимо пройти этот диапазон температур в течение 30 секунды.
II. Сравнение основных стандартов реализации
2.1 АСТМ (Американский стандарт) Система
Стандартный номер
Сфера применения
Типичные оценки
АСТМ Б444
США N06625 (Инконель 625) Бесшовная трубка
Инконель 625
АСТМ Б167
UNS N06600/N06601 Бесшовная труба
Инконель 600/601
АСТМ Б163
Бесшовные трубы для конденсаторов и теплообменников
Инконель 600/601/625
АСТМ Б622
Бесшовная трубка из хастеллоя
С-276, С-22, Б-2, Б-3
АСТМ Б165
Монель 400 бесшовная трубка
Монель 400
АСТМ Б407
Бесшовная труба Incoloy 800H/HT
Инколой 800H/800HT
АСТМ Б423
Непревзойденное 825 бесшовная трубка
Непревзойденное 825
ASTM B829
Общие требования к трубам из сплавов никеля
Все (Неразрушающий контроль/давление воды/упаковка)
2.2 Национальный стандарт (ГБ) Система
Стандартный номер
Сфера применения
ГБ/Т 14992
Марки жаропрочных сплавов
ГБ/Т 15062
Общие технические условия на трубы из жаропрочных сплавов
ГБ/Т 12967
Трубы бесшовные из никеля и никелевых сплавов.
2.3 Различия между стандартами США и китайскими стандартами
Элементы сравнения
АСТМ
ГБ
верхний предел содержания серы
Строже (625 требуется ≤0,015%)
Некоторые бренды немного шире
Требования к неразрушающему контролю
ASTM B829 обязательное UT+ET+HT
Некоторые стандарты допускают переговоры.
Сертификация материалов
ЭН10204 3.1 требуется.
Сертификация качества поставщика системы GB
Международное признание
Применимо во всем мире
Преимущественно отечественные проекты
Iii. Основное руководство по выбору классов
3.1 Выбирайте в зависимости от рабочей температуры
Рабочая температура
Предпочитаемый бренд
причина
≤650℃, устойчивость к высокому давлению
Инконель 718/GH4169
упрочнение γ-фазы, с максимальной прочностью ниже 650 ℃.
650-900℃, устойчивый к коррозии
Инконель 625
Мо 9%→ПРЕН 50,Устойчив к Cl⁻
800-1000℃
Инконель 600
Классические жаропрочные сплавы на основе никеля
900-1100℃, антиоксидант
Инконель 601
Подслой Al₂O₃ имеет 3-5 раз превышает антиоксидантную способность.
ВПВ ЧЕРНЫЕ трубы. Электрическая сварка сопротивлением (ВПВ) Трубы производятся из горячекатаных рулонов. / разрезы. Все поступающие рулоны проверяются на основании сертификата испытаний, полученного от сталелитейного завода, на их химические и механические свойства.. Труба ERW подвергается холодной штамповке в цилиндрическую форму., не горячей штамповки.
Бесшовная труба изготавливается методом экструзии металла до необходимой длины.; поэтому трубы ВПВ имеют сварное соединение в поперечном сечении, при этом бесшовная труба не имеет стыков в поперечном сечении по всей длине. В бесшовной трубе, не имеет сварки и соединений, изготавливается из цельных круглых заготовок..
The 3 элементы размеров труб Стандарты размеров труб из углеродистой и нержавеющей стали (АСМЭ Б36.10М & Б36.19М) Таблица размеров труб (Расписание 40 & 80 стальная труба означает) Значение номинального размера трубы (НПС) и номинальный диаметр (DN) Таблица размеров стальных труб (Таблица размеров) Таблица весовых классов труб (ВГТ)
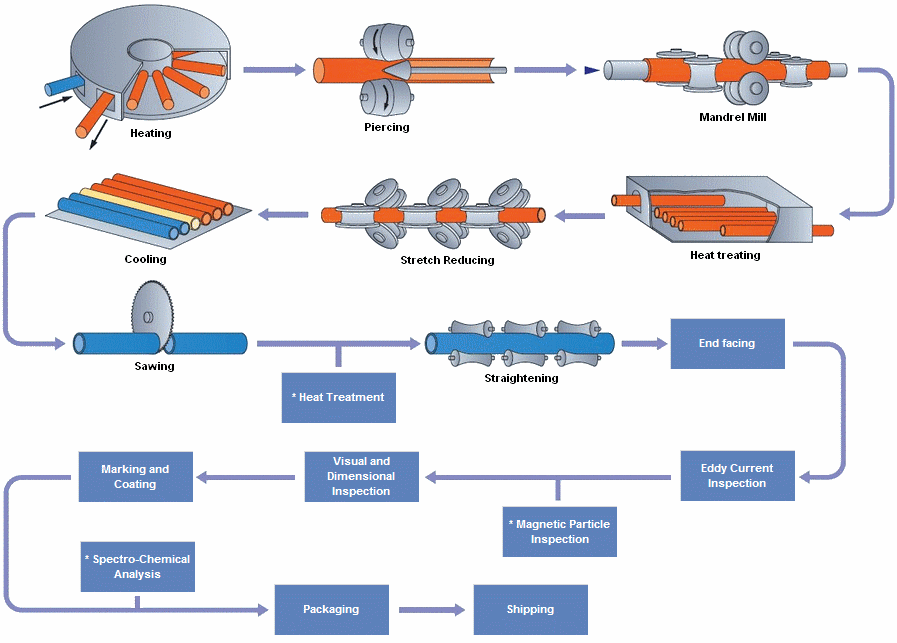
Бесшовные трубы производятся методом прошивки., где твердая заготовка нагревается и прошивается с образованием полой трубки. Сварные трубы, с другой стороны, образуются путем соединения двух кромок стальных пластин или рулонов с использованием различных методов сварки..
Труба из углеродистой стали обладает высокой устойчивостью к ударам и вибрации, что делает ее идеальной для транспортировки воды., масло & газ и другие жидкости под дорогами. Размеры Размер: 1/8″ до 48″ / Толщина от DN6 до DN1200: Щ 20, СТД, 40, XS, 80, 120, 160, Тип XXS: Поверхность бесшовной или сварной трубы: Праймер, Антикоррозийное масло, ФБЕ, 2ЧП, 3Материал с покрытием LPE: АСТМ А106Б, А53, API 5Л Б, х42, х46, Х52, Х56, Х60, х65, Сервис X70: Резка, Снятие фаски, Резьба, обработка канавок, Покрытие, Гальванизация
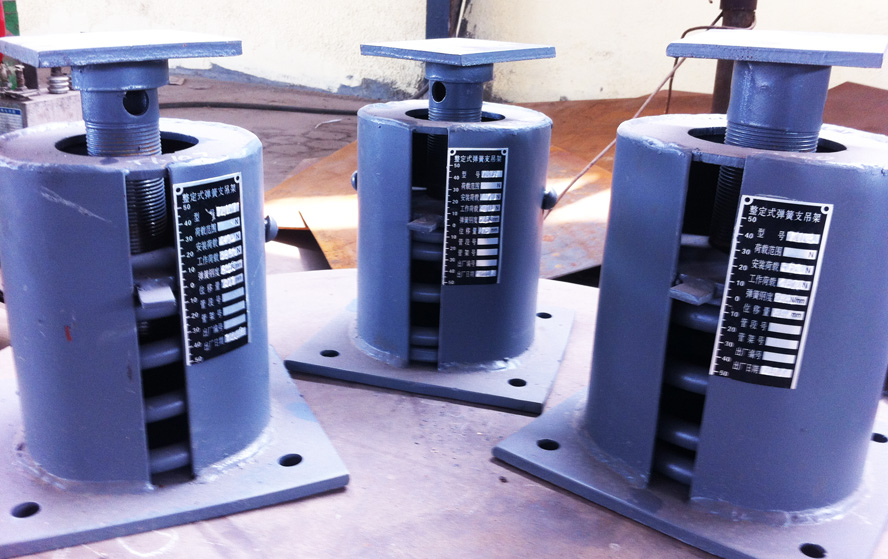
Тип А- Используется там, где имеется достаточно места для головы.. Желательна определенная высота. Тип Б- Используется там, где высота ограничена.. Головное крепление представляет собой одинарный выступ.. Тип С- Используется там, где высота ограничена.. Крепление головы расположено бок о бок.