Tubo sem costura de liga de níquel: Processo de fabricação, Padrões, e Guia de Seleção
Os tubos sem costura de liga à base de níquel estão entre os tipos de tubos mais críticos na indústria química, engenharia naval, aeroespacial, e indústrias de energia nuclear. Um Inconel qualificado 625 ou o tubo sem costura Hastelloy C-276 requer fusão tripla a vácuo, forjamento, extrusão a quente lubrificada com vidro, laminação a frio multipass Pilger, tratamento térmico com solução de precisão, e testes não destrutivos triplos usando ultrassom, FORDDY CURENT, e pressão hidrostática - todo o ciclo de fabricação leva 4-8 semanas. Este artigo fornece um guia completo de seleção e aquisição de tubos sem costura de liga à base de níquel, cobrindo quatro dimensões: processo de produção, padrões aplicáveis, seleção de notas, e tolerâncias dimensionais.
EU. Processo de produção central de tubos sem costura de liga à base de níquel
1.1 Do Lingote de Aço ao Tarugo – Fusão Tripla + Forjamento
As ligas à base de níquel têm requisitos extremamente elevados de pureza e homogeneidade; o tubo em branco deve ser derretido usando um processo de fusão tripla de VIM+ESR+VAR.
Estágio de fundição
Missão central
Principais indicadores de controle
VIM (Fusão por indução a vácuo)
Liga de precisão + desgaseificação
O₂<30ppm, N₂<50ppm
VHS (Refusão por eletroescória)
Dessulfurização + remoção de impurezas
S diminuiu de 50 ppm para <15 ppm
NOSSO (Refusão de arsênico a vácuo)
Eliminando a segregação + densificação
Solidificação direcional, eliminando a porosidade central
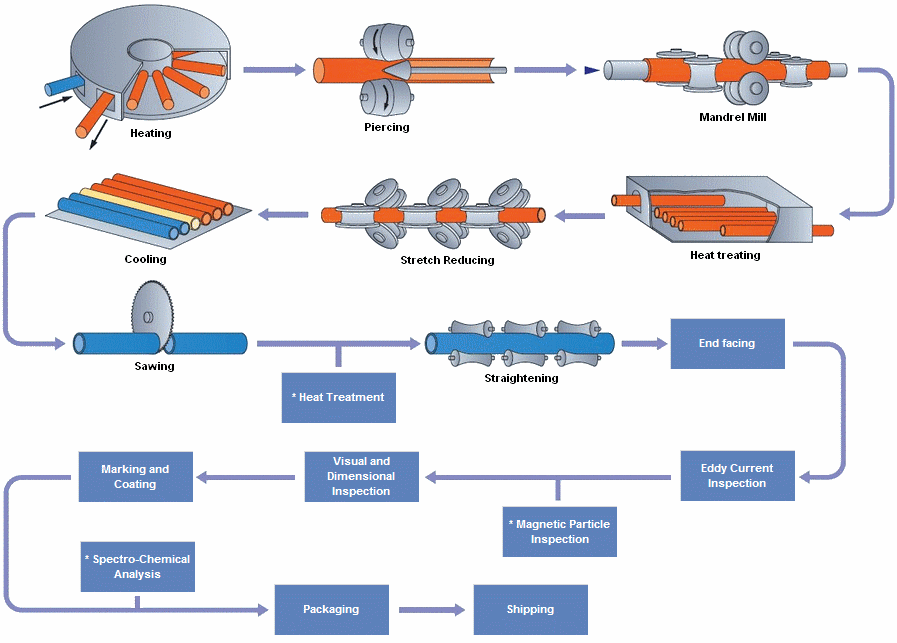
Os lingotes de aço após fusão tripla são forjados (taxa de forjamento ≥ 4:1, alternando perturbação e desenho) para preparar peças brutas de tubos - fornecendo uma estrutura uniforme e de granulação fina para extrusão a quente.
1.2 Perfuração por Extrusão a Quente – O “Nascimento” dos Tubos Sem Costura
O tubo em branco é aquecido a 1150-1200°C e então formado por extrusão a quente lubrificada com vidro. Pontos-chave:
Extrusão a quente, em vez do piercing Mannesmann, deve ser usado —o alto teor de Mo/W/Nb das ligas à base de níquel resulta em alta resistência à deformação em alta temperatura, e o estado de tensão de tração-compressão da perfuração Mannesmann torna extremamente fácil a formação de fissuras no núcleo.
O lubrificante para vidro tem um propósito triplo: reduzindo o atrito, protegendo a superfície, e calor isolante.
A taxa de extrusão é normalmente 5:1 para 30:1.
1.3 Laminação a frio Pilger multipasse – precisão de milímetros a micrômetros
A tolerância da espessura da parede dos tubos extrudados a quente é de aproximadamente ±10%, que deve ser melhorado dentro de ±5% pela laminação a frio da Pilger.
Parâmetros de laminação a frio
Valor típico
Taxa de redução de diâmetro de passagem única
30-50%
Taxa de redução de parede de passagem única
20-40%
Total de passes de laminação a frio
2-5 passes
temperatura de recozimento intermediária
1050-1100℃
A matriz de seção transversal variável do moinho Pilger aplica deformação compressiva periódica à peça bruta do tubo, resultando em excelente uniformidade de espessura de parede. Diâmetro pequeno, tubos de paredes finas (DE < 15 milímetros) são normalmente trefilados a frio em vez de laminados a frio.
1.4 Tratamento térmico de solução – modelagem de desempenho final
Após trabalho a frio, os tubos devem passar por tratamento de solução para restaurar sua plasticidade e determinar suas propriedades mecânicas finais.
Marca
Temperatura da solução
Método de resfriamento
Tempo de transferência de têmpera
Inconel 625
1095-1205℃
extinção da água
<30 segundos
Inconel 600
1010-1150℃
extinção da água
<30 segundos
Inconel 601
1100-1200℃
extinção da água
<30 segundos
Hastelloy C-276
1120-1160℃
extinção da água
<30 segundos
Monel 400
870-980℃
Resfriamento de ar/extinção de água
-
GH3128
1140-1180℃
extinção da água
<30 segundos
Tempo de transferência de têmpera inferior a 30 segundos é um ponto de controle crítico - a temperatura do nariz de precipitação de carboneto de ligas à base de níquel é de 650-980 ℃, e é necessário passar por esta faixa de temperatura dentro 30 segundos.
II. Comparação dos principais padrões de implementação
2.1 ASTM (Padrão Americano) Sistema
Número padrão
Escopo de aplicação
Notas típicas
ASTM B444
EUA N06625 (Inconel 625) Tubo sem costura
Inconel 625
ASTM B167
Tubo sem costura UNS N06600/N06601
Inconel 600/601
ASTM B163
Tubos sem costura para condensadores e trocadores de calor
Inconel 600/601/625
ASTM B622
Tubo sem costura Hastelloy
C-276, C-22, B-2, B-3
ASTM B165
Monel 400 tubo sem costura
Monel 400
ASTM B407
Tubo sem costura Incoloy 800H/HT
Incoloy 800H/800HT
ASTM B423
Incoloy 825 tubo sem costura
Incoloy 825
ASTM B829
Requisitos gerais para tubos de liga à base de níquel
Todos (END/Pressão da Água/Embalagem)
2.2 Padrão Nacional (GB) Sistema
Número padrão
Escopo de aplicação
GB/T 14992
Classes de liga de alta temperatura
GB/T 15062
Condições técnicas gerais para tubos de liga de alta temperatura
GB/T 12967
Tubos sem costura de níquel e ligas de níquel
2.3 Diferenças entre os padrões dos EUA e os padrões chineses
Itens de comparação
ASTM
GB
limite superior do teor de enxofre
Mais rigoroso (625 requer ≤0,015%)
Algumas marcas são um pouco mais largas
Requisitos de testes não destrutivos
ASTM B829 obrigatório UT+ET+HT
Alguns padrões permitem a negociação.
Certificação de materiais
EN10204 3.1 é necessário.
Certificação de qualidade do fornecedor do sistema GB
Reconhecimento internacional
Aplicável globalmente
Principalmente projetos domésticos
Iii. Guia principal de seleção de notas
3.1 Selecione de acordo com a temperatura operacional
Temperatura operacional
Marca preferida
razão
≤650℃, resistência de alta pressão
Inconel718/GH4169
fortalecimento da fase γ, com a maior resistência abaixo de 650 ℃.
650-900℃, resistente à corrosão
Inconel 625
Mo 9%→PREN 50,Resistente ao Cl⁻
800-1000℃
Inconel 600
Ligas clássicas à base de níquel de alta temperatura
900-1100℃, antioxidante
Inconel 601
A subcamada Al₂O₃ tem 3-5 vezes a capacidade antioxidante.
≤650℃, ácido redutor forte
Hastelloy C-276
Mo 16%→PREN>55
≤650℃, ácido oxidante forte
Hastelloy C-22
Cr 21% → Ácido resistente à oxidação
≤500℃, ácido fluorídrico/água do mar
Monel 400
O sistema Ni-Cu é resistente ao HF.
950-1100℃
GH3128
Fortalecimento da solução sólida W+Mo
3.2 Selecione de acordo com o meio corrosivo
Meio corrosivo
Marca preferida
Não recomendado
Água do mar/Cl⁻
Inconel 625, Monel 400
Inconel 600/601 (sem Mo)
ácido sulfúrico diluído
Hastelloy C-276
Inconel 600/601
Ácido nítrico
Hastelloy C-22, Inconel 601
Monel (o cobre não é resistente ao HNO₃)
ácido clorídrico
Hastelloy B-3, C-276
Qualquer liga contendo Cr
ácido fluorídrico
Monel 400
Qualquer liga contendo Cr
Solução alcalina de NaOH
Inconel 600
Inconel 601 (Al se dissolve em álcali)
Gás de combustão contendo enxofre de alta temperatura
Inconel 601
Monel (não resistente ao calor)
4. Tolerâncias Dimensionais e Condições Técnicas
4.1 Faixa de especificações comuns
parâmetro
escopo
Diâmetro externo (DE)
6-325milímetros
Espessura da parede (Peso)
0.5-30milímetros
comprimento
Comprimento padrão 3-12m (máximo 15m)
Condição da superfície
Tratamento com solução brilhante, decapagem, polimento
4.2 Tolerâncias Dimensionais (ASTM B829)
Faixa de diâmetro externo
tolerância do diâmetro externo
Tolerância de espessura de parede
DE ≤ 12,7 mm
±0,13 mm
±10%
12.7 < DE ≤ 38,1 mm
±0,19 mm
±10%
38.1 < DE ≤ 88,9 mm
±0,25mm
±10%
DE > 88.9milímetros
±0,38 mm
±10%
A tolerância da espessura da parede dos tubos laminados a frio é geralmente melhor que ±5% (padrão de controle interno da empresa).
4.3 Lista de itens obrigatórios de inspeção
Itens de inspeção
método
Padrões de Implementação
composição química
Análise espectral OES
ASTM E1473
alongamento à temperatura ambiente
Máquina de teste universal
ASTM E8
dureza
HRB/HV
ASTM E18/E92
Teste de queima
Alargamento cônico, taxa de flare ≥30%
ASTM B829
Teste de achatamento
Pressione no espaçamento especificado
ASTM B829
Teste ultrassônico (EUA)
Método de reflexão de pulso
ASTM E213
Teste de corrente parasita (ET)
Método de bobina diferencial
ASTM E426
Teste hidrostático (HT)
1.5 vezes a pressão de projeto
ASTM B829
Tamanho do grão
Metalografia
ASTM E112
Corrosão intergranular
ASTM G28 A法
Opcional (recomendado para profissionais de engenharia química)
V. Guia prático de aquisições
5.1 Informações necessárias ao solicitar um orçamento
Item de informação
Exemplo
Marca
Inconel 625 / Hastelloy C-276
Diâmetro externo × espessura da parede × comprimento
DE 25,4 mm × PESO 2,11 mm × 6000 mm
Padrões de Implementação
ASTM B444 / ASTM B829
Status de entrega
Recozimento da solução + decapagem
quantidade
200 metros / 50 palitos
É necessário teste de terceiros?
Sim/Não (GV/TUV/BV)
5.2 Referência do ciclo de entrega
tipo
ciclo
Em estoque (especificações comuns)
1-3 dias úteis
Futuros (Especificações Especiais)
4-8 semanas
Grandes tubos forjados (DE>200milímetros)
8-12 semanas
Acelerado
2-3 semanas (taxas adicionais podem ser aplicadas)
5.3 Quantidade mínima de pedido
Especificação
Quantidade mínima de pedido
Tubo de pequeno diâmetro (DE<25milímetros)
50-100 metros
Tubos de médio e grande diâmetro (DE 25-89mm)
10-50 metros
Lote de amostra/validação
1-2 metros (amostras de pequenos lotes suportadas)
Tubos ERW PRETOS. Resistência Elétrica Soldada (ERW) Os tubos são fabricados a partir de bobinas laminadas a quente / Fendas. Todas as bobinas recebidas são verificadas com base no certificado de teste recebido da siderúrgica quanto às suas propriedades químicas e mecânicas. O tubo ERW é formado a frio em formato cilíndrico, não formado a quente.
O tubo sem costura é fabricado extrusando o metal no comprimento desejado; portanto, o tubo ERW tem uma junta soldada em sua seção transversal, enquanto o tubo sem costura não possui nenhuma junta em sua seção transversal em todo o seu comprimento. Em tubo sem costura, não há soldagem ou juntas e é fabricado a partir de tarugos redondos sólidos.
O 3 elementos de dimensão do tubo Dimensão Padrões de tubo de carbono e aço inoxidável (ASME B36.10M & B36.19M) Cronograma de tamanho de tubo (Agendar 40 & 80 tubo de aço significa) Meios de tamanho nominal do tubo (NPS) e diâmetro nominal (DN) Tabela de dimensões de tubos de aço (Tabela de tamanhos) Cronograma de Classe de Peso do Tubo (WGT)
Tubos sem costura são fabricados usando um processo de perfuração, onde um tarugo sólido é aquecido e perfurado para formar um tubo oco. Tubos soldados, por outro lado, são formados pela união de duas bordas de placas ou bobinas de aço usando várias técnicas de soldagem.
O tubo de aço carbono é altamente resistente a choques e vibrações, o que o torna ideal para transportar água, óleo & gás e outros fluidos sob estradas. Dimensões Tamanho: 1/8″a 48″ / Espessura DN6 a DN1200: Sch 20, DST, 40, XS, 80, 120, 160, Tipo XXS: Superfície da tubulação sem emenda ou soldada: Cartilha, Óleo antiferrugem, FBE, 2Educação Física, 3Material revestido LPE: ASTM A106B, A53, API 5L B, X42, X46, X52, X56, X60, X65, Serviço X70: Corte, Chanfrar, Rosqueamento, Ranhura, Revestimento, Galvanização
Tipo A- Usado onde há amplo espaço para a cabeça disponível. Elevação específica é desejável. Tipo B- Usado onde o headroom é limitado. O acessório da cabeça é um único terminal. Tipo C- Usado onde o headroom é limitado. O acessório da cabeça é com alças lado a lado