الأنابيب غير الملحومة من سبائك النيكل: عملية التصنيع, المعايير, ودليل الاختيار
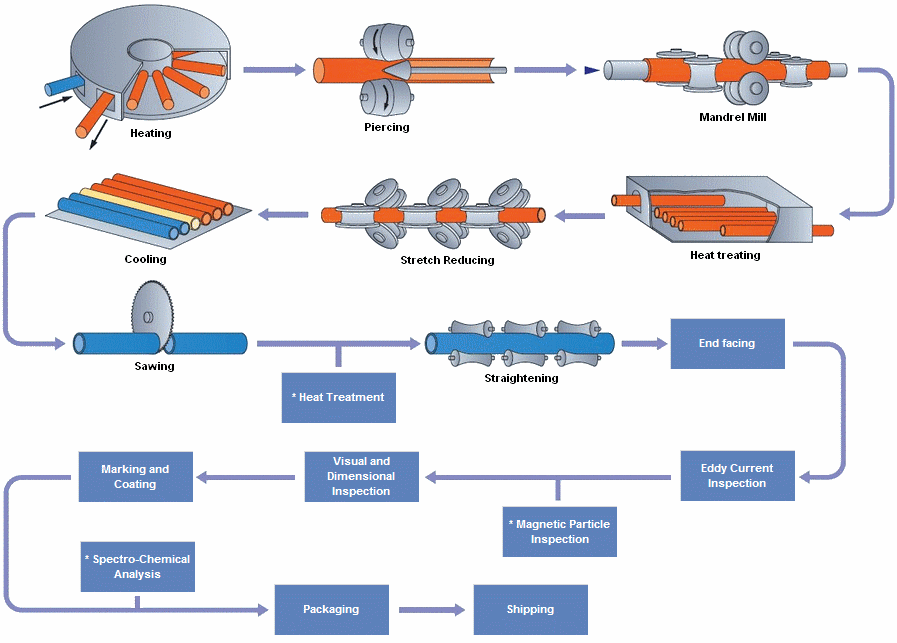
تعتبر الأنابيب غير الملحومة المصنوعة من سبائك النيكل من بين أنواع الأنابيب الأكثر أهمية في المواد الكيميائية, الهندسة البحرية, الفضاء الجوي, وصناعات الطاقة النووية. إنكونيل مؤهل 625 أو يتطلب الأنبوب غير الملحوم Hastelloy C-276 ذوبانًا ثلاثيًا بالفراغ, تزوير, قذف ساخن مشحم بالزجاج, الدرفلة الباردة للبيلجر متعددة التمريرات, المعالجة الحرارية للحل الدقيق, واختبار ثلاثي غير مدمر باستخدام الموجات فوق الصوتية, إدي تيار, والضغط الهيدروستاتيكي - تستغرق دورة التصنيع بأكملها 4-8 أسابيع. توفر هذه المقالة دليلاً كاملاً للاختيار والشراء للأنابيب غير الملحومة المصنوعة من سبائك النيكل, تغطي أربعة أبعاد: عملية الإنتاج, المعايير المعمول بها, اختيار الصف, والتسامح الأبعاد.
أنا. عملية الإنتاج الأساسية للأنابيب غير الملحومة المصنوعة من سبائك النيكل
1.1 من سبيكة الصلب إلى الخام - ذوبان ثلاثي + تزوير
تتمتع السبائك القائمة على النيكل بمتطلبات عالية للغاية فيما يتعلق بالنقاء والتجانس; يجب صهر الأنبوب الفارغ باستخدام عملية ذوبان ثلاثية VIM+ESR+VAR.
مرحلة الصهر
المهمة الأساسية
مؤشرات التحكم الرئيسية
همة (ذوبان الحث الفراغي)
صناعة السبائك الدقيقة + التفريغ
O₂<30جزء في المليون, ن₂<50جزء في المليون
إسر (إعادة صهر الخبث الكهربائي)
إزالة الكبريت + إزالة الشوائب
انخفض S من 50 جزء في المليون إلى <15 جزء في المليون
ملكنا (إعادة صهر الزرنيخ بالفراغ)
القضاء على الفصل + التكثيف
التصلب الاتجاهي, القضاء على المسامية المركزية
يتم تشكيل سبائك الفولاذ بعد الصهر الثلاثي (نسبة تزوير ≥ 4:1, بالتناوب مزعج والرسم) لإعداد الفراغات الأنبوبية - مما يوفر بنية موحدة دقيقة الحبيبات للبثق الساخن.
1.2 ثقب البثق الساخن – "ولادة" الأنابيب غير الملحومة
يتم تسخين الأنبوب الفارغ إلى 1150-1200 درجة مئوية ثم يتم تشكيله بواسطة البثق الساخن المشحم بالزجاج. النقاط الرئيسية:
قذف ساخن, بدلاً من ثقب مانسمان, يجب استخدامها - يؤدي المحتوى العالي Mo/W/Nb للسبائك القائمة على النيكل إلى مقاومة عالية للتشوه الناتج عن درجات الحرارة العالية, وحالة الإجهاد والشد والضغط لثقب مانسمان تجعل من السهل للغاية تكوين الشقوق في القلب.
1.3 درفلة بيلجر على البارد متعددة التمريرات - الدقة من المليمترات إلى الميكرومترات
يبلغ التسامح مع سمك الجدار للفراغات الأنبوبية المبثوقة على الساخن حوالي ± 10٪, والتي يجب تحسينها إلى حدود ±5% عن طريق الدرفلة على البارد من شركة بيلجر.
معلمات الدرفلة على البارد
قيمة نموذجية
معدل تخفيض قطر التمرير الواحد
30-50%
معدل تخفيض جدار المرور الواحد
20-40%
مجموع تمريرات الدرفلة الباردة
2-5 يمر
درجة حرارة التلدين المتوسطة
1050-1100°C
يطبق قالب المقطع العرضي المتغير لمطحنة بيلجر تشوهًا ضاغطًا دوريًا على الأنبوب الفارغ, مما يؤدي إلى توحيد سمك الجدار بشكل ممتاز. القطر الصغير, أنابيب رقيقة الجدران (ل < 15 مم) عادة ما تكون مسحوبة على البارد بدلاً من المدرفلة على البارد.
1.4 المعالجة الحرارية للمحلول – تشكيل الأداء النهائي
بعد العمل البارد, يجب أن تخضع الأنابيب للمعالجة بالمحلول لاستعادة مرونتها وتحديد خواصها الميكانيكية النهائية.
ماركة
درجة حرارة الحل
طريقة التبريد
تبريد وقت النقل
إنكونيل 625
1095-1205°C
تبريد الماء
<30 ثواني
إنكونيل 600
1010-1150°C
تبريد الماء
<30 ثواني
إنكونيل 601
1100-1200°C
تبريد الماء
<30 ثواني
هاستيلوي سي-276
1120-1160°C
تبريد الماء
<30 ثواني
مونيل 400
870-980°C
تبريد الهواء/تبريد الماء
—
GH3128
1140-1180°C
تبريد الماء
<30 ثواني
وقت نقل التبريد أقل من 30 الثواني هي نقطة تحكم حرجة - درجة حرارة أنف ترسيب الكربيد للسبائك القائمة على النيكل هي 650-980 درجة مئوية, ومن الضروري المرور عبر نطاق درجة الحرارة هذا في الداخل 30 ثواني.
ثانيا. مقارنة معايير التنفيذ الأساسية
2.1 أستم (المعيار الأمريكي) نظام
الرقم القياسي
نطاق التطبيق
الدرجات النموذجية
أستم B444
الولايات المتحدة رقم 06625 (إنكونيل 625) أنبوب سلس
إنكونيل 625
أستم B167
UNS N06600/N06601 أنبوب سلس
إنكونيل 600/601
أستم B163
أنابيب غير ملحومة للمكثفات والمبادلات الحرارية
إنكونيل 600/601/625
أستم B622
Hastelloy أنبوب سلس
ج-276, ج-22, ب-2, ب-3
أستم B165
مونيل 400 أنبوب سلس
مونيل 400
أستم B407
Incoloy 800H/HT أنبوب سلس
إنكولوي 800H/800HT
أستم B423
incoloy 825 أنبوب سلس
incoloy 825
ASTM B829
المتطلبات العامة لأنابيب سبائك النيكل
الجميع (NDT/ضغط المياه/التعبئة والتغليف)
2.2 المعيار الوطني (غيغابايت) نظام
الرقم القياسي
نطاق التطبيق
جيجابايت/ت 14992
درجات سبائك ذات درجة حرارة عالية
جيجابايت/ت 15062
الشروط الفنية العامة لأنابيب السبائك ذات درجة الحرارة العالية
جيجابايت/ت 12967
أنابيب غير ملحومة من النيكل وسبائك النيكل
2.3 الاختلافات بين المعايير الأمريكية والمعايير الصينية
عناصر المقارنة
أستم
غيغابايت
الحد الأعلى لمحتوى الكبريت
أكثر صرامة (625 يتطلب .0.015%)
بعض العلامات التجارية أوسع قليلاً
متطلبات الاختبار غير المدمرة
ASTM B829 إلزامي UT+ET+HT
تسمح بعض المعايير بالتفاوض.
شهادة المواد
EN10204 3.1 مطلوب.
شهادة جودة موردي نظام GB
الاعتراف الدولي
قابلة للتطبيق عالميًا
المشاريع المحلية بشكل رئيسي
ثالثا. دليل اختيار الدرجة الرئيسية
3.1 اختر وفقًا لدرجة حرارة التشغيل
درجة حرارة التشغيل
العلامة التجارية المفضلة
سبب
≥650 درجة مئوية, مقاومة الضغط العالي
إنكونيل 718/GH4169
تقوية المرحلة γ, بأعلى قوة أقل من 650 درجة مئوية.
650-900°C, مقاومة للتآكل
إنكونيل 625
مو 9% → برين 50,مقاومة للCl⁻
800-1000°C
إنكونيل 600
سبائك النيكل الكلاسيكية ذات درجة الحرارة العالية
900-1100°C, مضادات الأكسدة
إنكونيل 601
تحتوي الطبقة الفرعية Al₂O₃ على 3-5 أضعاف قدرة مضادات الأكسدة.
≥650 درجة مئوية, حمض تخفيض قوي
هاستيلوي سي-276
مو 16% → برين>55
≥650 درجة مئوية, حمض مؤكسد قوي
هاستيلوي سي-22
كر 21% → حمض مقاوم للأكسدة
≥500 درجة مئوية, حمض الهيدروفلوريك / مياه البحر
مونيل 400
نظام Ni-Cu مقاوم لـ HF.
950-1100°C
GH3128
W+Mo تقوية المحلول الصلب
3.2 اختر وفقا للوسيلة المسببة للتآكل
الوسائط المسببة للتآكل
العلامة التجارية المفضلة
غير مستحسن
مياه البحر/Cl⁻
إنكونيل 625, مونيل 400
إنكونيل 600/601 (بدون مو)
تمييع حمض الكبريتيك
هاستيلوي سي-276
إنكونيل 600/601
حمض النيتريك
هاستيلوي سي-22, إنكونيل 601
مونيل (النحاس ليس مقاومًا لـ HNO₃)
حمض الهيدروكلوريك
هاستيلوي ب-3, ج-276
أي سبيكة تحتوي على الكروم
حمض الهيدروفلوريك
مونيل 400
أي سبيكة تحتوي على الكروم
محلول قلوي NaOH
إنكونيل 600
إنكونيل 601 (آل يذوب في القلويات)
غاز المداخن المحتوي على الكبريت ذو درجة الحرارة العالية
إنكونيل 601
مونيل (ليست مقاومة للحرارة)
رابعا. التفاوتات الأبعاد والشروط الفنية
4.1 نطاق المواصفات المشتركة
المعلمة
نِطَاق
القطر الخارجي (ل)
6-325مم
سمك الجدار (وزن)
0.5-30مم
طول
الطول القياسي 3-12 م (الحد الأقصى 15 م)
حالة السطح
علاج حل مشرق, تخليل, تلميع
4.2 التسامح الأبعاد (ASTM B829)
نطاق القطر الخارجي
التسامح القطر الخارجي
تحمل سمك الجدار
القطر الخارجي ≥ 12.7 ملم
± 0.13 ملم
±10%
12.7 < القطر الخارجي ≥ 38.1 ملم
± 0.19 ملم
±10%
38.1 < القطر الخارجي ≥ 88.9 ملم
± 0.25 ملم
±10%
ل > 88.9مم
± 0.38 ملم
±10%
عادةً ما يكون تحمل سمك الجدار للأنابيب المدرفلة على البارد أفضل من ±5% (معيار الرقابة الداخلية للمؤسسة).
المتفجرات من مخلفات الحرب الأنابيب السوداء. المقاومة الكهربائية ملحومة (فدان) يتم تصنيع الأنابيب من لفائف المدرفلة على الساخن / الشقوق. يتم التحقق من جميع الملفات الواردة بناءً على شهادة الاختبار الواردة من مصنع الصلب فيما يتعلق بخصائصها الكيميائية والميكانيكية. يتم تشكيل أنبوب ERW على البارد إلى شكل أسطواني, ليست ساخنة.
يتم تصنيع الأنابيب غير الملحومة عن طريق بثق المعدن إلى الطول المطلوب; لذلك تحتوي أنابيب المتفجرات من مخلفات الحرب على وصلة ملحومة في مقطعها العرضي, في حين أن الأنابيب غير الملحومة لا تحتوي على أي وصلة في مقطعها العرضي طوال طولها. في الأنابيب غير الملحومة, لا يوجد بها أي لحام أو وصلات ويتم تصنيعها من قضبان مستديرة صلبة.
يتم تصنيع الأنابيب غير الملحومة باستخدام عملية ثقب, حيث يتم تسخين قطعة من المعدن الصلب وثقبها لتكوين أنبوب مجوف. الأنابيب الملحومة, على الجانب الآخر, يتم تشكيلها من خلال ربط حافتين من الصفائح أو الملفات الفولاذية باستخدام تقنيات اللحام المختلفة.
تتميز الأنابيب المصنوعة من الفولاذ الكربوني بمقاومة عالية للصدمات والاهتزازات مما يجعلها مثالية لنقل المياه, زيت & الغاز والسوائل الأخرى تحت الطرق. حجم الأبعاد: 1/8"إلى 48" / سمك DN6 إلى DN1200: ش 20, الأمراض المنقولة جنسيا, 40, XS, 80, 120, 160, نوع XXS: سطح الأنابيب الملحومة أو غير الملحومة: التمهيدي, زيت مضاد للصدأ, إف بي إي, 2بي, 3مادة LPE المغلفة: أستم A106B, A53, API 5L ب, X42, X46, X52, X56, X60, X65, خدمة اكس 70: قطع, الميلا, خيوط, الحز, طلاء, الجلفنة
النوع أ- تستخدم حيث تتوفر مساحة واسعة للرأس. الارتفاع المحدد أمر مرغوب فيه. النوع ب- تستخدم عندما يكون الإرتفاع محدودًا. مرفق الرأس عبارة عن عروة واحدة. النوع ج- تستخدم عندما يكون الإرتفاع محدودًا. مرفق الرأس هو العروات جنبًا إلى جنب