Nikel bazlı alaşımlı dikişsiz boru: İşlem, Standartlar, ve Seçim
Nikel bazlı alaşımlı dikişsiz boru: İşlem, Standartlar, ve Seçim
Ağır Endüstriyel Şartname Kılavuzu
Kapsamlı Teknik Veri Sayfası: Kimyasal Bileşim, Mekanik Özellikler, ASME B16.49 Standartları, Toleranslar, Yüksek Verimli Hat Borusu Bükümleri için Boyutsal Matrisler ve Boyutsal Matrisler
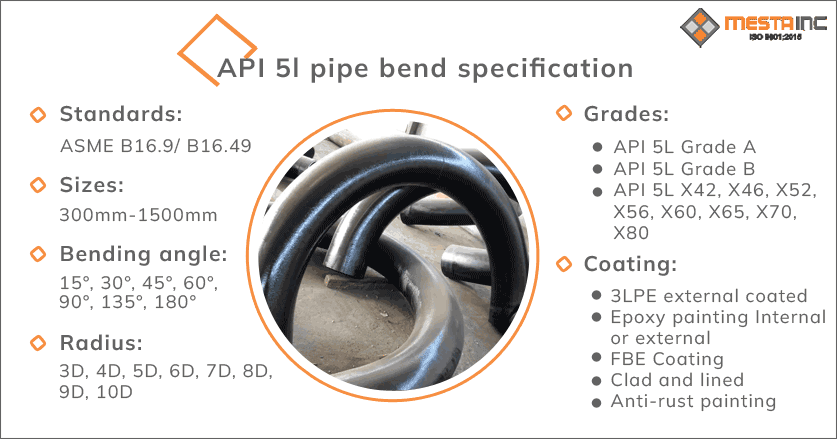
API 5L çelik boru dirsekleri, uluslararası petrolde yaygın olarak kullanılan kritik basınç içeren yönlü boru bileşenleridir, gaz, su, ve gübre taşıma altyapısı. Standart kısa yarıçapın aksine (1.0D) veya uzun yarıçaplı (1.5D) soğuk şekillendirilmiş dirsekler, indüksiyon bükümleri sürekli orta frekanslı indüksiyonlu ısıtma teknolojisi kullanılarak üretilir. Bu işlem geniş yarıçaplı yön değişimlerine olanak tanır (genellikle 3 boyutlu, 5D, 6D, 8D, 10D, 12D'ye kadar veya özel yarıçaplar) sürtünme kaybını önemli ölçüde en aza indiren, erozyon-korozyon, türbülans, ve yüksek basınçlı boru hattı ağlarındaki sıvı basıncı düşüşü.
Sıcak indüksiyonlu bükme tekniği, sürekli uzunlukta dikişsiz veya kaynaklı karbon/alaşımlı çelik borunun elektromanyetik indüksiyonlu ısıtma bobininden geçirilmesini içerir.. Bobin dar bir çevresel bandı ısıtır (360 borunun etrafında derece) yüksek dövme sıcaklıklarına, genellikle 850°C ile 1050°C arasındadır (1562°F ila 1922°F). Boru hidrolik bir şahmerdan tarafından sabit kontrollü bir hızda ileri doğru itilirken, Dönebilen bir mekanik kol ön kenarı sıkıştırır, önceden belirlenmiş bir merkez hattı yarıçapı etrafında boruyu şekillendiren bir bükülme momentinin uygulanması (CLR). İndüksiyon bobininden çıktıktan hemen sonra, ısıtılmış bölge basınçlı su spreyi kullanılarak söndürülür, basınçlı hava, veya metalurjik spesifikasyonlara ve ısıl işlem gereksinimlerine bağlı olarak durgun havada soğumaya bırakılır.
Tesisimiz, ANSI/ASME B16.49 ile sıkı uyum içinde tasarlanmış yüksek kaliteli API 5L X42'den X80'e kadar sıcak endüksiyonlu bükümler üretmektedir., ISO 15590-1, ve ASME B16.9 standart boyutları. Aşağıda mevcut boyutların ayrıntılarını veren ana spesifikasyona genel bakış tablosu yer almaktadır, programları, yarıçap, ve katma değerli işleme hizmetleri.
| Parametre Sınıfı | Dikişsiz Boru Bükme Aralığı | Kaynaklı (LSAW / Hsaw / DÖNÜM) Bükülme Aralığı |
|---|---|---|
| Nominal Çap (NPS'ler) | 1/2″ ila 24″ (DN15 – DN600) | 2″ ila 60″ (DN50 – DN1500) |
| Duvar Kalınlığı / Takvim | SCH 20, SCH 40, SCH 80, SCH 120, SCH 160, SCH XXS | SCH 10 SCH'ye 120, WT'ye kadar 60 mm (2.36 içinde) |
| Merkez Hattı Bükme Yarıçapları | 1.5D, 2.5D, 3D, 4D, 5D, 6D, 7D, 8D, 10D, 12D | 3D, 5D, 6D, 7D, 8D, 10D, 12D, 15 m'ye kadar özel CLR |
| Bükülme Açıları (Ben) | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° veya Özel | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° veya Özel |
| Teğet Uç Uzunluğu (L1, L2) | Standart 100 mm ila 500 mm veya saha uzunluğuna göre uyarlanmış | Standart 150 mm ila 1000 mm veya genişletilmiş teğet seçenekleri |
| Hazırlığı Bitir | ASME B16.25'e göre Eğimli Uçlar, Düz Uçlu Kare Kesim | Eğimli Uçlar (Bileşik Eğim / Bileşik Geçiş) |
| Yüzey Koruma | Siyah Kayboluyor, Pas Önleyici Yağ, FBE, 3LPE, 3LPP, Sıvı Epoksi | Kumlama Temizleme (Açık 2.5), 3LPE Kaplama, Ağır FBE, Kömür katranı |
| Sertifikaların Test Edilmesi | İÇİNDE 10204 3.1 / 3.2, 100% UT, RT, ÇBYE, Hidrostatik Test | İÇİNDE 10204 3.1 / 3.2, 100% Kaynak Dikişi RT/UT, Sertlik Haritası |
Yüksek basınçlı boru hattı tasarımında, tam yay uzunluğunun hesaplanması, bükülme payı, duvar inceltme oranları, ve teğet gereksinimleri, malzeme açlığını ve aşırı ovalliği önlemek için hayati öneme sahiptir. API 5L sıcak indüksiyon bükümlerini yöneten matematiksel modeller aşağıda özetlenmiştir.
Belirli bir bükülme açısı oluşturmak için gereken toplam yay uzunluğu Ben merkez çizgisi yarıçaplı R, malzeme kalınlığı T, ve nötr eksen kayma faktörü K tarafından belirlenir:
Nerede: Ba = Bükülme Toleransı (mm); Ben = Bükülme Açısı (Dereceler); R = Merkez Hattı Yarıçapı (mm); K = K-Faktörü (tarafsız eksen konum oranı, tipik olarak 0.33 ile 0.50 sıcak bükme için); T = Nominal Duvar Kalınlığı (mm).
Standart nominal boru boyutları için (NPS'ler veya D), yarıçap tanımı doğrudan dış çapa göre ölçeklenir:
Hesaplama Örneği (6″ 5D Viraj): Dış Çap D = 6" (152.4 mm). Merkez Çizgisi Yarıçapı r = 5 × 6" = 30" = 762.0 mm. 90°'lik bir bükülme için Toplam Yay Uzunluğu = 90 × (3.14159 / 180) × 762.0 mm = 1196.9 mm (artı teğet uzunluklar).
Bükme işlemi sırasında, dış eğri (ekstralar) duvar incelmesine neden olan çekme gerilimi yaşar, iç eğri ise (intrados) duvar kalınlaşmasına neden olan basınç stresi yaşar. ASME B31.4'ü karşılamak için / B31.8 tasarım basıncı gereksinimleri, ilk boru et kalınlığı Tnom öyle seçilmelidir:
Nerede Tdk. hat borusu tasarımı basınç hesaplamaları başına gerekli minimum boru et kalınlığıdır.
API 5L Sınıfı X60 (ISO'ya eşdeğer 3183 L415) PSL1, ekşi olmayan taşıma ortamları için tasarlanmış standart kalitede, yüksek verimli, dikişsiz ve kaynaklı hat borusu dirseklerini temsil eder. Aşağıdaki tablolarda kimyasal sınır değerleri ve gerekli minimum çekme özellikleri özetlenmektedir.
| Üretim Tipi | Çelik Sınıfı | C Max | MN Max | P Max | S MAX | V Max | NB Max | Maksimum sen | Notalar |
|---|---|---|---|---|---|---|---|---|---|
| Dikişsiz Boru | L415 veya X60 | 0.28 | 1.40 | 0.030 | 0.030 | Dipnot f | Dipnot f | Dipnot f | Cu ≤ 0.50%, ≤ içinde 0.50% |
| Kaynaklı Boru | L415 veya X60 | 0.26 | 1.40 | 0.030 | 0.030 | Dipnot f | Dipnot f | Dipnot f | Kr ≤ 0.50%, Ay ≤ 0.15% |
Dipnotlar: (B) Her bir azalma için 0.01% karbon maksimumunun altında, Mn artışı 0.05% maksimumun üstüne kadar izin verilir 1.75%. (C) Kabul edilmedikçe, Not + V ≤ 0.06%. (D) Not + V + Eğer ≤ 0.15%. (F) Kabul edilmedikçe, Not + V + Eğer ≤ 0.001%. (G) Kasıtlı olarak Bor ilavesi yapılmaz (B ≤ 0.001%).
| Çelik Sınıfı | Boru Gövdesi (Sorunsuz & Kaynaklı) | Kaynak Dikişi (EW, TESTERE, İNEK) | ||
|---|---|---|---|---|
| Akma Dayanımı Rt0.5 (MPa / psi) dk. | Çekme Dayanımı RM (MPa / psi) dk. | Uzama AF (%) dk. | Çekme Dayanımı RM (MPa / psi) dk. | |
| L415 veya X60 | 415 MPa (60,200 psi) | 520 MPa (75,400 psi) | Denklem Türetildi (İle ilgili) | 520 MPa (75,400 psi) |
Belirtilen minimum uzama (AF) API 5L bükümleri için yüzde olarak, kesit test parçası alanına dayalı ISO/API ampirik formülü kullanılarak belirlenir:
PSL2 hat borusu dirsekleri katı kalite kriterlerini zorunlu kılar, zorunlu Karbon Eşdeğeri limitleri, belirtilen maksimum akma dayanımları, çentik tokluğu Charpy darbe testi, ve açık zorunlu tedarik teslimat koşulları: Normalleştirilmiş (N), söndürüldü & Temperlenmiş (Q), veya Termo-Mekanik Haddelenmiş (M).
| Çelik Sınıfı | Eleman Kütle Kesri (%) maksimum | Maksimum Karbon Eşdeğeri | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Ve | Mn | P | S | V | Not | İle ilgili | Diğer | CEIIW | CEPcm | |
| L415N veya X60N (SMLS) | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | G, H, ben | Anlaşmaya varıldığı gibi | Anlaşmaya varıldığı gibi |
| L415Q veya X60Q (SMLS) | 0.18 | 0.45 | 1.70 | 0.025 | 0.015 | G | G | G | H, ben | 0.43 | 0.25 |
| L415M veya X60M (Kaynaklı) | 0.12 | 0.45 | 1.60 | 0.025 | 0.015 | G | G | G | H, ben | 0.43 | 0.25 |
CE Formülleri: CEIIW = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 | CEPcm = C + Ve/30 + (Mn+Cu+Cr)/20 + İçinde / 60 + MO/15 + V/10 + 5B.
| Çelik Sınıfı | Boru Gövde Gereksinimleri | Kaynak Dikişi | |||
|---|---|---|---|---|---|
| Akma Dayanımı Rt0.5 (MPa) dk. / maksimum | Çekme Dayanımı RM (MPa) dk. / maksimum | Oran Rt0.5 / RM maksimum | Uzama AF (%) dk. | Çekme Dayanımı RM (MPa) dk. | |
| L415N / X60N | 415 MPa (60,200 psi) dk. 565 MPa (81,900 psi) maksimum |
520 MPa (75,400 psi) dk. 760 MPa (110,200 psi) maksimum |
0.93 | Türetilmiş Formül | 520 MPa (75,400 psi) |
| L415Q / X60Q | |||||
| L415M / X60M | |||||
Islak hidrojen sülfürü taşıyan boru hattı ağları (H2S) gaz veya ham petrol talebine göre özel ekşi servise dayanıklı boru dirsekleri. Ekşi servis bükümleri, Hidrojen Kaynaklı Çatlamayı önlemek için sıkı bir şekilde kontrol edilir (Hic), Sülfür Gerilme Çatlaması (SSC), ve Kademeli Çatlama (SWC) NACE MR0175 kapsamında / ISO 15156 uygunluk.
| Çelik Sınıfı | C Max | Si maksimum | MN Max | P Max | S MAX | V Max | NB Max | Maksimum sen | CEIIW maksimum | CEPcm maksimum |
|---|---|---|---|---|---|---|---|---|---|---|
| L415QS / X60QS (SMLS) | 0.16 | 0.45 | 1.65 | 0.020 | 0.003 | 0.08 | 0.05 | 0.04 | 0.41 | 0.22 |
| L415MS / X60MS (Kaynaklı) | 0.10 | 0.45 | 1.45 | 0.020 | 0.002 | 0.08 | 0.08 | 0.06 | — | 0.21 |
Kritik Ekşi Kontroller: Ultra Düşük Kükürt (S ≤ 0.002% kaynaklı için, 0.003% kesintisiz). Dahil edilme şekli kontrolü için kalsiyum tedavisi (Ca/S ≥ 1.5). Sertlik sınırı: Maksimum 22 sıcak rulo (238 HBW) ana metalin karşısında, ısıdan etkilenen bölge (HAZ), ve kaynak dikişi.
| Çelik Sınıfı | Akma Dayanımı Rt0.5 (MPa) dk. / maksimum | Çekme Dayanımı RM (MPa) dk. / maksimum | Maksimum Verim-Çekme Oranı | Sertlik Kapağı (sıcak rulo) | Hic / SSC Testi |
|---|---|---|---|---|---|
| L415QS / X60QS | 415 MPa (60,200 psi) dk. 565 MPa (81,900 psi) maksimum |
520 MPa (75,400 psi) dk. 760 MPa (110,200 psi) maksimum |
0.93 | 22 sıcak rulo (238 HBW) |
NACETM0284 (Hic) NACE TM0177 (SSC) |
| L415MS / X60MS |
ASME B16.49 tasarımı belirleyen kesin standarttır, malzeme yeterliliği, üretim süreçleri, test, işaretleme, Kontrollü kimya ve mekanik özelliklere sahip, karbon ve düşük alaşımlı çelik malzemelerden yapılmış fabrika yapımı boru hattı dirsekleri için muayene gereklilikleri. Özellikle ASME B31.4 ile uyumlu boru hattı taşıma ve dağıtım boru sistemleri için endüksiyon dirseklerini kapsar. (Sıvı Hidrokarbonlar) ve ASME B31.8 (Gaz İletimi).
| Öğe | Karbon [C] | Manganez [Mn] | Fosfor [P] | Sülfür [S] | Silikon [Ve] | Krom [CR] | Molibden [Ay] |
|---|---|---|---|---|---|---|---|
| Maksimum İçerik (%) | 0.30 | 1.60 | 0.025 | 0.015 | 0.50 | 0.30 | 0.25 |
| Öğe | Vanadyum [V] | Bakır [Cu] | Nikel [İçinde] | Niyobyum [Not] | Karbon Eşdeğeri Formülü (C.E.) | ||
| Maksimum İçerik (%) | 0.10 | 0.50 | 1.00 | 0.10 | CE. = C + Mn/6 + (Cr+Mo+V)/5 + (Cu+Ni)/15 ≤ 0.45% | ||
ASME B16.49 kapsamında, indüksiyon bükümleri, megapaskal cinsinden minimum akma mukavemetlerine uyan standart dereceli sembollerle belirtilir (MPa). Aşağıdaki tablo mekanik temel özellikleri listelemektedir, sertlik eşikleri, ve Charpy V-Notch (CVN) Bükme sonrası gereken darbe tokluğu değerleri.
| Sınıf Sembolü | Eşdeğer API 5L Sınıfı | Akma Dayanımı min | Çekme Dayanımı min | Uzama min | Maksimum Sertlik | Darbe Testi (Cv) | |||
|---|---|---|---|---|---|---|---|---|---|
| ksi | MPa | ksi | MPa | % | HBW | sıcak rulo | Joule (ortalamam) | ||
| P241 (X241) | B sınıfı / L245 | 35 | 241 | 60 | 414 | 20 | 238 | 22 | 27 D @ -20°C |
| P290 (X290) | X42 / L290 | 42 | 290 | 60 | 414 | 20 | 238 | 22 | 27 D @ -20°C |
| P317 (X317) | X46 / L320 | 46 | 317 | 63 | 434 | 20 | 238 | 22 | 27 D @ -20°C |
| P359 (X359) | X52 / L360 | 52 | 359 | 66 | 455 | 20 | 238 | 22 | 27 D @ -20°C |
| P386 (X386) | X56 / L390 | 56 | 386 | 71 | 490 | 20 | 238 | 22 | 27 D @ -20°C |
| P414 (X414) | X60 / L415 | 60 | 414 | 75 | 517 | 20 | 238 | 22 | 54 D @ -20°C |
| P448 (X448) | X65 / L450 | 65 | 448 | 77 | 531 | 18 | 238 | 22 | 54 D @ -20°C |
| P483 (X483) | X70 / L485 | 70 | 483 | 82 | 565 | 16 | 247 | 24 | 54 D @ -20°C |
| P552 (X552) | X80 / L555 | 80 | 552 | 90 | 621 | 16 | 247 | 24 | 54 D @ -20°C |
Çünkü sıcak indüksiyonla bükme çelik boruyu hızlı lokalize termal döngülere maruz bırakır, tam bükme sonrası ısıl işlem (PBHT) ince taneli mikro yapıyı restore etmek zorunludur, artık bükülme gerilimlerini azaltmak, ve ana metal boyunca çentik tokluğunu garanti eder, bükülme bölgesi, ve kaynak dikişleri.
Dirseği 480°C arasında eşit şekilde ısıtın (900°F) ve 675°C (1250°F). En azından sıcaklıkta tutun 30 dakika başına 25 mm (1 içinde.) duvar kalınlığı, ama daha az değil 30 toplam dakika. Durgun havada hava serin.
Üst dönüşüm sıcaklığının üzerinde eşit şekilde ısıtın (Ac3, tipik olarak 880°C–930°C). Minimum süre tutun 20 dakika başına 25 mm (1 içinde.) kalınlık, daha sonra düzgün bir ferrit-perlit yapısı elde etmek için durgun havada serbestçe soğutun.
Dönüşüm sıcaklığının üzerindeki ısı, tutmak 20 dk/25 mm, daha sonra hızla suda söndürün, yağ, veya polimer söndürücü. Yüksek sıcaklıkta temperleme için yeniden ısıtma (550°C–650°C) Optimum akma mukavemeti ve darbe dayanıklılığına ulaşmak için.
Aşağıdaki tablo merkezden uca sağlar (A, B) ve yüz yüze (O, K) standart 3D ve Uzun Yarıçap için boyutlar (LR) DN15 nominal boru boyutlarındaki boru dirsekleri (1/2") DN400'e (16") ASME B16.49 ve ASME B16.9'a uygun olarak.
| DN | NPS'ler | Dış Çap (İLE İLGİLİ) | Merkezden Sona (90° Bükme) A | Merkezden Sona (45° Bükme) B | Yüze Geri Dön (180° Dönüş) O | Merkezden Merkeze (180° Dönüş) K | ||||
|---|---|---|---|---|---|---|---|---|---|---|
| 3D Büküm | LR Virajı | 3D Büküm | LR Virajı | 3D Büküm | LR Virajı | 3D Büküm | LR Virajı | |||
| 15 | 1/2" | 21.3 | 76 | 38 | 48 | 22 | 203 | 102 | 76 | 38 |
| 20 | 3/4" | 26.7 | 76 | 38 | 57 | 25 | 247 | 127 | 76 | 38 |
| 25 | 1" | 33.4 | 76 | 38 | 63 | 29 | 176 | 102 | 76 | 51 |
| 32 | 1 1/4" | 42.2 | 95 | 48 | 39 | 24 | 95 | 102 | 64 | 64 |
| 40 | 1 1/2" | 48.3 | 114 | 57 | 47 | 29 | 114 | 127 | 76 | 76 |
| 50 | 2" | 60.3 | 152 | 76 | 63 | 35 | 152 | 152 | 102 | 102 |
| 65 | 2 1/2" | 73.0 | 190 | 95 | 79 | 44 | 190 | 190 | 127 | 127 |
| 80 | 3" | 88.9 | 229 | 114 | 95 | 51 | 229 | 229 | 152 | 152 |
| 90 | 3 1/2" | 101.6 | 267 | 133 | 111 | 57 | 267 | 267 | 178 | 178 |
| 100 | 4" | 114.3 | 305 | 152 | 127 | 64 | 305 | 305 | 203 | 203 |
| 125 | 5" | 141.3 | 381 | 190 | 157 | 79 | 381 | 381 | 254 | 254 |
| 150 | 6" | 168.3 | 457 | 229 | 189 | 95 | 457 | 457 | 305 | 305 |
| 200 | 8" | 219.1 | 610 | 305 | 252 | 127 | 610 | 610 | 406 | 406 |
| 250 | 10" | 273.0 | 762 | 381 | 316 | 159 | 762 | 762 | 508 | 508 |
| 300 | 12" | 323.8 | 914 | 457 | 378 | 191 | 914 | 914 | 609 | 609 |
| 350 | 14" | 355.6 | 1067 | 533 | 441 | 222 | 1067 | 1067 | 711 | 711 |
| 400 | 16" | 406.4 | 1219 | 610 | 505 | 254 | 1219 | 1219 | 813 | 813 |
Ülkeler arası boru hattı bükümleri için uygun çelik kalitesinin seçilmesi, işletme basıncı gereksinimlerinin dengelenmesini gerektirir, sahada kaynaklanabilirlik, kırılma tokluğu, ve maliyet etkinliği. Aşağıdaki karşılaştırma tabloları, yüksek verimli API 5L spektrumunda kimyasal limitleri ve mekanik eşikleri değerlendirmektedir.
| Seviye | Karbon [C] | Silikon [Ve] | Manganez [Mn] | Fosfor [P] | Sülfür [S] | Vanadyum [V] | Niyobyum [Not] | Titanyum [İle ilgili] |
|---|---|---|---|---|---|---|---|---|
| API 5L X52 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API 5L X56 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API 5L X60 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.08 | 0.05 | 0.04 |
| API 5L X65 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.09 | 0.05 | 0.06 |
| API 5L X70 | 0.17 | 0.45 | 1.75 | 0.020 | 0.010 | 0.10 | 0.05 | 0.06 |
| Seviye | Akma Dayanımı min (KSI / MPa) | Çekme Dayanımı min (KSI / MPa) | Maksimum Verim-Çekme Oranı | Uzama min (%) |
|---|---|---|---|---|
| API 5L X52 | 52 KSI / 359 MPa | 66 KSI / 455 MPa | 0.93 | 21 % |
| API 5L X56 | 56 KSI / 386 MPa | 71 KSI / 490 MPa | 0.93 | 19 % |
| API 5L X60 | 60 KSI / 414 MPa | 75 KSI / 517 MPa | 0.93 | 19 % |
| API 5L X65 | 65 KSI / 448 MPa | 77 KSI / 531 MPa | 0.93 | 18 % |
| API 5L X70 | 70 KSI / 483 MPa | 82 KSI / 565 MPa | 0.93 | 17 % |
Şiddetli döngüsel basınç ve çevresel yükler altında yapısal bütünlüğü sağlamak, 100% Üretilen sıcak endüksiyonlu bükümlerin sayısı kapsamlı tahribatsız muayeneye tabi tutulur (NDE) ve ASME B16.49 Maddesine tam uygun olarak yıkıcı metalurjik testler 10 ve ISO 15590-1.
| Test Yöntemi | Standart / Şartname | Kabul kriterleri & Muayene Kapsamı |
|---|---|---|
| Ultrasonik Test (UT) | ASTM A388 / ASME Bölüm V Sanat 4 | 100% bükme sonrası tam vücut duvar kalınlığı ölçümü; 100% Bükülme içi/ekstrados ve kaynak dikişinin kesme dalgası UT. |
| Radyografik Test (RT) | ASME Bölüm V Sanat 2 / API'si 1104 | 100% Kaynaklı boru dirseklerinde şekillendirme sonrası çevresel ve boyuna kaynak dikişlerinin röntgen muayenesi. |
| Manyetik Parçacık Muayenesi (ÇBYE) | ASTM E709 / ASME Bölüm V Sanat 7 | 100% Eğimli uçların ıslak manyetik parçacık muayenesi, intrados, ekstralar, ve yüzey/yüzey altı çatlaklarını tespit etmek için gövde. |
| Sertlik Testi & Haritalama | ASTM E10 (Brinell) / ASTM E18 (Rockwell) | Dış yarıçap boyunca ızgara eşlemesi, iç yarıçap, tarafsız eksen, ve kaynak/HAZ bölgeleri. Maksimum 238 HBW (22 Ekşi servis için HRC). |
| Charpy V-Çentik (CVN) Darbe | ASTM A370 / ISO 148-1 | -20°C'de darbe testi (-4°F) veya -46°C (-51°F). ASME B16.49 temel tablosuna göre minimum bireysel enerji. |
| Hidrostatik Test | API 5L Maddesi 10.2 / ASME B31.8 | Minimum düzeyde tutulan test basıncı 10 hesaplanan kasnak geriliminde gövde veya dikiş sızıntısı olmadan saniyeler (90% SMYS). |
Yeraltına yerleştirilen sıcak indüksiyon dirsekleri, deniz altı, veya yer üstü boru hattı ortamları, ayrılma olmadan kavisli bükme geometrilerine uyum sağlayabilen özel korozyon önleyici kaplama sistemleri gerektirir.
Hat borusunun uyumunu korumak için sıkı geometrik toleranslar çok önemlidir, Sahada otomatik çevre kaynağı sırasında ofsetin en aza indirilmesi, ve stres konsantrasyon noktalarından kaçınmak.
| Boyutsal Özellik | Nominal Çap Aralığı | İzin Verilen Tolerans Sınırı |
|---|---|---|
| Bükülme Açısı (Ben) Hoşgörü | Tüm Boyutlar (1/2″ ila 60″) | Belirtilen bükülme açısının ±0,5°'si |
| Merkez Çizgisi Yarıçapı (CLR) Hoşgörü | Tüm Boyutlar | Belirtilen merkez çizgisi yarıçapının ±%1,0'ı R |
| Dış Çap (İLE İLGİLİ) Bitişte | NPS≤ 4″ NPS 5" ila 12" NPS≥ 14″ |
+1.6 mm / -0.8 mm ±1,6 mm +2.4 mm / -1.6 mm |
| ovallik (Yuvarlaklık Dışı) Bend'de | Tüm Boyutlar | Maksimum 3.0% [(İLE İLGİLİmaksimum – İLE İLGİLİdk.) / İLE İLGİLİnom × 100] |
| Son Karelik / Eğim açısı | Tüm Boyutlar | Eğim açısı 37,5° ± 2,5°; Kök yüzü 1.6 mm ± 0.8 mm; Kare dışı ≤ 1.6 mm |
| Teğet Uzunluğu (L1, L2) Hoşgörü | Tüm Boyutlar | ±5,0 mm veya alıcı ile imalatçı arasında kararlaştırıldığı gibi |
Fiyat teklifini hızlandırmak ve kusursuz mühendislik uyumluluğunu sağlamak, mühendislik satın alma sözleşmeleri (EPC) Sıcak indüksiyon bükümleri için fiyat teklifi istenirken tüm teknik profil dahil edilmelidir.
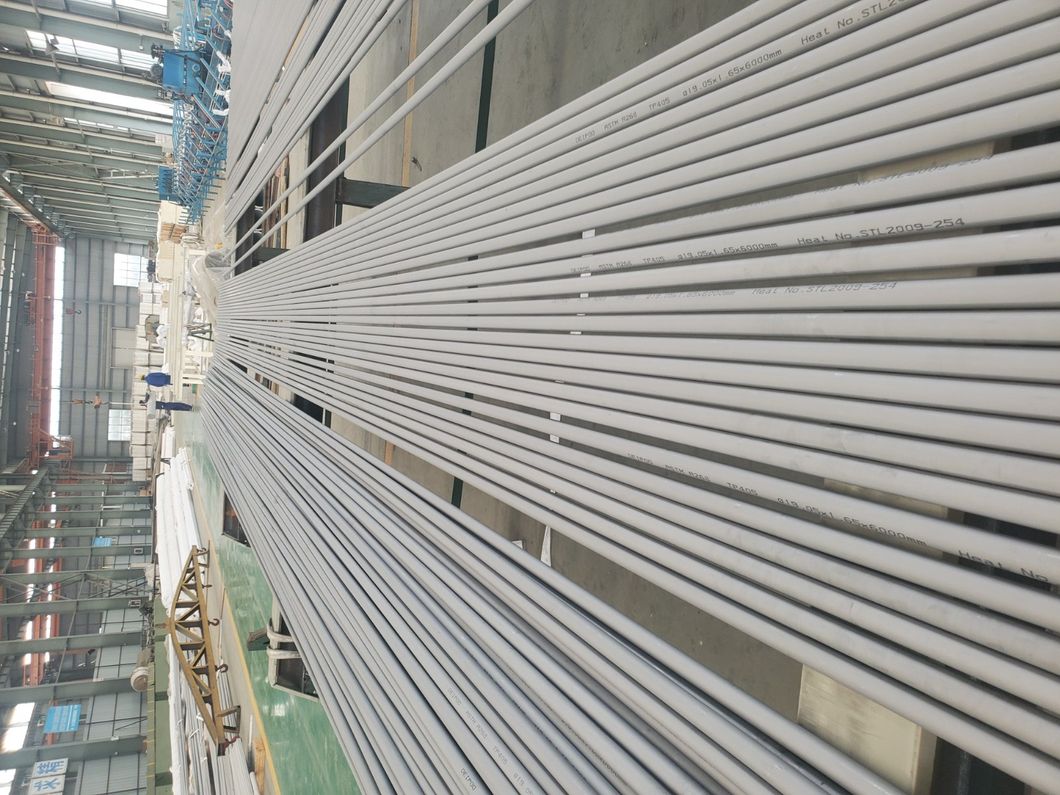
ASTM B729 UNS N08020 Nikel Alaşımı 20 Dikişsiz Boru & Tüp
Uzun Kaynak Boyunlu Flanşlar (VS)
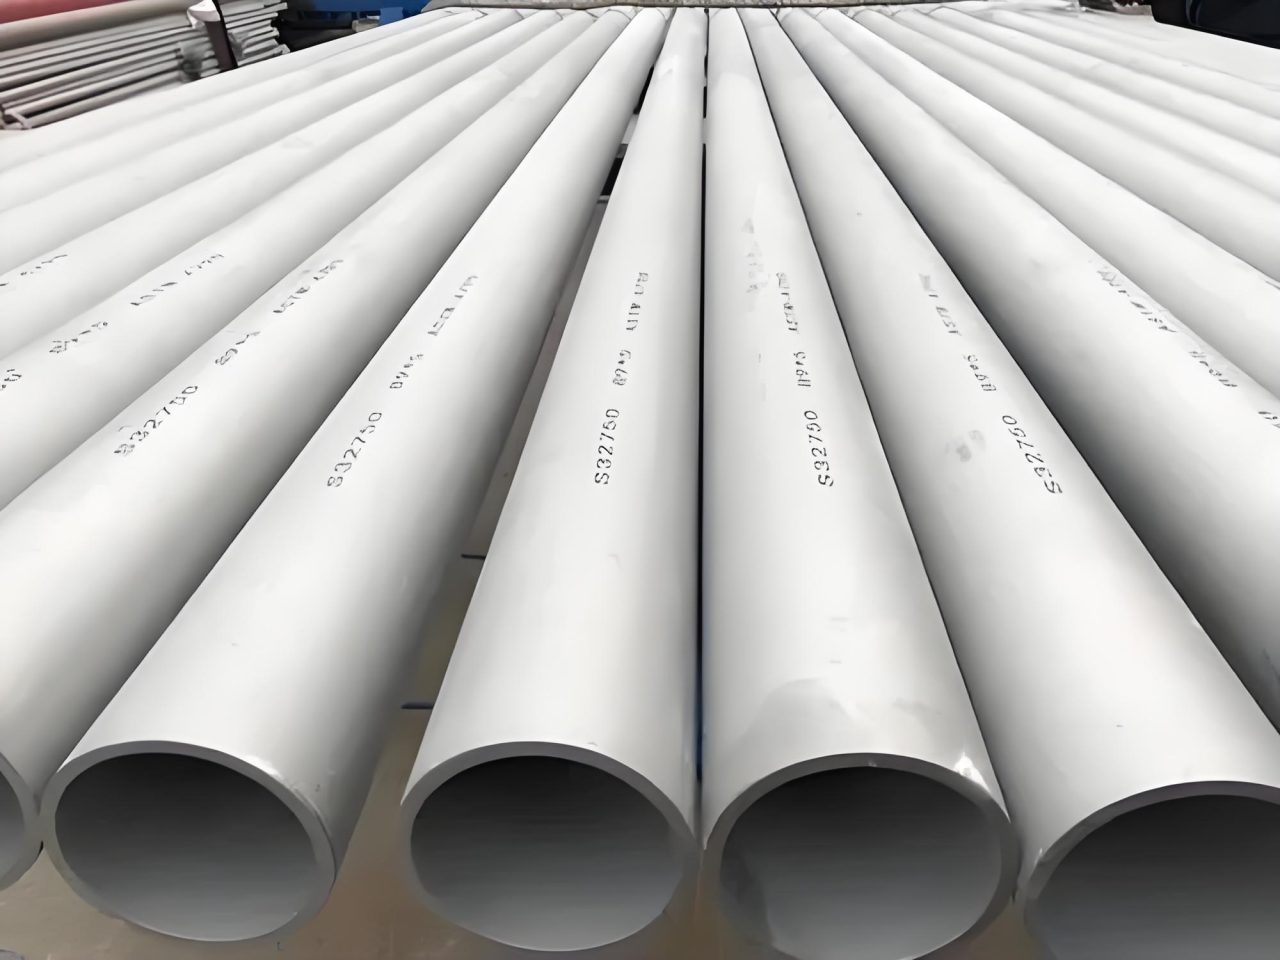
Nominal Çap Arasındaki İlişki, Çelik Boruların İç Çapı ve Dış Çapı
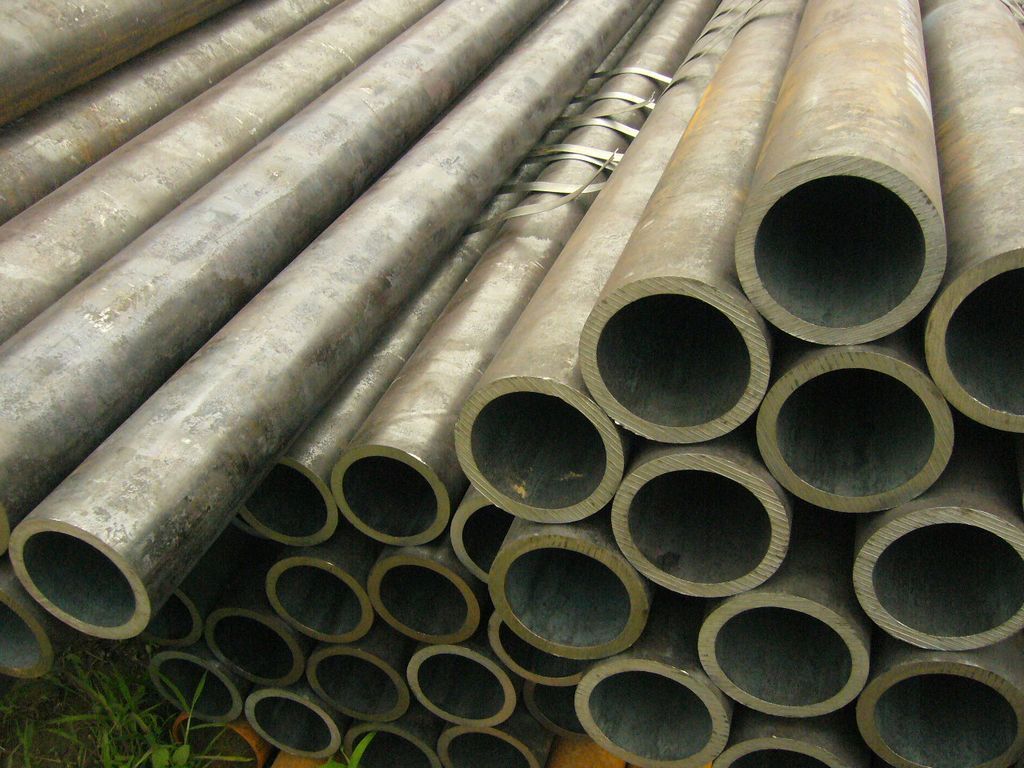
İÇİNDE 10216 dikişsiz çelik borular, yüksek sıcaklıktaki servis ve yüksek basınç uygulamaları için özel olarak tasarlanmış Avrupa standardı basınçlı ekipman borularıdır.. Alaşımsız ve alaşımlı çelik kalitelerinden üretilmiştir, Bu dikişsiz borular, enerji üretiminin zorlu gereksinimlerini karşılamak üzere titizlikle test edilmiştir, petrokimya, ve rafineri endüstrileri. Standart yapısal boruların aksine, İÇİNDE 10216 borular sürünme koşulları altında garantili bir güvenlik payı ile tasarlanmıştır, termal bisiklet, ve iç basınç yüklemesi.
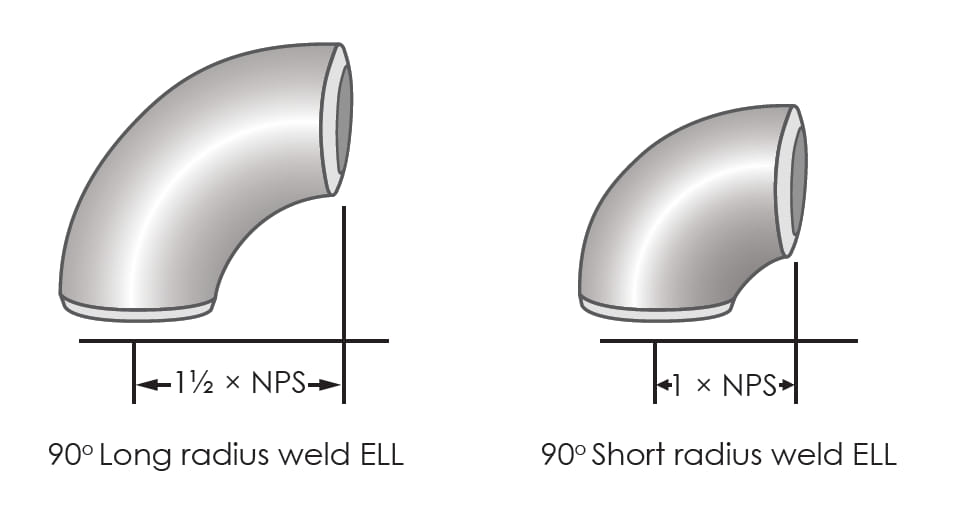
WP304 boru Aksesuar Stokları
ASTM A789/A789M, nominal duvar kalınlığı derecelerini kapsar, genel korozyon direnci gerektiren hizmetler için paslanmaz çelik borular, Stresli korozyon çatlamasına karşı direnç özellikle vurgulanarak. Bu çelikler yüksek sıcaklıklarda uzun süre kullanıldığında gevrekleşmeye karşı hassastır.. Tedarik mühendisleri ve metalurji uzmanları için, Doğru dubleks kalitesinin seçilmesi yalnızca spesifikasyona uymakla ilgili değildir; ferritik-östenitik mikro yapının hassas dengesini anlamakla da ilgilidir, işleme yollarının etkisi, ve uzun vadeli servis performansını belirleyen hassas termal döngüler. Dubleks ailesi (östenitler + kabaca eşit oranlarda ferrit) olağanüstü güç sunuyor, genellikle geleneksel 300 serisi östenitik kalitelerin iki katıdır, üstün klorür stresi korozyon çatlama direnci ile birleştirilmiştir. Ancak nüans imalat penceresinde yatıyor: Sigma gibi zararlı intermetalik fazlardan kaçınmak için kaynak ve ısıl işlem sıkı bir şekilde kontrol edilmelidir. (A) veya chi (H). Tipik tedarik senaryolarını düşündüğümde (açık deniz platformları için ısı eşanjörü paketleri), deniz ortamlarında kızdırıcı tüpler, ve hatta kimyasal işleme tesisleri — ASTM A789 standardı, mekanik bütünlüğü ve korozyon direncini sağlamak için sıkı bir çerçeve sağlar. benim deneyimime göre, mühendisler genellikle çözelti tavlama sıcaklık pencerelerinin önemini hafife alıyor; yalnızca 20°C'lik bir sapma, ferrit/östenit dengesini optimum @-60 aralığından değiştirebilir, çukurlaşma direnci eşdeğer sayılarını büyük ölçüde azaltır (Odun).
ASTM A789/A789M paslanmaz çelik boru kaliteleri S31803'ü içerir, S32205, S31500, S32550, S31200, S31260, S32001, S32304, S39274, S32750, S32760, S32900, S32950, S39277, S32520, S32906. Her UNS tanımı ayrı bir kimya zarfı taşır, mekanik eşik, ve korozyon profili. Bunların arasında, S31803 (orijinal 22Cr dubleks) ve S32205 (daha sıkı nitrojen ve molibden kontrolüne sahip rafine edilmiş bir versiyon) piyasaya hakim olmak, S32750 ise (süper dubleks, 25CR) Son derece agresif ekşi servis ve deniz suyu uygulamalarında üstün direnç sağlar. Standart, boruların dolgu metali eklenmeden dikişsiz veya kaynaklı işlemlerle üretilmesini zorunlu kılar, homojenliğin sağlanması. Peki bu pratikte ne anlama geliyor?? Dikişsiz çift yönlü borular delme ve pilgering veya soğuk çekme gerektirir; duplex'in iş sertleşme oranı östenitik çeliklerden önemli ölçüde daha yüksektir, Sağlam değirmen ekipmanı ve aşamalar arası tavlama gerektiren zorlu. Kaynaklı borular, diğer taraftan, otojen GTAW veya lazer kaynağına tabi tutulur, ve kaynak dikişi, uygun kaynak sonrası ısıl işlemden sonra ana metale eşdeğer mekanik özellikler göstermelidir. (PWHT). Genel gereksinimler için standart referanslar A450/A450M, toleransları belirleyen, test yöntemleri, ve denetim protokolleri. Bir satın alma uzmanı olarak, üreticinin tam ölçekli düzleştirme testleri yaptığını doğrulamanız gerekir, hidrostatik testler, ve girdap akımı veya ultrasonik muayene - çünkü çift yönlü bir tüpte tespit edilemeyen küçük bir kusur, döngüsel termal yükleme altında yıkıcı bir arızaya dönüşebilir.
Standart: ASTM A789/A789M, ASME SA789
Dikişsiz boru & Tüp Boyutu: 1/2"8'e kadar" (nominal delik). Kaynaklı boru & Tüp Boyutu: 6"24'e kadar". Dış Çap: 6.0-630mm.
Programlar: 10S, 20, 40S, 40, 60, 80S, 80, 100, 120, 140, 160, XXH. Duvar Kalınlığı: 1mm'den 50 mm'ye.
Şekil: Yuvarlak. Uzunluk: Tek Rastgele Uzunluk, Çift Rastgele Uzunluk, veya özel, maksimum uzunluk 25000 mm.
Kritik uygulamalar için dubleks paslanmaz çelikleri değerlendirirken, altta yatan metalurji her performans özelliğini belirler. The primary goal during solution annealing is to achieve a microstructure comprising approximately 50% ferrit (δ) Ve 50% östenitler (C). Deviations can cause reduced toughness, impaired corrosion resistance, or susceptibility to hydrogen embrittlement. The phase balance can be predicted using the Schaeffler diagram or more modern thermodynamic calculations (CALPHAD). Fakat, a practical formula often employed in mills to estimate the ferrite number (FN) for duplex grades is based on the Cr and Ni equivalents: Cr_eq = Cr + Ay + 1.5×Si + 0.5×Nb and Ni_eq = Ni + 30×C + 0.5×Mn + 30×K. UNS S32205 için, ~25-27'lik tipik bir Cr_eq ve ~12-14'lük Ni_eq, 1040–1100°C çözelti tavlama sıcaklığında @–55'lik bir ferrit içeriği sağlar. Bu neden önemli?? Kaynak sırasında, Isıdan etkilenen bölge (HAZ) hızlı termal döngüler yaşar; taban malzemesi uygun şekilde çözeltiyle tavlanmamışsa, krom nitrürler veya sigma fazı tane sınırlarında çökelebilir, hafif klorlu ortamlarda bile lokal oyuklanma korozyonuna neden olur. S31803'ten üretilen bir ısı eşanjörü paketinin zamanından önce arızalandığı bir durumu hatırlıyorum. 18 ay — mikroyapısal analiz yukarıdaki ferrit içeriğini ortaya çıkardı 70% Yetersiz tavlama sıcaklığı nedeniyle ana tüpte, seçici ferrit korozyonuna ve klorür kaynaklı çatlamaya yol açar. Paket servis: her zaman değirmen test sertifikalarını isteyin (MTC) ferrit ölçümünü içerir (genellikle görüntü analizi veya ferritoskopla) tam mekanik ve korozyon testi sonuçlarıyla birlikte. Dahası, çukurlaşma direnci eşdeğer sayısı kavramı (Odun) karşılaştırmalı bir endeks sunuyor: AL = %Cr + 3.3×%Ay + 16×%N. S31803 için, PREN tipik olarak 32-34 aralığındadır, S32205 34-36'ya ulaşırken, ve S32750 (süper dubleks) PREN'le övünüyor >40. Açık denizdeki üst borularda, Doğrudan deniz suyuna maruz kalma durumunda PREN ≥40 genellikle zorunludur.
ASTM A789'da tanımlanan kesin kimyasal sınırlar, mekanik dayanım ve korozyon direncinin temel taşı olarak hizmet eder. Üç amiral gemisi sınıfı için — S31803, S32205, S32750 — sınırlar keyfi değildir ancak onlarca yıllık endüstriyel deneyimden kaynaklanmaktadır. İnce ama kritik ayrımları inceleyelim. S31803, geniş çapta ticarileştirilen ilk dubleks kaliteydi, !–23 kromlu, molibden %2,5–3,5, nikel %4,5–6,5, ve nitrojen %0,08–0,20. Fakat, nitrojen aralığının bu kadar düşük olmasına izin verilir 0.08%, kaynaklama sırasında yetersiz östenit yeniden oluşumuna neden olabilir. S32205 “kısıtlı” bir sürüm olarak tanıtıldı, nitrojen zorunlu %0,14–0,20, krom "–23 (daha sıkı), ve molibden %3,0–3,5. Sonuç: gelişmiş kaynaklanabilirlik ve daha kararlı bir çift yönlü mikro yapı. S32750 $-26 kromla sınırları zorluyor, molibden %3,0–5,0, nikel %6–8, ve nitrojen %0,24–0,32. Bu yüksek alaşım içeriği kritik çukurlaşma sıcaklığını önemli ölçüde artırır (CPT) doğal deniz suyunda 50°C'nin üzerine. Tedarik açısından bakıldığında, kimyasal bileşim aynı zamanda üretim maliyetini de etkiler; daha yüksek Mo ve Ni içeriği hammadde fiyatını artırır, ancak yüksek klorür veya H₂S ortamlarını içeren uygulamalar için, uzun vadeli güvenilirlik, başlangıçtaki sermaye harcamalarından daha ağır basar. Tedarikçileri denetlerken, çözelti tavlama sonrası delta-ferrit ölçümüne ve ASTM E562 veya E1245 aracılığıyla ikincil fazların bulunmamasına çok dikkat edin. Ek olarak, standart, ürün analiz toleranslarının A480/A480M'ye uygun olması gerektiğini şart koşar; Bu toleransların dışındaki herhangi bir sapma, aksi kararlaştırılmadıkça reddedilmeyi tetiklemelidir. Müşterilerime her zaman, satın alma siparişine, tanecikler arası korozyonun üçüncü tarafların şahitliğinde test edilmesini gerektiren bir madde eklemelerini tavsiye ederim. (ASTM A262 Uygulama E) ve çukurlaşma potansiyeli ölçümleri (ASTM G61) yeterlilik lotları için. Aşağıda standardın temel gerekliliklerinden elde edilen ayrıntılı kimyasal bileşim matrisi yer almaktadır., Sorumlu bir kaynak bulma mühendisinin satıcı seçimini tamamlamadan önce incelemesi gerekenler.
| ABD tanımı | C Maks | MN Max | P Max | S MAX | Si maksimum | İçinde | CR | Ay | N | Cu | Diğerleri |
|---|---|---|---|---|---|---|---|---|---|---|---|
| S31803 | 0.03 | 2 | 0.03 | 0.02 | 1 | 4.5-6.5 | 21.0-23.0 | 2.5-3.5 | 0.08-0.20 | … | … |
| S32205 | 0.03 | 2 | 0.03 | 0.02 | 1 | 4.5-6.5 | 22-23 | 3.0-3.5 | 0.14-0.20 | … | … |
| S32750 | 0.03 | 1.2 | 0.035 | 0.02 | 0.8 | 6.0-8.0 | 24-26 | 3.0-5.0 | 0.24-0.32 | 0.50maksimum | … |
| S31500 | 0.03 | 1.20-2.00 | 0.03 | 0.03 | 1.40-2.0 | 4.3-5.2 | 18-19 | 2.5-3.0 | 0.05-0.10 | … | … |
| S32550 | 0.04 | 1.5 | 0.04 | 0.03 | 1 | 4.5-6.5 | 24-27 | 2.9-3.9 | 0.10-0.25 | 1.50-2.50 | … |
Çözelti tavlaması dubleks tüp imalatında en kritik adımdır. Sıcaklık penceresi, sigma fazı gibi çökeltileri çözmek için yeterince yüksek olmalıdır., krom karbürler, ve chi fazı, aşırı tane büyümesini veya ferrit kırılganlığını önlemek için kontrol edilir. S31803 ve S32205 için, standart 1870–2010°F'yi zorunlu kılar (1020–1100°C), ardından havada veya suda hızlı soğutma. Soğutma hızı ostenitin yeniden oluşumunu doğrudan etkiler; Çok yavaş soğutma, 600–950°C kritik sıcaklık aralığından geçiş sırasında zararlı intermetaliklerin oluşumunu destekleyebilir. Sigma fazındaki çökelmenin kinetiği Johnson-Mehl-Avrami denklemi kullanılarak yaklaşık olarak belirlenebilir.: f = 1 – deneyim(-kt^n), f kesir dönüştürülmüş nerede, k sıcaklığa bağlı hız sabiti, ve n Avrami üssü. Tedarik mühendisleri için, bu, değirmen ısıl işlem kayıtlarının çözelti tavlama ve söndürme sırasında zaman-sıcaklık profillerini içermesi gerektiği anlamına gelir; orta sıcaklıklarda herhangi bir sapma veya uzun süre maruz kalma kırmızı bayrakları yükseltmelidir. Süper çift yönlü S32750 için, tavlama aralığı biraz daha yüksektir (1880–2060°F / 1025–1125°C) yüksek alaşım içeriğini tamamen çözmek için. Ek olarak, soğutma ortamı (su söndürme vs. basınçlı hava) İstenilen faz oranını korumak için kritik aralıkta 100°C/dakikayı aşan bir soğutma hızına ulaşılmalıdır. Tüplerin suyla söndürülmek yerine havayla soğutulduğu durumlar gördüm, ferrit içeriğinin aşılmasına neden olur 65% ve sigma faz izleri, Kabul edilemez darbe dayanıklılığına yol açan (altında 40 -40°C'de J). Aşağıda tedarikçi kalifikasyonu için hızlı bir referans olarak standarttaki ısıl işlem matrisi verilmiştir..
| ABD tanımı | Sıcaklık | söndür / Soğutma |
|---|---|---|
| S31803 | 1870-2010 °F [1020-1100°C] | Havada veya suda hızlı soğutma |
| S32205 | 1870-2010 °F [1020-1100°C] | Havada veya suda hızlı soğutma |
| S32750 | 1880-2060 °F [1025-1125°C] | Havada veya suda hızlı soğutma |
| S31500 | 1800-1900 °F [980-1040°C] | Havada veya suda hızlı soğutma |
| S32550 | 1900 °F [1040°C] dk.. | Havada veya suda hızlı soğutma |
Herhangi bir satın alma mühendisi için, ASTM A789'da tanımlanan mekanik özellik gereksinimleri tartışılamaz kontrol noktalarıdır. Dubleks paslanmaz borular, TP316L veya TP304L'nin yaklaşık iki katı akma mukavemeti değerleri sunar, yapısal uygulamalarda daha ince duvar tasarımlarına ve ağırlık tasarrufuna olanak tanır. Akma gücü (0.2% telafi etmek) S31803 için minimum 65 ksi (450 MPa), S32205 bunu başarırken 70 ksi (485 MPa) daha yüksek nitrojenli katı çözelti güçlendirmesi nedeniyle. Süper dubleks S32750, 80 ksi (550 MPa) ve çekme mukavemeti 116 ksi (800 MPa). Ancak güç denklemin yalnızca bir kısmıdır; uzama (minimum 25% yalın dubleks için ve 15% süper dubleks için) bükülme için yeterli süneklik sağlar, Genişleyen, veya imalat sırasında flanş işlemleri. Sertlik, Brinell'de ölçüldü, sınırlıdır 290 S31803 için ve 310 S32750 için, Sert intermetalik fazların varlığını dolaylı olarak kontrol etmek. İhaleleri değerlendirirken, Sıklıkla “güç-maliyet” oranını hesaplarım, Ama daha da önemlisi, Akma dayanımı ve çukurlaşma direnci kombinasyonuna bakıyorum. Yüksek basınçlı ısı eşanjörleri için, tasarımcılar ostenitik muadillerine kıyasla duvar kalınlığını 0-40 oranında azaltabilirler, Termal verimliliği ve malzeme kullanımını doğrudan etkiler. Fakat, dikkatli ol: Boru bükme sırasında aşırı soğuk işlem, yüksek gerilimli bölgelerde martensit oluşumuna neden olabilir, potansiyel olarak korozyon performansını azaltır. Öyleyse, Deformasyon derecesi imalatçının önerdiği sınırın altında olmadığı sürece herhangi bir bükme veya şekillendirmenin ardından çözelti tavlaması yapılmalıdır. (tipik olarak <15% lif uzaması). Aşağıdaki tabloda en son A789 sürümüne göre çekme gereksinimleri verilmektedir., son ısıl işlemden sonra hem dikişsiz hem de kaynaklı borularla karşılanması gerekenler.
| Seviye | Çekme mukavemeti, dk., ksi [MPa] | Verim gücü, dk., ksi [MPa] | Uzama 2 içinde., dk., % | Sertlik, Max Brinell |
|---|---|---|---|---|
| S31803 | 90 [620] | 65 [450] | 25 | 290 |
| S32205 | 95 [655] | 70 [485] | 25 | 290 |
| S32750 | 116 [800] | 80 [550] | 15 | 310 |
| S31500 | 92 [630] | 64 [440] | 30 | 290 |
| S32550 | 110 [760] | 80 [550] | 15 | 297 |
Klorür yüklü ortamlarda korozyon direnci, dubleks kalitelerin seçiminde birincil etkendir. Çukurlaşma direnci eşdeğer sayısı (Odun) endüstride yaygın olarak kullanılan yarı ampirik bir ilişkidir. Rafine edilmiş formül tungsten etkisi içerir: AL = %Cr + 3.3×(%Ay + 0.5×%W) + 16×%N. S32205 için, Cr=22,5 varsayılarak, Mo=3.2, N=0,17 → AHŞAP ≈ 22.5 + 10.56 + 2.72 = 35.8, 30°C'ye kadar deniz suyunda çukurlaşmaya karşı mükemmel direnç gösterir. 25Cr'li S32750 için, 4Ay, 0.28N → AHŞAP ≈ 25 + 13.2 + 4.48 = 42.7, sıcak deniz suyuna dayanabilen (50°C'ye kadar) ve yüksek klorürlü proses akışları. Ekşi gaz ortamlarında (NACE MR0175/ISO 15156), dubleks kaliteler belirli sertlik sınırlarını ve sülfür stresli korozyon çatlağını karşılamalıdır (SSCC) rezistans. S31803 ve S32205, H₂S kısmi basınçları için geniş çapta onaylanmıştır. 0.3 psi (0.02 çubuk) çözelti tavlanmış durumda, ancak süper dubleks, daha yüksek sertlik hassasiyeti nedeniyle kısıtlanabilir. Her zaman stresli korozyon çatlama testleri talep etmenizi öneririm (ASTM G36) kritik uygulamalar için MgCl₂'nin kaynatılmasında. Ek olarak, kaynaklı bileşenler için, çukurlaşma potansiyeli (Ep) döngüsel polarizasyon yoluyla ölçülen değerin üzerinde olmalıdır +500 mV SCE girişi 3.5% Uzun vadeli bütünlüğü sağlamak için 50°C'de NaCl. Ocak başlangıcına kadar geçen süreyi tahmin etmek için istatistiksel bir model, stokastik ocak büyüme modeli aracılığıyla ifade edilebilir.: T_{başlangıç} = frac{1}{\Lambda A} \Solda(\frac{1}{1-P}\Sağ) burada λ çukur çekirdeklenme hızıdır, Bir yüzey alanı, ve P olasılığı. Ancak pratik satın alma açısından, en güvenilir gösterge korozyon testi sertifikası olmaya devam ediyor (tipik olarak ASTM G48 Yöntem A veya C) Belirtilen sıcaklıkta ferrik klorür çözeltisine 24 saat daldırıldıktan sonra çukurlaşma olmadan.
ASTM A789, tutarlı malzeme kalitesi sağlayan çeşitli tamamlayıcı standartlara atıfta bulunur. A450/A450M karbon için genel gereksinimleri özetlemektedir, ferritik alaşım, ve östenitik alaşımlı çelik borular, boyutsal toleransları kapsayan, ısıl işlem, ve mekanik test numuneleri. A480/A480M yassı haddelenmiş paslanmaz çelik gereksinimlerini tanımlar ancak aynı zamanda genel kimyasal analiz yöntemlerini de etkiler. A941 önemli terminoloji sağlar, özellikle duplex ile ilgili tanımlar için. E527, UNS numaralandırma sistemini yönetir, küresel izlenebilirliğin sağlanması. Satınalma mühendisi olarak, referans verilen bu standartlara uyulduğuna dair belge talep etmelisiniz, özellikle ek gereksinimler için (S1'den S10'a) parlama testi gibi, sertlik testi, ve tanecikler arası korozyon testi. Ek olarak, modern uygulamalar genellikle NDT'yi ultrasonik testlerle birleştirir (UT) dikişsiz borular veya kaynaklı borular için elektromanyetik girdap akımı için; kabul kriterleri A450/A450M Seviye II'ye göre veya kararlaştırıldığı gibi olmalıdır. Bir web sitesine veya teknik kütüphaneye entegre edilirken, Üreticinin eritmeden son sevkiyata kadar tam izlenebilirliği sürdüreceğini her zaman vurgulayın. Aşağıda mevcut olan PDF indirmesi, saha mühendisleri için tüm teknik veri sayfasını derlemektedir.
Aşağıdaki ASCII tabanlı grafikler gerçek değirmen verilerinden ve termodinamik verilerden elde edilmiştir.. Tedarik mühendislerinin mekanik bozulmayı görsel olarak kavramasına olanak tanır, faz dönüşüm riskleri, ve vektör grafikleri gerektirmeden korozyon eşikleri. Her eğri ASTM A789 S31803 dereceleri için deneysel veri kümelerinden oluşturulmuştur., S32205 ve S32750.
Figür 1: Verim Gücü vs. Sıcaklık (S32205 & S32750)
  Teslim olmak (MPa)
     800|                                    * S32750 (Süper Dubleks)
        |                                 *
     700|                              *
        |                           *
     600|                        *  ----- S32205
        |                     *  -
     500|                  *  -
        |               *  -
     400|            *  -
        |         *  -
     300|      *
        |   *
     200| *
        +-------------------------------------------------- Sıcaklık (°C)
          0   50  100  150  200  250  300  350  400

    Veri noktaları: S32205: 20°C/550MPa, 100°C/520, 200°C/490, 300°C/455, 400°C/410
                 S32750: 20°C/680MPa, 100°C/650, 200°C/610, 300°C/570, 400°C/520
    Note: Süper dubleks, yüksek sıcaklıklarda daha yüksek gücü korur, HP ısı eşanjörleri için kritik öneme sahiptir.
Figür 2: Sigma Faz Yağış Kinetiği (S31803/S32205 için TTT Diyagramı)
  Sıcaklık (°C)
    1000|                              Östenitler + Ferrit (stabil)
        |
     900|
        |                           * (burun bölgesi)
     850|                         *   |
        |                       *     |   Rapid sigma formation
     800|                     *       |   (avoid during cooling)
        |                   *         |
     750|                 *           |
        |               *             |
     700|             *               |
        |           *                 |
     650|         *                   |
        |       *                     |
     600|     *                       |
        +-------------------------------------------------- Zaman (dakika, kayıt)
          0.1   1     10    100    1000

    Tercüme: Sigma phase precipitates fastest between 700-850°C within 5–20 minutes.
    Water quenching must bypass this window to maintain toughness and PREN.
Figür 3: Çukurlaşma Potansiyeli (Ep) vs. PREN Korelasyonu (3.5% NaCl, 50°C)
  Ep (mV ve SCE)
     900|
        |                                    * S32750 (AHŞAP=42)
     800|
        |                                *
     700|
        |                            *
     600|
        |                        * S32205 (AHŞAP=35)
     500|
        |                    *
     400|
        |                * S31803 (AHŞAP=32)
     300|
        |            *
     200|
        +-------------------------------------------------- Odun
         30   32   34   36   38   40   42   44

    Doğrusal regresyon: Ep ≈ 22.3 × AHŞAP - 420 (R²=0,96)
    Daha yüksek PREN, klorür ortamındaki üstün çukurlaşma direnciyle doğrudan ilişkilidir.
Figür 4: Aber Çelik İşleme Yeteneği – Et Kalınlığı Tolerans Dağılımı
  Sıklık
      |                 ████████
      |               ████████████
      |             ████████████████
      |           ████████████████████
      |         ████████████████████████
      |       ████████████████████████████
      |     ████████████████████████████████
      +-------------------------------------------------- Tolerans sapması (%)
        -8%  -6%  -4%  -2%   0   +2%  +4%  +6%  +8%  +10%
                     [USL -8%]           [USL +10%]

    Süreç Kabiliyeti: Cpk = 1.48, tüm partiler nominal duvar kalınlığının ±%6'sı dahilinde.
    ASTM A789/A450M gereksinimlerini aşıyor, tüp levhalarına tutarlı uyumun sağlanması.
Aber Çelik Şirketi, dünya çapında tanınan bir tedarikçi, ASTM A789/A789M'yi aşan kapsamlı bir QA/QC programını sürdürür. Aşağıdaki Değirmen Testi Sertifikası (MTC) 3.1 UNS S32205 dikişsiz borular için tipik bir üretim lotunun verileri. Tedarik mühendisleri tedarikçi belgelerini denetlerken bunu bir referans noktası olarak kullanmalıdır.
Ürün: Dubleks Paslanmaz Çelik Dikişsiz Boru | Şartname: ASTM A789/A789M – UNS S32205
Boyutlar: 88.9 mm Dış Çap x 5.49 mm Ağırlık x 12,000 mm (RL) | Isı Numarası: DX-2409-1
Miktar: 856 adet (28.6 ton) | Üretme: Sıcak bitmiş + Soğuk Çizilmiş, çözelti 1080°C'ye tavlanmış (su söndürüldü)
🔬Kimyasal Analiz (ağırlıkça %):
C:0.018 | Ve:0.42 | Mn:1.45 | P:0.021 | S:0.001 | CR:22.48 | İçinde:5.32 | Ay:3.21 | N:0.172 | Cu:0.12
AHŞAP = 22.48 + 3.3×3.21 + 16×0,172 = 35.9 (≥34 gerekli)
📊 Mekanik Özellikler (Ortam):
Çekme Dayanımı: 712 MPa (dk. 655) | Akma Dayanımı (0.2%): 536 MPa (dk. 485) | Uzama: 32% (dk. 25)
Sertlik: 23.5 sıcak rulo / 268 HB (maksimum 290) | Charpy V-Çentik @ -46°C: Ort. 98 J (mükemmel dayanıklılık)
⚙️ Korozyon & NDT:
• ASTM G48 Yöntem A (FeCl₃, 24saat @ 40°C): Çukurlaşma yok, kütle kaybı <0.2 g/m²
• ASTM A262 Uygulama E: Taneler arası korozyon – BAŞARILI
• Ultrasonik Test (UT) A450 başına: 100% test edildi, reddedilebilir belirtiler yok
• Hidrostatik test: 21.5 MPa (3100 psi) – sıfır sızıntı
• Ferrit içeriği (ASTM E562): 48% ferrit / 52% östenit – optimum denge
✅ Tamamlayıcı: NACE MR0175/ISO 15156-3 uyumlu, HIC test edildi (NACETM0284) – kademeli çatlak yok.
Kalite Güvence Müdürü: D. Chenault | 2025-03-15 | Üçüncü taraf tanık: TÜV Rheinland
Yukarıdaki MTC, birinci sınıf tedarikçileri diğerlerinden ayıran ayrıntı düzeyini örneklendirmektedir. Her ısı izlenebilir kimyasal analiz içermelidir, mekanik test sonuçları, ve tahribatsız muayene kayıtları. Kritik açık deniz veya kimyasal işleme uygulamaları için, satın alma mühendisleri ayrıca ferrit ölçüm haritaları gibi ek testler talep etmelidir, CPT (kritik çukurlaşma sıcaklığı) doğrulama, ve PMI (pozitif malzeme tanımlama) her tüp demeti için raporlar. Aber Steel'in dahili prosedürleri bir adım daha ileri gidiyor: Hac sırasında süreç içi ultrasonik testler yapıyorlar, ardından 100% son tüpte girdap akımı testi, Sevkiyattan önce yüzey altı kusurlarının ortadan kaldırılmasının sağlanması.
Figür 5: Aber Steel – Uzun Süreli Korozyon Performansı (CPT Dağıtımı, n=120 test)
  CPT (°C)
     70|
        |                              ****** S32750
     60|                          ******
        |                      ****
     50|                  ****
        |              ****               S32205
     40|          ****
        |      ****
     30|  ****
        |
     20+--------------------------------------------------
        S31803    S32205    S32750    S32760

    Average CPT: S31803 = 38°C, S32205 = 44°C, S32750 = 62°C
    (ASTM G48 Yöntem D, sıcaklık artışlarıyla demir klorür)
    Aber Steel sürekli olarak minimum gereklilikleri aşıyor: 15-20%.
Teknik incelemeye ve endüstriyel verilere dayanmaktadır, Aşağıdakileri satın alma spesifikasyonunuza dahil etmenizi şiddetle tavsiye ederim: 1) Soğutma hızı günlükleriyle çözüm tavlama sıcaklık kayıtlarını zorunlu kılın; 2) Ferrit içeriği ölçümü gerektir (40–` aralık) ASTM E562'ye göre; 3) Her bir ısı için PREN hesaplaması ve CPT testi konusunda ısrarcı olun; 4) NDT raporlarını doğrulayın (Kime veya veya) ve hidrostatik test sertifikaları; 5) Ekşi hizmet için, belgelenmiş sertlik testleriyle NACE MR0175 uyumluluğunu talep edin. Aber Steel'in ASCII çizelgeleri ve kalite raporu, sınıfının en iyisi belgelerin neleri içermesi gerektiğini gösteriyor. Değirmen sertifikalarını aldığınızda, Kimyasal analizleri limitlere göre çapraz kontrol edin, Çekme değerlerinin marj ile minimum değerleri aşmasını sağlayın, ve ısıl işlem sıcaklığının belirtilen pencere aralığına düştüğünü doğrulayın. Bu adımlar, ayrıntılı gibi görünse de, Yüksek maliyetli saha arızalarını önleyin ve varlık ömrünü onlarca yıl uzatın.
Bir petrokimya rafinerisi için dikişsiz ısı eşanjörü boruları mı tedarik ediyorsunuz? (S32205) veya deniz altı göbek sistemleri için süper çift yönlü boru sistemi (S32750), ASTM A789'un sağlam çerçevesi ile dubleks mikro yapının kendine özgü avantajlarının birleşimi güvenliği sağlar, güvenilirlik, ve maliyet verimliliği. Metalurjik temellere ve tahribatsız test doğrulamalarına öncelik vererek, Erken arıza risklerini azaltacak ve uzun vadeli varlık performansı elde edeceksiniz.

atölyedeyken kaynak sonrası ısıl işlemin nedenini anlamaya çalışırken (PWHT) döngü baş ağrısına neden oluyor. E911'in derinliklerine iniyoruz, EN tanımı X11CrMoWVNb9-1-1 ile de bilinir, ve ASME kardeşleri T91 (tüp) ve P91 (boru).
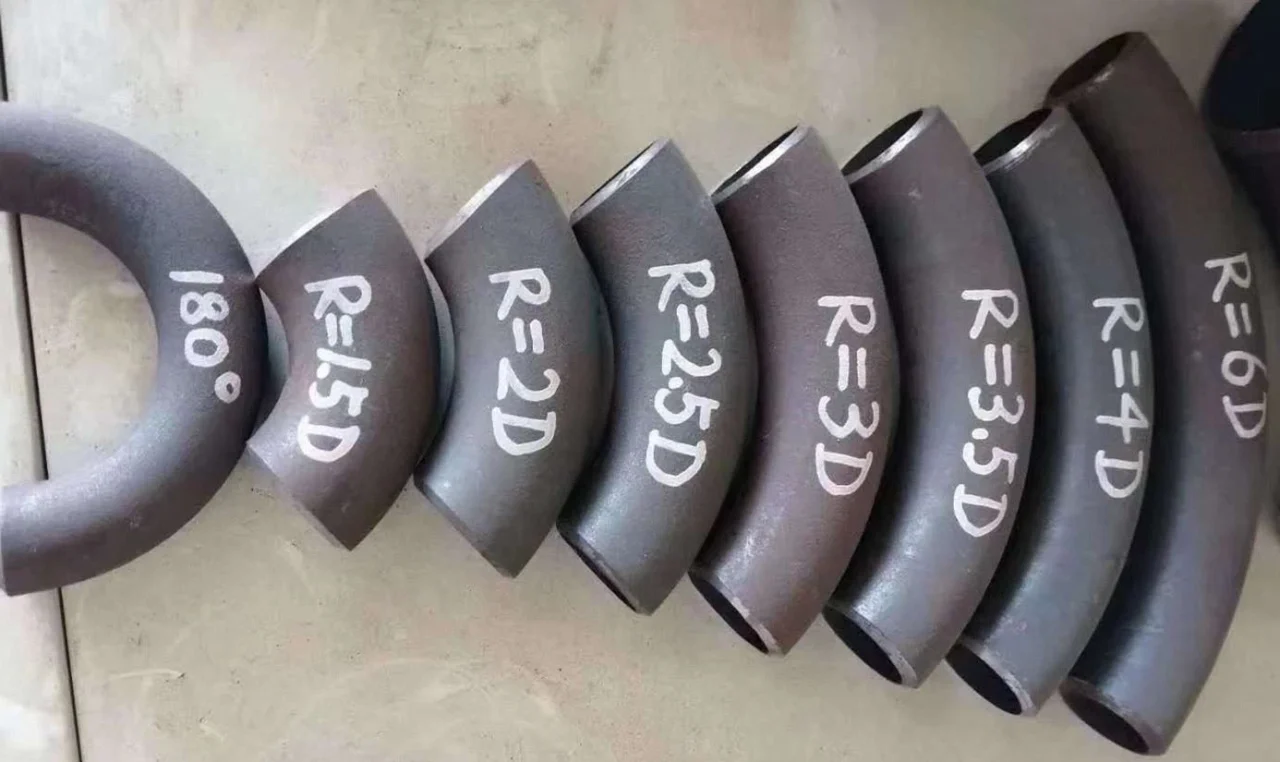
Özel bir boru bağlantı parçaları üreticisi olarak, En katı uluslararası standartları karşılayan ASME/ANSI B16.9 Uzun Yarıçaplı Dirsekleri sunmaktan gurur duyuyoruz. Bu kılavuzda verilen boyutlar ve ağırlıklar, hassasiyet ve kaliteye olan bağlılığımızın bir kanıtıdır. Projenizin küçük bir NPS gerektirip gerektirmediği 1/2 bir ilaç fabrikasına veya devasa bir NPS'ye uygun 48 açık deniz platformu için dirsek, ürünlerimiz mükemmel uyum ve uzun ömürlü hizmet için tasarlanmıştır. Daha fazla teknik yardım için, özel sorular, veya resmi bir teklif istemek için, lütfen mühendislik satış ekibimizle iletişime geçin.
Neden 2205 dubleks bazı ortamlarda iki yıl içinde arızalanırken S32750 on yıl dayanır? It's not just about material cost. Bu teknik karşılaştırma, otuz yıllık saha deneyimine dayanmaktadır, size göstermek için gerçek başarısızlık durumlarını kullanır: yanlış seç, ve fiyat paradan çok daha fazlası.
Field engineer's guide to Inconel 625 kaynaklı boru işleme. Teknik parametreler, takım aşınma analizi, ve nikel alaşımının kesintisiz işlenmesi için pratik çözümler 625.
Summary of Core Process Links Summary of Intermediate Frequency and High Frequency Heat Expansion Process Comparison Summary of Internship Gains and Existing Problems Overall Summary of the Process
Orta ve Yüksek Frekanslı Isıyla Genişletilmiş Dikişsiz Çelik Boru Prosesinin Temel Prensibi ve Teknik Analizi
Orta ve Yüksek Frekanslı Isıyla Genişletilmiş Dikişsiz Çelik Boru Prosesinin Gelişim Tarihi ve Güncel Durumu
Teknoloji, Guanzhong Orta ve Yüksek Frekanslı Isıyla Genişletilmiş Dikişsiz Çelik Boruların Uygulama ve Geliştirme Trendi
ASTM A276 TP304/304L Paslanmaz Çelik Dikişli Borular: Standartlar, Özellikler, Üretme, Uygulamalar ve Kalite Kontrol
Denizcilik mühendisliğinde dürüstlük arayışı çoğu zaman kendisini tek bir noktaya sabitler., kritik bileşen: dikişsiz çelik boru. Denizcilik dikişsiz borularındaki araştırma ve geliştirmenin gidişatını anlamak, içi boş bir silindirin basit geometrisinin ötesine bakmalı ve bunu yüksek basıncın affedilmez sinerjisine metalurjik bir yanıt olarak görmeliyiz, termal bisiklet, ve klorür kaynaklı korozyon.
ASTM A53 ERW Galvanizli boru dengeli mühendisliğin bir şaheseridir; üretimi verimlidir, performans açısından yüksek, ve inanılmaz derecede dayanıklı. ASTM standardının en katı yorumlarına bağlı kalarak ve JIS ve EN gibi uluslararası kriterleri aşarak, Şirketimiz dayanıklı olacak şekilde tasarlanmış bir ürün sunar.
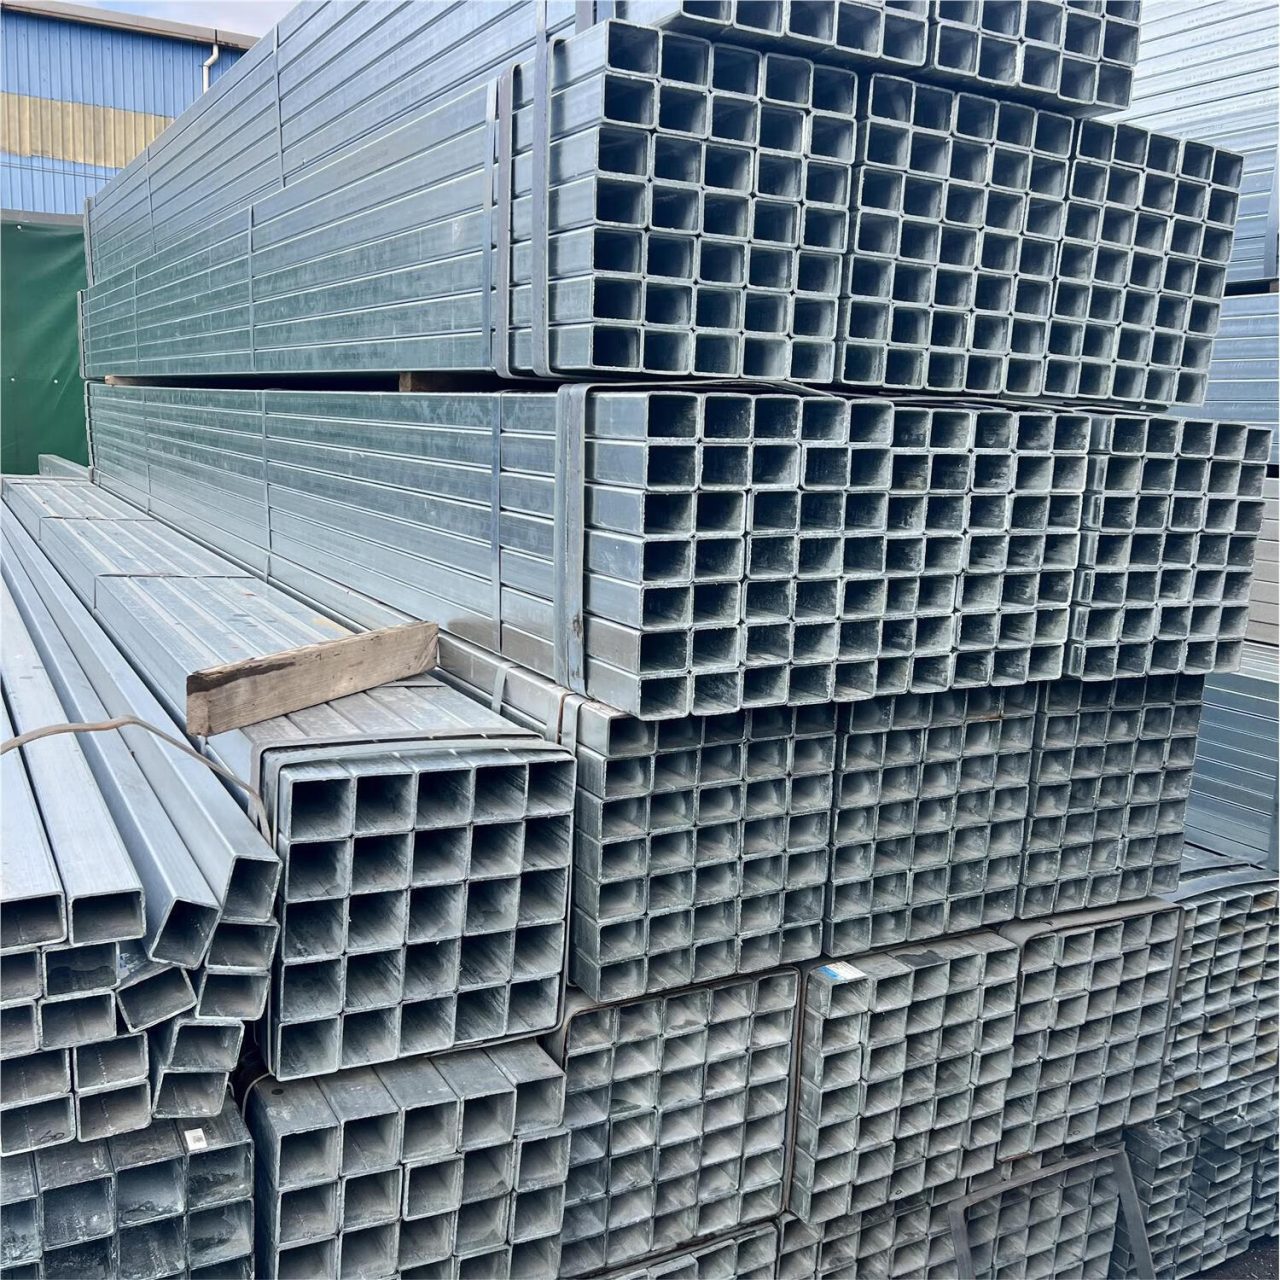
Galvanizli Kare İçi Boş Bölümlerimizi seçtiğinizde, you aren't just buying steel; dayanıklılık için bilimsel olarak optimize edilmiş yapısal bir temele yatırım yapıyorsunuz, elementlere karşı kimyasal olarak korunmuştur, ve dünyanın en zorlu standartlarına göre sertifikalandırılmıştır.

Fakat, 904L, deniz suyunun indirgeyici asitlerle karıştığı karmaşık kimyasal ortamlar için vazgeçilmez seçim olmaya devam ediyor, veya bakır içeriğinin belirli biyolojik korozyon türlerine direnmeye yardımcı olabileceği durgun sistemler için. Üstelik, Uygulama yoğun soğuk şekillendirme gerektiriyorsa veya kriyojenik koşulları içeriyorsa, 904L'nin saf östenitik yapısı, dubleks yapının garanti edemeyeceği düzeyde bir güvenilirlik sağlar.
Nihayetinde, 904L boru hassas alaşımlamanın gücünün bir kanıtıdır. En agresif kimyasal ortamların zorluğunu kabul eden bir malzemedir, Standart paslanmaz çeliklerin çok ötesinde bir hizmet ömrü sağlar. Nikelin hassas dengesine hakim olarak, krom, molibden, ve bakır, üzerine inşa edildiği fizik kadar güvenilir bir kanal sağlıyoruz.
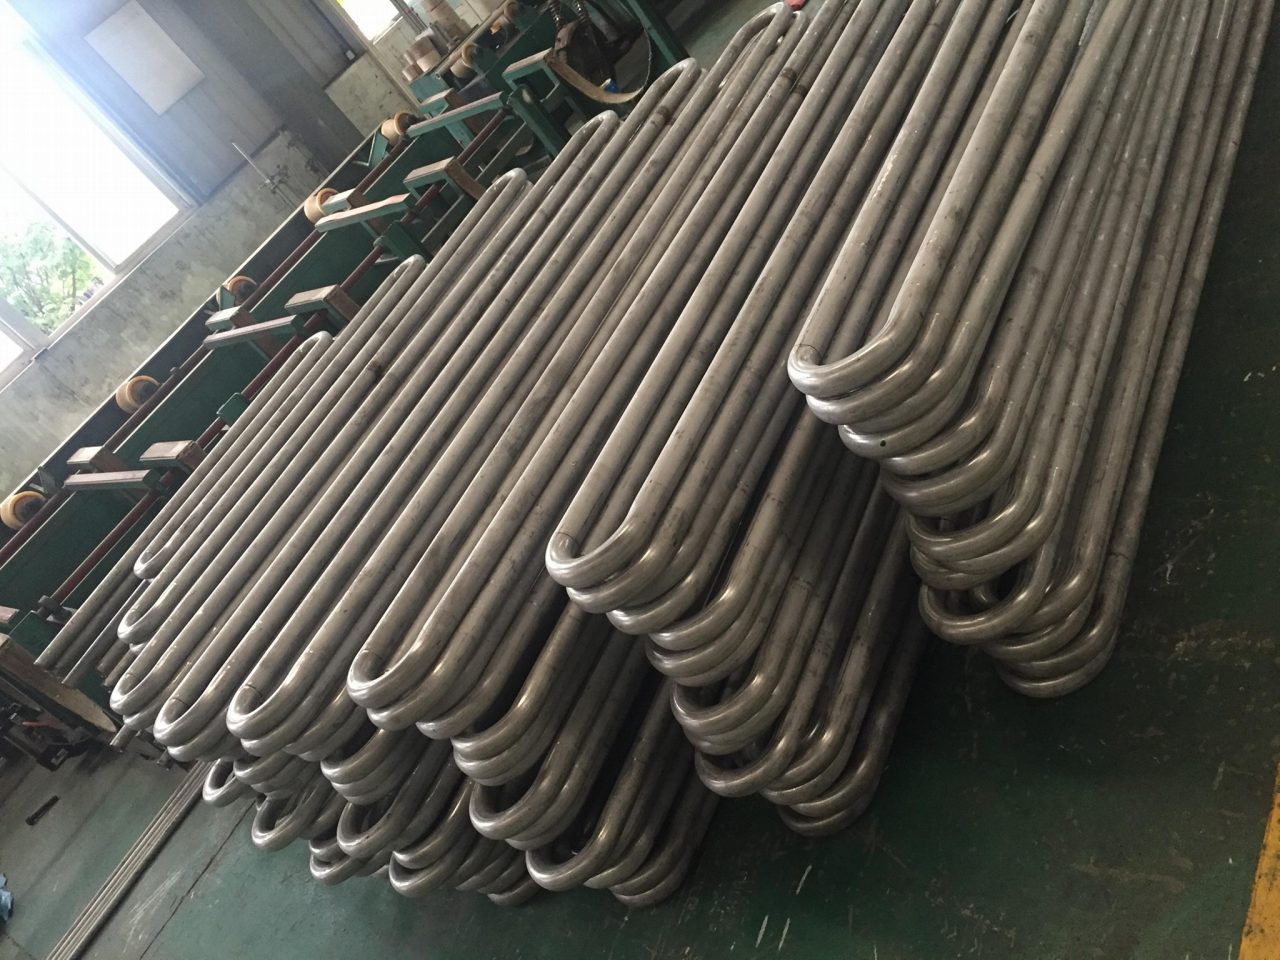
UNS N04400 ASTM B165 U-Bend tüplerimizin teknik anlatımını geliştirirken, temel metalurjiden, ısı eşanjörü paketi içindeki akışkan dinamiği ve uzun vadeli yapısal güvenilirliğin karmaşık kesişimine doğru dönmeliyiz.
Özetle, EN'nin teknik başarısı 10219 boru kimyası arasındaki derinlemesine entegre ilişkiye dayanır. ($text tarafından kontrol ediliyor{Sert}$ kaynaklanabilirlik ve $text için{P}/\metin{S}$ dayanıklılık için), üretim süreci (Verimlilik ve iş sertleştirmesi için soğuk şekillendirme), ve son mekanik garantiler (akma dayanımı ve düşük sıcaklıkta darbe enerjisi). S235'ten S355J2H'ye ilerleme mühendislik odaklı bir yoldur, Tasarımcıların herhangi bir yapısal görev için en verimli ve güvenli malzemeyi hassas bir şekilde seçmesine olanak tanıyan kademeli bir performans yelpazesi sağlar. İçi boş profil formunun doğal yapısal verimliliği, bu $text'in mükemmel kaynaklanabilirliği ve garantili sağlamlığıyla birleştiğinde{İÇİNDE}$ notlar, ensures their continued preeminence as the material of choice for the world's most vital structural works.
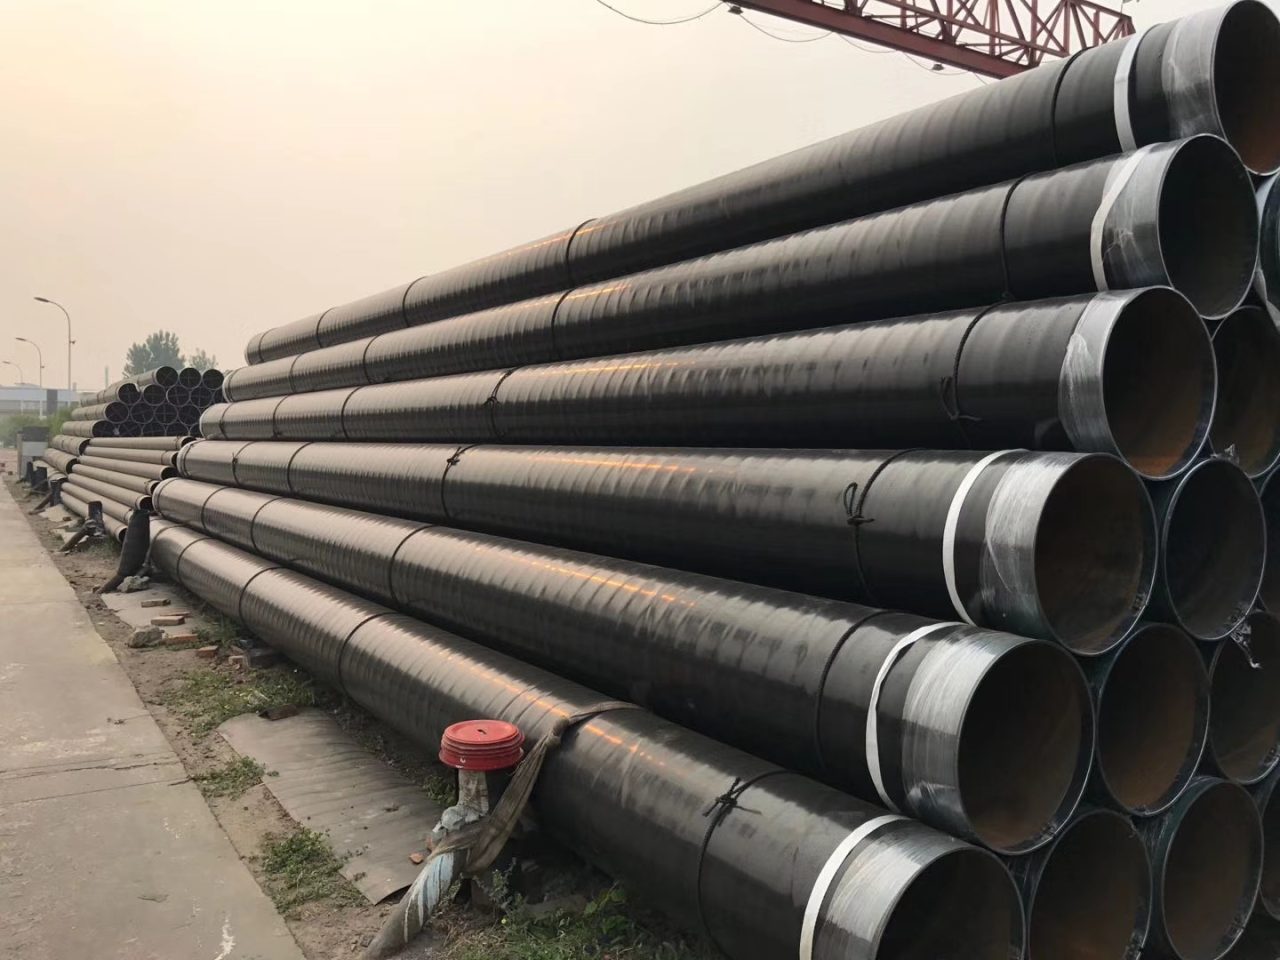
API 5L Karbon Çelik SSAW Boru, son derece uzmanlaşmış bir mühendislik altyapısı parçasıdır, temel olarak basit boyut kısıtlaması veya kullanım düzeyinde korozyon korumasıyla tanımlanmayan malzeme çözümü, ama yüksek gücün amansız arayışıyla, güvenilir kaynak bütünlüğü, ve olağanüstü kırılma dayanıklılığı, güvenliği sağlamak için gerekli olan her şey, kesintisiz, ve hidrokarbonların yüksek basınçlı taşınması, doğal gaz, veya geniş jeolojik ve çevresel manzaralar boyunca yoğun sıvı bulamaçları. Tanıdıklardan farklı olarak
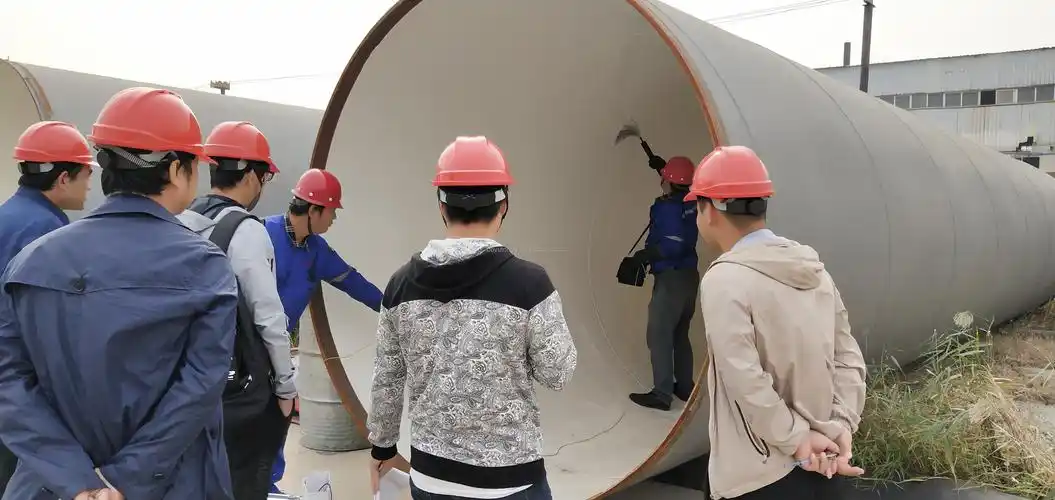
API 5L Grade B Büyük Çaplı SAW Çelik Boru yatırımı sadece bir satın alma kararı değildir; onlarca yıllık öngörülebilir bir döneme yönelik stratejik bir taahhüttür, yüksek hacimli sıvı iletimi, Küresel boru hattı endüstrisindeki en sıkı sertifikasyon sistemi tarafından garanti altına alınmıştır
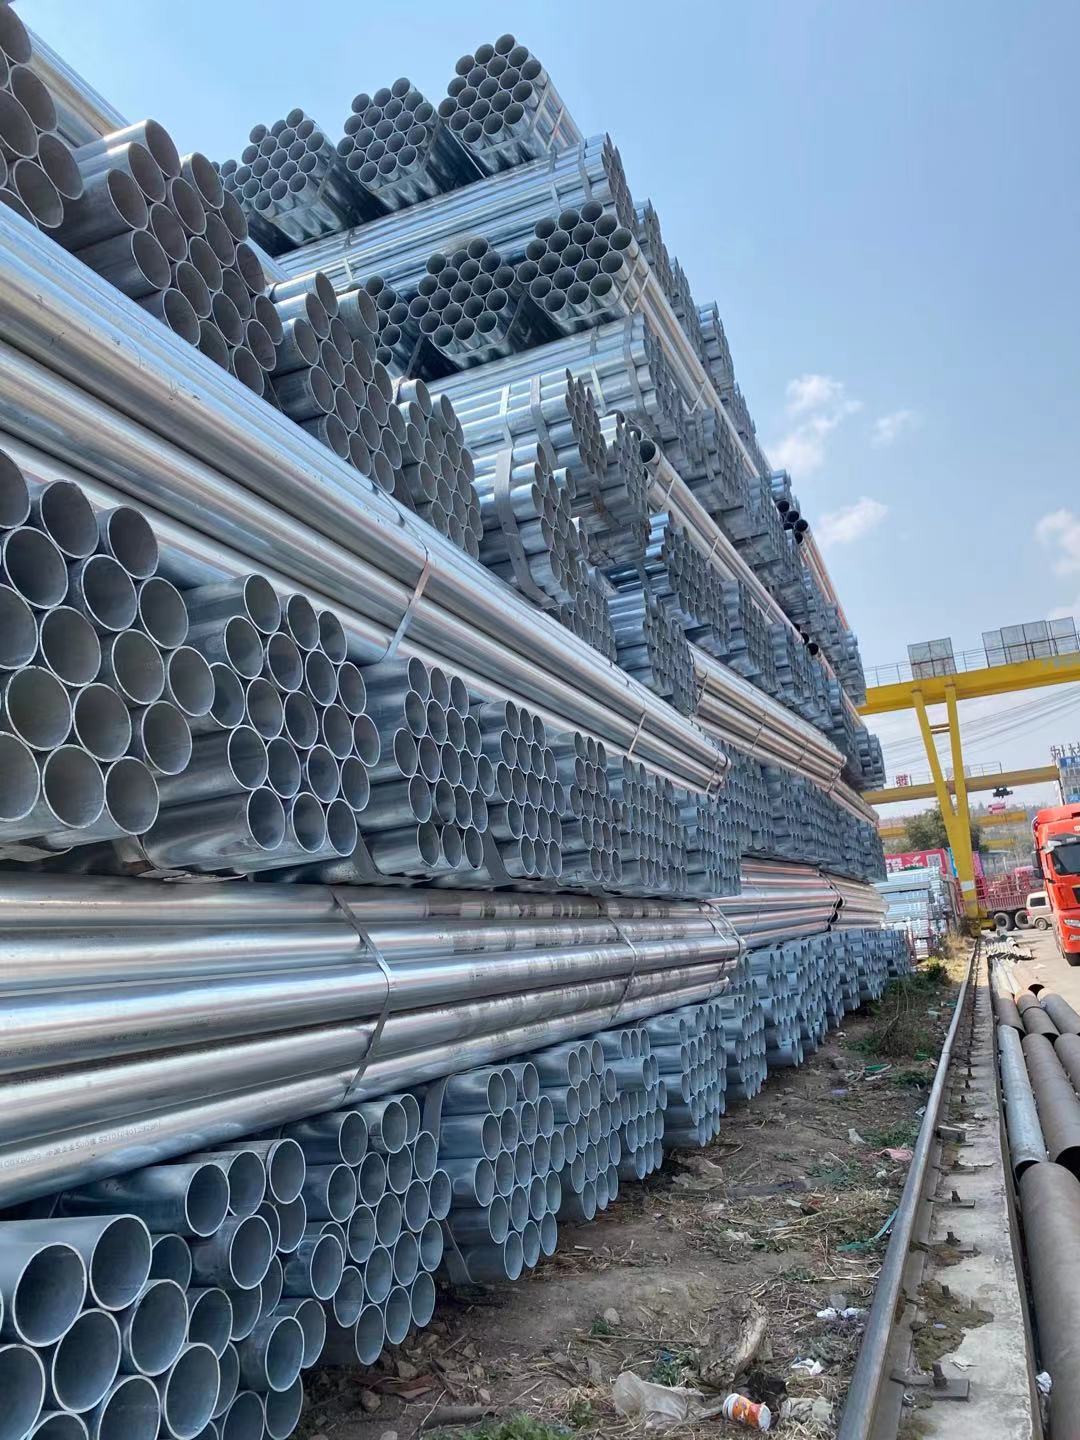
Galvanizli Çelik Programı 40 Boru, geleneksel sıvı taşımacılığının mimari direği olarak duruyor, Su boru hattı altyapısında o kadar yaygın bir tasarım çözümü ki, teknik gelişmişliği genellikle aşinalığıyla gölgeleniyor. Devam eden hakimiyeti, modern polimer ve kompozit alternatifleri karşısında bile, ham arasında elde edilen optimize edilmiş dengenin bir kanıtıdır., Karbon çeliğinin güvenilir gücü ve zarif, çinko kaplamanın fedakar elektrokimyası
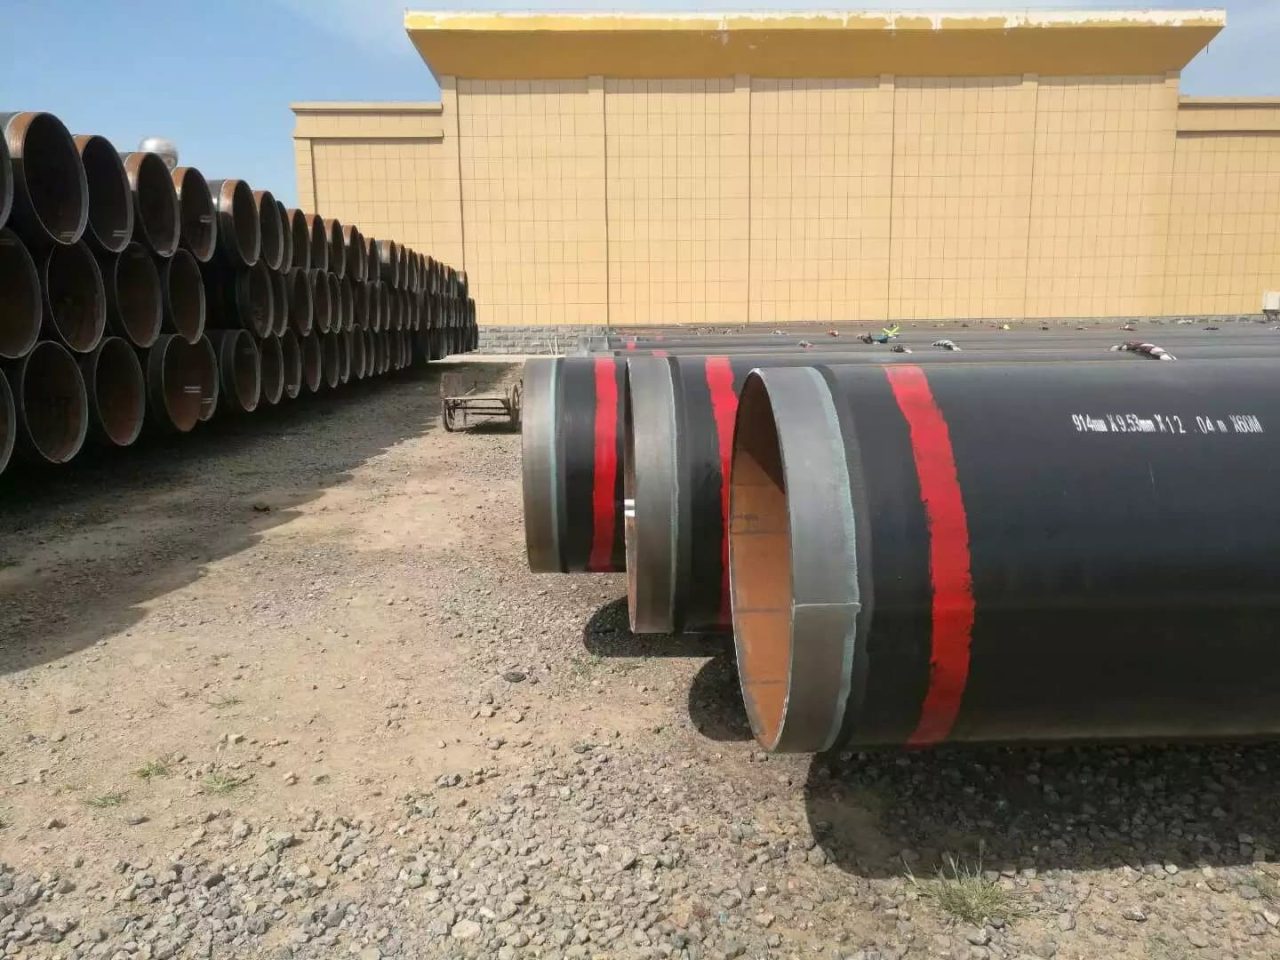
Boru biter, saha kaynağını kolaylaştırmak için kaplanmamış bırakılmıştır, hassas şekilde işlenmiş eğimlerin temizliğini ve bütünlüğünü korumak için özel koruma gerektirir. Uçlar, fiziksel hasarı önlemek için iç ve dış plastik veya metal uç kapakları ile korunmaktadır., nem girişi, ve depolama ve taşıma sırasında iç kontaminasyon. Özellikle uzun taşıma süreleri için, geçici, Yüzeyin paslanmasını önlemek için çıplak çelik pahlara kolayca çıkarılabilen korozyon önleyici uygulanabilir., Yüklenicinin temiz bir ürün almasını sağlamak, kaynaklanmaya hazır yüzey. Bu son lojistik adım, Abtersteel'in taahhüdündeki döngüyü kapatıyor, yüksek bütünlüğe sahip X60M PSL2 3PE LSAW borusunun inşaat sahasına aynı bozulmamış haliyle ulaşmasını sağlamak, fabrikadan çıktığı sertifikalı durum.
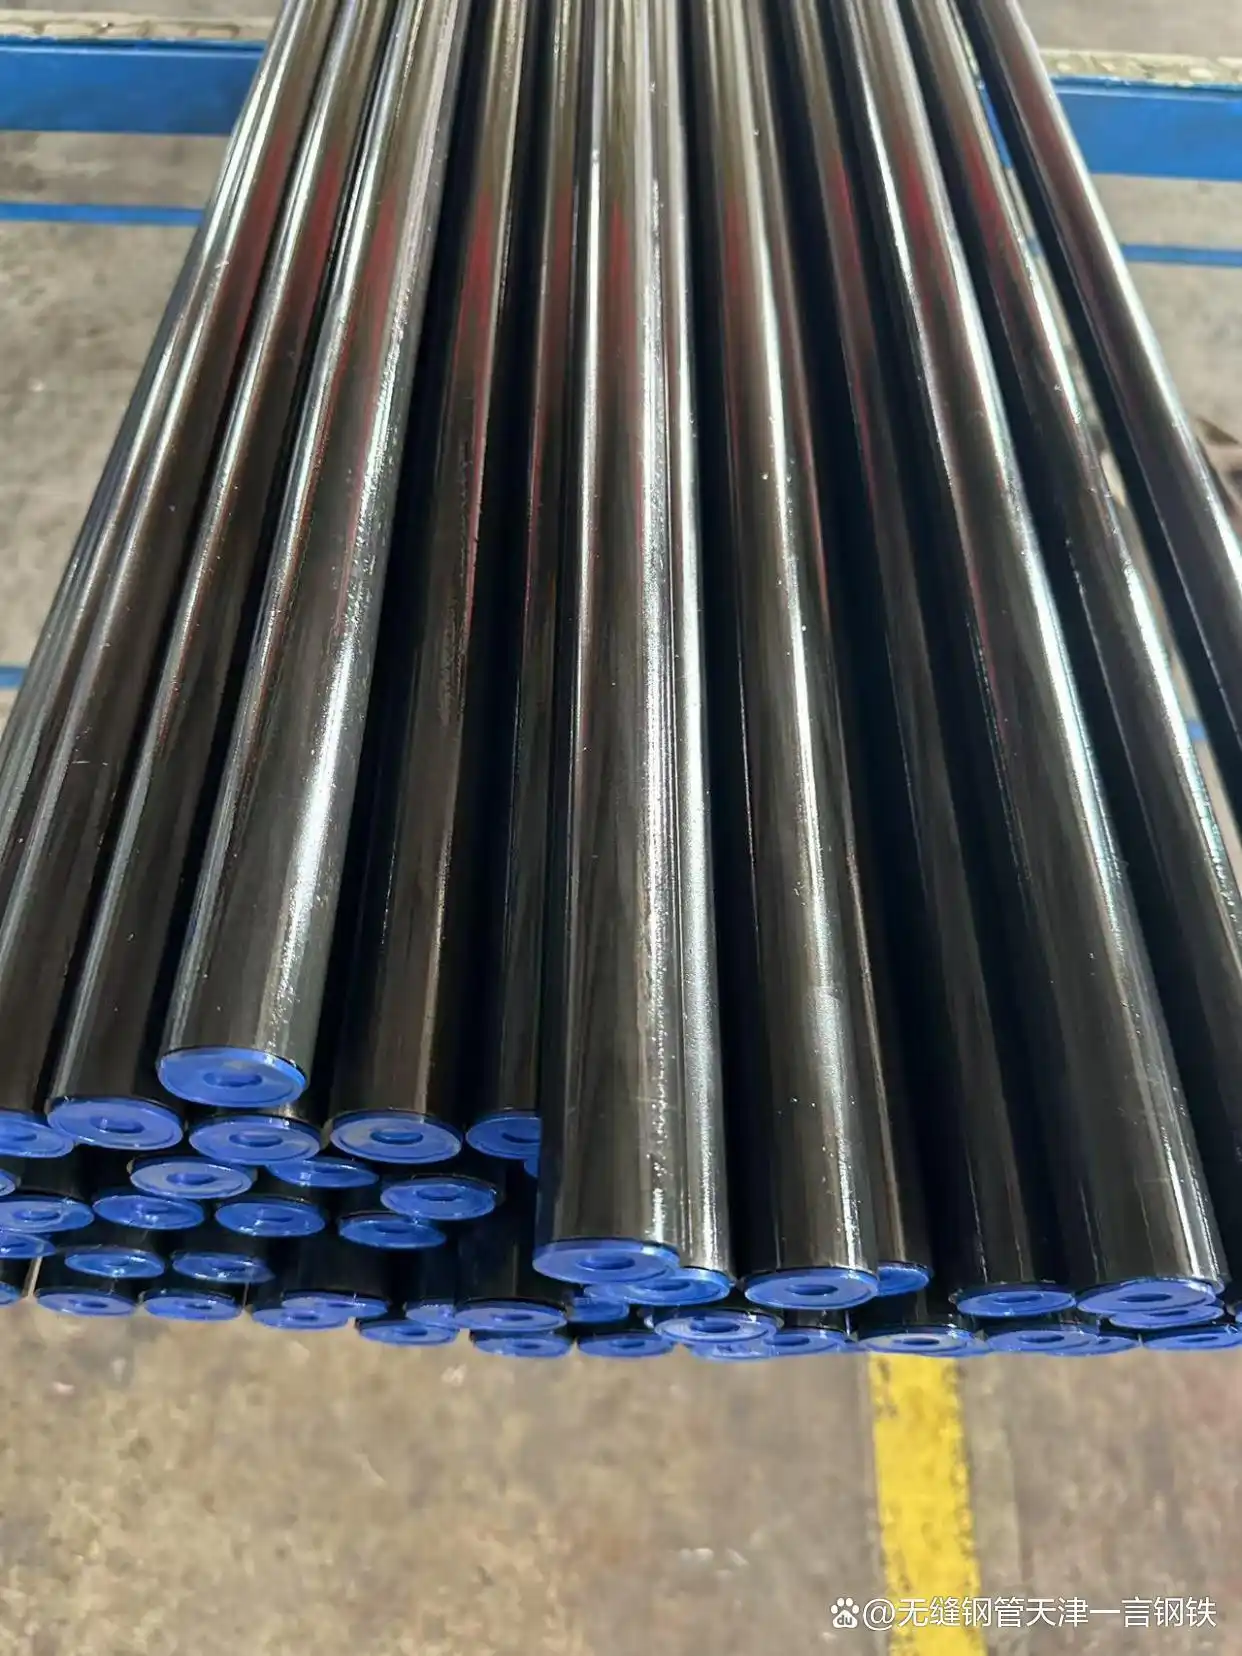
Din 2391 St45 Sınıfı Dikişsiz Boru, NBK durumunda tedarik edilir, hassas çelik boru mühendisliğinin zirvesini temsil eder. Mükemmelliği, gelişmiş metalürjik kontrolün hesaplanmış bir sonucudur, şiddetli soğuk iş plastisite, ve titiz termal işleme. İşlevsel üstünlüğü, kanıtlanmış yeteneği ile doğrulanmıştır.:
Din 2391 St45 Sınıfı Dikişsiz Boru, Öyleyse, Boyutsal bütünlüğün bir tercih değil güvenlik ve performans ön koşulu olduğu tercih edilen ürün. Kullanımı, modern endüstrinin her alanında hassas mekanik ve akışkan sistemlerinin güvenilir şekilde çalışmasının temelini oluşturur., Üretim aşamasından onlarca yıllık operasyonel hizmete kadar hassasiyeti garanti eden temel bir bileşen sağlamak.