Paip lancar aloi berasaskan nikel: Proses, Piawaian, dan Pemilihan
Paip lancar aloi berasaskan nikel: Proses, Piawaian, dan Pemilihan
Manual Spesifikasi Perindustrian Berat
Lembaran Data Teknikal Komprehensif: Komposisi Kimia, Sifat Mekanikal, Piawaian ASME B16.49, Toleransi, dan Matriks Dimensi untuk Selekoh Paip Talian Hasil Tinggi
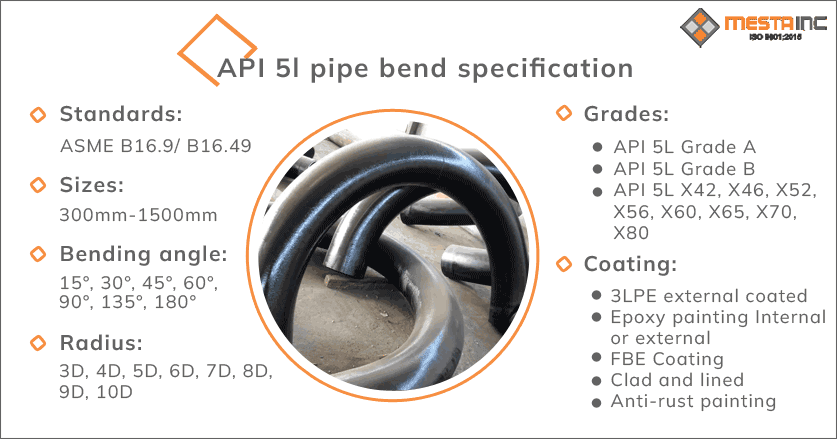
Selekoh paip keluli API 5L ialah komponen paip berarah yang mengandungi tekanan kritikal yang digunakan secara meluas merentasi minyak merentas desa antarabangsa, gas, air, dan infrastruktur pengangkutan buburan. Tidak seperti jejari pendek standard (1.0D) atau jejari panjang (1.5D) siku berbentuk sejuk, selekoh aruhan dihasilkan menggunakan teknologi pemanasan aruhan frekuensi sederhana berterusan. Proses ini membolehkan anjakan arah jejari besar (biasanya 3D, 5D, 6D, 8D, 10D, sehingga 12D atau jejari tersuai) yang meminimumkan kehilangan geseran dengan ketara, hakisan-karat, pergolakan, dan penurunan tekanan bendalir di dalam rangkaian saluran paip tekanan tinggi.
Teknik lenturan aruhan panas melibatkan melepasi panjang berterusan paip keluli karbon/aloi lancar atau dikimpal melalui gegelung pemanasan aruhan elektromagnet. Gegelung memanaskan jalur lilitan sempit (360 darjah di sekeliling paip) kepada suhu penempaan yang tinggi, biasanya antara 850°C dan 1050°C (1562°F hingga 1922°F). Apabila paip ditolak ke hadapan pada halaju terkawal malar oleh ram hidraulik, lengan mekanikal yang berputar mengapit tepi hadapan, menggunakan momen lentur yang membentuk paip di sekeliling jejari garis tengah yang telah ditetapkan (Clr). Sejurus selepas meninggalkan gegelung aruhan, zon yang dipanaskan dipadamkan menggunakan semburan air bertekanan, udara paksa, atau dibenarkan untuk menyejukkan dalam udara pegun bergantung pada spesifikasi metalurgi dan keperluan rawatan haba.
Kemudahan kami menghasilkan API 5L X42 gred tinggi melalui selekoh aruhan panas X80 yang direka bentuk dengan pematuhan ketat dengan ANSI/ASME B16.49, ISO 15590-1, dan dimensi standard ASME B16.9. Di bawah ialah jadual gambaran keseluruhan spesifikasi induk yang memperincikan saiz yang tersedia, jadual, radii, dan perkhidmatan pemprosesan nilai tambah.
| Kelas Parameter | Julat Selekoh Paip Lancar | Dikimpal (LSAW / HSAW / ERW) Julat Bengkok |
|---|---|---|
| Diameter Nominal (NPS) | 1/2″ hingga 24″ (DN15 – DN600) | 2″ hingga 60″ (DN50 – DN1500) |
| Ketebalan Dinding / Jadual | SCH 20, SCH 40, SCH 80, SCH 120, SCH 160, SCH XXS | SCH 10 kepada Sch 120, WT sehingga 60 mm (2.36 dalam) |
| Jejari Lentur Garisan Tengah | 1.5D, 2.5D, 3D, 4D, 5D, 6D, 7D, 8D, 10D, 12D | 3D, 5D, 6D, 7D, 8D, 10D, 12D, CLR tersuai sehingga 15m |
| Sudut Bengkok (i) | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° atau Adat | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° atau Adat |
| Panjang Tamat Tangen (L1, L2) | Standard 100 mm ke 500 mm atau disesuaikan dengan panjang tapak | Standard 150 mm ke 1000 mm atau pilihan tangen lanjutan |
| Penyediaan akhir | Berakhir Serong kepada ASME B16.25, Potongan Segi Empat Hujung Biasa | Berhujung Serong (Serong Kompaun / Peralihan Kompaun) |
| Perlindungan Permukaan | Hitam Lenyap, Minyak Anti Karat, FBE, 3LPE, 3LPP, Epoksi Cecair | Pembersihan Letupan (pada 2.5), 3Salutan LPE, FBE berat, Tar arang batu |
| Sijil Pengujian | DALAM 10204 3.1 / 3.2, 100% UT, RT, MPI, Ujian Hidrostatik | DALAM 10204 3.1 / 3.2, 100% Jahitan Kimpalan RT/UT, Peta Kekerasan |
Dalam reka bentuk saluran paip tekanan tinggi, mengira panjang lengkok tepat, elaun bengkok, kadar penipisan dinding, dan keperluan tangen adalah penting untuk mengelakkan kebuluran bahan dan bujur yang berlebihan. Model matematik yang mengawal selekoh aruhan panas API 5L diringkaskan di bawah.
Jumlah panjang lengkok yang diperlukan untuk membentuk sudut lentur yang ditentukan i dengan jejari garis tengah R, ketebalan bahan t, dan faktor anjakan paksi neutral K ditentukan oleh:
Di mana: Ba = Elaun Bengkok (mm); i = Sudut Bengkok (Ijazah); R = Jejari Garisan Tengah (mm); K = Faktor K (nisbah kedudukan paksi neutral, biasanya 0.33 kepada 0.50 untuk lenturan panas); t = Ketebalan Dinding Nominal (mm).
Untuk saiz paip nominal standard (NPS atau D), sebutan jejari terus berskala dengan diameter luar:
Contoh Pengiraan (6″ Bengkok 5D): Diameter Luar D = 6″ (152.4 mm). Jejari Garisan Tengah R = 5 × 6″ = 30″ = 762.0 mm. Jumlah Panjang Lengkok untuk selekoh 90° = 90 × (3.14159 / 180) × 762.0 mm = 1196.9 mm (ditambah panjang tangen).
Semasa proses lenturan, lengkung luar (extrados) mengalami ketegangan tegangan yang mengakibatkan penipisan dinding, manakala lengkung dalam (Intrados) mengalami tekanan mampatan yang menyebabkan penebalan dinding. Untuk memenuhi ASME B31.4 / B31.8 keperluan tekanan reka bentuk, ketebalan dinding paip awal tnom mesti dipilih supaya:
Di mana tmin ialah ketebalan dinding paip minimum yang diperlukan bagi setiap pengiraan tekanan reka bentuk paip.
API 5L Gred X60 (setara dengan ISO 3183 L415) PSL1 mewakili kualiti standard kualiti tinggi hasil tinggi selekoh paip lancar dan dikimpal direka untuk persekitaran pengangkutan yang tidak masam. Jadual di bawah menggariskan nilai had kimia dan sifat tegangan minimum yang diperlukan.
| Jenis Pembuatan | Gred Keluli | C max | Mn max | P max | S max | V max | NB Max | Anda maks | Nota |
|---|---|---|---|---|---|---|---|---|---|
| Paip Lancar | L415 atau X60 | 0.28 | 1.40 | 0.030 | 0.030 | Nota kaki f | Nota kaki f | Nota kaki f | Cu ≤ 0.50%, Dalam ≤ 0.50% |
| Paip Dikimpal | L415 atau X60 | 0.26 | 1.40 | 0.030 | 0.030 | Nota kaki f | Nota kaki f | Nota kaki f | Cr ≤ 0.50%, Mo ≤ 0.15% |
Nota kaki: (b) Bagi setiap pengurangan sebanyak 0.01% di bawah karbon maks, Mn peningkatan daripada 0.05% di atas maks dibenarkan sehingga 1.75%. (c) Melainkan dipersetujui, Nb + V ≤ 0.06%. (d) Nb + V + Jika ≤ 0.15%. (f) Melainkan dipersetujui, Nb + V + Jika ≤ 0.001%. (g) Tiada penambahan Boron yang disengajakan (B ≤ 0.001%).
| Gred Keluli | Badan paip (lancar & Dikimpal) | Jahitan Kimpalan (EW, SAW, LEMBU) | ||
|---|---|---|---|---|
| Kekuatan Hasil Rt0.5 (MPa / psi) min | Kekuatan Tegangan Rm (MPa / psi) min | Pemanjangan Af (%) min | Kekuatan Tegangan Rm (MPa / psi) min | |
| L415 atau X60 | 415 MPa (60,200 psi) | 520 MPa (75,400 psi) | Persamaan Terbitan (Daripada) | 520 MPa (75,400 psi) |
Pemanjangan minimum yang ditentukan (Af) dalam peratus untuk lenturan API 5L ditentukan menggunakan formula empirikal ISO/API berdasarkan luas bahagian ujian keratan rentas:
Selekoh paip talian PSL2 menguatkuasakan kriteria kualiti yang ketat, had wajib Setara Karbon, kekuatan hasil maksimum yang ditentukan, keliatan takuk Ujian kesan Charpy, dan syarat penghantaran bekalan mandatori yang jelas: Dinormalisasi (N), Dipadamkan & Marah (Q), atau Gelek Termo-Mekanikal (M).
| Gred Keluli | Pecahan Jisim Unsur (%) maks | Karbon Setara maks | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Dan | Mn | P | S | V | Nb | Daripada | Yang lain | CEIIW | CEPCM | |
| L415N atau X60N (SMLS) | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | g, h, l | Seperti yang Dipersetujui | Seperti yang Dipersetujui |
| L415Q atau X60Q (SMLS) | 0.18 | 0.45 | 1.70 | 0.025 | 0.015 | g | g | g | h, l | 0.43 | 0.25 |
| L415M atau X60M (Dikimpal) | 0.12 | 0.45 | 1.60 | 0.025 | 0.015 | g | g | g | h, l | 0.43 | 0.25 |
Formula CE: CEIIW = C + Mn/6 + (CR+MO+V.)/5 + (Ni+Cu)/15 | CEPCM = C + Dan/30 + (Mn+Cu+Cr)/20 + Dalam / 60 + MO/15 + V/10 + 5B.
| Gred Keluli | Keperluan Badan Paip | Jahitan Kimpalan | |||
|---|---|---|---|---|---|
| Kekuatan Hasil Rt0.5 (MPa) min / maks | Kekuatan Tegangan Rm (MPa) min / maks | Nisbah Rt0.5 / Rm maks | Pemanjangan Af (%) min | Kekuatan Tegangan Rm (MPa) min | |
| L415N / X60N | 415 MPa (60,200 psi) min 565 MPa (81,900 psi) maks |
520 MPa (75,400 psi) min 760 MPa (110,200 psi) maks |
0.93 | Formula Terbitan | 520 MPa (75,400 psi) |
| L415Q / X60Q | |||||
| L415M / X60M | |||||
Rangkaian saluran paip yang menyampaikan hidrogen sulfida basah (H2S) gas atau minyak mentah permintaan selekoh paip kalis perkhidmatan masam khusus. Selekoh servis masam dikawal ketat untuk mengelakkan Keretakan Akibat Hidrogen (HIC), Tekanan sulfida retak (SSC), dan Keretakan Stepwise (SWC) di bawah NACE MR0175 / ISO 15156 pematuhan.
| Gred Keluli | C max | Si max | Mn max | P max | S max | V max | NB Max | Anda maks | CEIIW maks | CEPCM maks |
|---|---|---|---|---|---|---|---|---|---|---|
| L415QS / X60QS (SMLS) | 0.16 | 0.45 | 1.65 | 0.020 | 0.003 | 0.08 | 0.05 | 0.04 | 0.41 | 0.22 |
| L415MS / X60MS (Dikimpal) | 0.10 | 0.45 | 1.45 | 0.020 | 0.002 | 0.08 | 0.08 | 0.06 | — | 0.21 |
Kawalan Masam Kritikal: Sulfur ultra rendah (S ≤ 0.002% untuk dikimpal, 0.003% untuk lancar). Rawatan kalsium untuk kawalan bentuk kemasukan (Ca/S ≥ 1.5). Had kekerasan: Maksimum 22 HRC (238 HBW) merentasi logam asas, zon terjejas haba (HAZ), dan jahitan kimpalan.
| Gred Keluli | Kekuatan Hasil Rt0.5 (MPa) min / maks | Kekuatan Tegangan Rm (MPa) min / maks | Nisbah hasil-kepada-Tegangan maks | Penutup Kekerasan (HRC) | HIC / Ujian SSC |
|---|---|---|---|---|---|
| L415QS / X60QS | 415 MPa (60,200 psi) min 565 MPa (81,900 psi) maks |
520 MPa (75,400 psi) min 760 MPa (110,200 psi) maks |
0.93 | 22 HRC (238 HBW) |
NACE TM0284 (HIC) NACE TM0177 (SSC) |
| L415MS / X60MS |
ASME B16.49 ialah piawaian muktamad yang mengawal reka bentuk, kelayakan material, proses pembuatan, ujian, menanda, dan keperluan pemeriksaan untuk selekoh saluran paip buatan kilang yang diperbuat daripada karbon dan bahan keluli aloi rendah dengan kimia terkawal dan sifat mekanikal. Ia secara khusus meliputi selekoh aruhan untuk pengangkutan saluran paip dan sistem paip pengagihan yang mematuhi ASME B31.4 (Hidrokarbon Cecair) dan ASME B31.8 (Penghantaran Gas).
| unsur | Karbon [C] | Mangan [Mn] | Fosforus [P] | Sulfur [S] | silikon [Dan] | Chromium [Cr] | Molibdenum [Mo] |
|---|---|---|---|---|---|---|---|
| Kandungan Maks (%) | 0.30 | 1.60 | 0.025 | 0.015 | 0.50 | 0.30 | 0.25 |
| unsur | Vanadium [V] | Tembaga [Cu] | Nikel [Dalam] | Niobium [Nb] | Formula Setara Karbon (C.E.) | ||
| Kandungan Maks (%) | 0.10 | 0.50 | 1.00 | 0.10 | C.E. = C + Mn/6 + (CR+MO+V.)/5 + (Cu+Ni)/15 ≤ 0.45% | ||
Di bawah ASME B16.49, selekoh aruhan ditetapkan oleh simbol gred standard yang sepadan dengan kekuatan hasil minimum mereka dalam megapascal (MPa). Jadual di bawah menyenaraikan sifat asas mekanikal, ambang kekerasan, dan Charpy V-Notch (Cvn) nilai keliatan impak yang diperlukan selepas lenturan.
| Simbol Gred | Gred API 5L yang setara | Kekuatan Hasil min | Kekuatan Tegangan min | Pemanjangan min | Kekerasan Maks | Ujian Kesan (Cv) | |||
|---|---|---|---|---|---|---|---|---|---|
| ksi | MPa | ksi | MPa | % | HBW | HRC | Joules (purata saya) | ||
| P241 (X241) | Gred B / L245 | 35 | 241 | 60 | 414 | 20 | 238 | 22 | 27 D @ -20°C |
| P290 (X290) | X42 / L290 | 42 | 290 | 60 | 414 | 20 | 238 | 22 | 27 D @ -20°C |
| P317 (X317) | X46 / L320 | 46 | 317 | 63 | 434 | 20 | 238 | 22 | 27 D @ -20°C |
| P359 (X359) | X52 / L360 | 52 | 359 | 66 | 455 | 20 | 238 | 22 | 27 D @ -20°C |
| P386 (X386) | X56 / L390 | 56 | 386 | 71 | 490 | 20 | 238 | 22 | 27 D @ -20°C |
| P414 (X414) | X60 / L415 | 60 | 414 | 75 | 517 | 20 | 238 | 22 | 54 D @ -20°C |
| P448 (X448) | X65 / L450 | 65 | 448 | 77 | 531 | 18 | 238 | 22 | 54 D @ -20°C |
| P483 (X483) | X70 / L485 | 70 | 483 | 82 | 565 | 16 | 247 | 24 | 54 D @ -20°C |
| P552 (X552) | X80 / L555 | 80 | 552 | 90 | 621 | 16 | 247 | 24 | 54 D @ -20°C |
Kerana lenturan aruhan panas menyebabkan paip keluli kepada kitaran terma setempat yang pantas, rawatan haba selepas lenturan penuh (Pbht) adalah wajib untuk memulihkan struktur mikro yang halus, melegakan tekanan lentur yang tinggal, dan menjamin keliatan takuk merentasi logam asas, zon selekoh, dan jahitan kimpalan.
Panaskan selekoh secara seragam antara 480°C (900°F) dan 675°C (1250°F). Tahan pada suhu sekurang-kurangnya 30 minit setiap 25 mm (1 dalam.) daripada ketebalan dinding, tetapi tidak kurang daripada 30 jumlah minit. Udara sejuk di udara tenang.
Panaskan secara seragam di atas suhu penjelmaan atas (Ac3, biasanya 880°C–930°C). Tahan sekurang-kurangnya 20 minit setiap 25 mm (1 dalam.) daripada ketebalan, kemudian sejuk secara bebas dalam udara pegun untuk mencapai struktur ferit-perlit yang seragam.
Haba melebihi suhu perubahan, tahan untuk 20 min/25 mm, kemudian cepat dipadamkan dalam air, minyak, atau pelindapkejutan polimer. Panaskan semula untuk pembajaan suhu tinggi (550°C–650°C) untuk mencapai kekuatan hasil yang optimum dan keliatan impak.
Jadual di bawah menyediakan dari tengah ke hujung (A, B) dan bersemuka (O, K) dimensi untuk 3D standard dan Jejari Panjang (LR) paip membengkok merentasi saiz paip nominal DN15 (1/2″) kepada DN400 (16″) mengikut ASME B16.49 dan ASME B16.9.
| DN | NPS | Di luar dia (DARIPADA) | Pusat ke Akhir (90° Bengkok) A | Pusat ke Akhir (45° Bengkok) B | Kembali ke Muka (180° Kembali) O | Pusat ke Pusat (180° Kembali) K | ||||
|---|---|---|---|---|---|---|---|---|---|---|
| 3D Bengkok | Selekoh LR | 3D Bengkok | Selekoh LR | 3D Bengkok | Selekoh LR | 3D Bengkok | Selekoh LR | |||
| 15 | 1/2″ | 21.3 | 76 | 38 | 48 | 22 | 203 | 102 | 76 | 38 |
| 20 | 3/4″ | 26.7 | 76 | 38 | 57 | 25 | 247 | 127 | 76 | 38 |
| 25 | 1″ | 33.4 | 76 | 38 | 63 | 29 | 176 | 102 | 76 | 51 |
| 32 | 1 1/4″ | 42.2 | 95 | 48 | 39 | 24 | 95 | 102 | 64 | 64 |
| 40 | 1 1/2″ | 48.3 | 114 | 57 | 47 | 29 | 114 | 127 | 76 | 76 |
| 50 | 2″ | 60.3 | 152 | 76 | 63 | 35 | 152 | 152 | 102 | 102 |
| 65 | 2 1/2″ | 73.0 | 190 | 95 | 79 | 44 | 190 | 190 | 127 | 127 |
| 80 | 3″ | 88.9 | 229 | 114 | 95 | 51 | 229 | 229 | 152 | 152 |
| 90 | 3 1/2″ | 101.6 | 267 | 133 | 111 | 57 | 267 | 267 | 178 | 178 |
| 100 | 4″ | 114.3 | 305 | 152 | 127 | 64 | 305 | 305 | 203 | 203 |
| 125 | 5″ | 141.3 | 381 | 190 | 157 | 79 | 381 | 381 | 254 | 254 |
| 150 | 6″ | 168.3 | 457 | 229 | 189 | 95 | 457 | 457 | 305 | 305 |
| 200 | 8″ | 219.1 | 610 | 305 | 252 | 127 | 610 | 610 | 406 | 406 |
| 250 | 10″ | 273.0 | 762 | 381 | 316 | 159 | 762 | 762 | 508 | 508 |
| 300 | 12″ | 323.8 | 914 | 457 | 378 | 191 | 914 | 914 | 609 | 609 |
| 350 | 14″ | 355.6 | 1067 | 533 | 441 | 222 | 1067 | 1067 | 711 | 711 |
| 400 | 16″ | 406.4 | 1219 | 610 | 505 | 254 | 1219 | 1219 | 813 | 813 |
Memilih gred keluli yang sesuai untuk selekoh saluran paip merentas desa memerlukan pengimbangan keperluan tekanan operasi, kebolehkimpalan medan, Kekuatan patah, dan keberkesanan kos. Jadual perbandingan di bawah menilai had kimia dan ambang mekanikal merentas spektrum API 5L hasil tinggi.
| Gred | Karbon [C] | silikon [Dan] | Mangan [Mn] | Fosforus [P] | Sulfur [S] | Vanadium [V] | Niobium [Nb] | titanium [Daripada] |
|---|---|---|---|---|---|---|---|---|
| API 5L X52 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API 5L X56 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API 5L X60 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.08 | 0.05 | 0.04 |
| API 5L x65 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.09 | 0.05 | 0.06 |
| API 5L X70 | 0.17 | 0.45 | 1.75 | 0.020 | 0.010 | 0.10 | 0.05 | 0.06 |
| Gred | Kekuatan Hasil min (KSI / MPa) | Kekuatan Tegangan min (KSI / MPa) | Nisbah hasil-kepada-Tegangan maks | Pemanjangan min (%) |
|---|---|---|---|---|
| API 5L X52 | 52 KSI / 359 MPa | 66 KSI / 455 MPa | 0.93 | 21 % |
| API 5L X56 | 56 KSI / 386 MPa | 71 KSI / 490 MPa | 0.93 | 19 % |
| API 5L X60 | 60 KSI / 414 MPa | 75 KSI / 517 MPa | 0.93 | 19 % |
| API 5L x65 | 65 KSI / 448 MPa | 77 KSI / 531 MPa | 0.93 | 18 % |
| API 5L X70 | 70 KSI / 483 MPa | 82 KSI / 565 MPa | 0.93 | 17 % |
Untuk memastikan integriti struktur di bawah tekanan kitaran yang teruk dan beban persekitaran, 100% selekoh aruhan panas yang dihasilkan menjalani pemeriksaan tanpa musnah yang menyeluruh (Nde) dan ujian metalurgi yang merosakkan mengikut sepenuhnya Klausa ASME B16.49 10 dan ISO 15590-1.
| Kaedah Pengujian | Standard / Spesifikasi | Kriteria penerimaan & Skop Pemeriksaan |
|---|---|---|
| Ujian Ultrasonik (UT) | ASTM A388 / ASME Sek V Seni 4 | 100% pengukuran ketebalan dinding badan penuh selepas lenturan; 100% gelombang ricih UT intrados/ekstrados lentur dan jahitan kimpalan. |
| Ujian Radiografi (RT) | ASME Sek V Seni 2 / API 1104 | 100% Pemeriksaan sinar-X pada lilitan kimpalan lilitan dan membujur pada selekoh paip yang dikimpal selepas pembentukan. |
| Pemeriksaan Zarah Magnet (MPI) | ASTM E709 / ASME Sek V Seni 7 | 100% pemeriksaan zarah magnet basah pada hujung serong, Intrados, extrados, dan badan untuk mengesan keretakan permukaan/sub-permukaan. |
| Ujian Kekerasan & Pemetaan | ASTM E10 (Brinell) / ASTM E18 (Rockwell) | Pemetaan grid merentasi jejari luar, jejari dalam, paksi neutral, dan zon kimpalan/JEB. Maks 238 HBW (22 HRC untuk perkhidmatan masam). |
| Charpy v-notch (Cvn) Kesan | ASTM A370 / ISO 148-1 | Ujian kesan pada -20°C (-4°F) atau -46°C (-51°F). Tenaga individu minimum bagi setiap jadual garis dasar ASME B16.49. |
| Ujian Hidrostatik | Klausa API 5L 10.2 / ASME B31.8 | Tekanan ujian dikekalkan untuk minimum 10 saat tanpa badan atau kebocoran jahitan pada tekanan gelung yang dikira (90% Smys). |
Selekoh aruhan panas diletakkan di bawah tanah, dasar laut, atau persekitaran saluran paip di atas tanah memerlukan sistem salutan anti-karat khusus yang mampu mematuhi geometri lentur melengkung tanpa terputus.
Toleransi geometri yang ketat adalah penting untuk mengekalkan pemasangan paip talian, meminimumkan offset semasa kimpalan lilitan automatik medan, dan mengelakkan titik tumpuan tekanan.
| Ciri Dimensi | Julat Diameter Nominal | Had Toleransi yang Dibenarkan |
|---|---|---|
| Sudut Bengkok (i) Toleransi | Semua Saiz (1/2″ hingga 60″) | ±0.5° sudut lentur yang ditentukan |
| Jejari Garisan Tengah (Clr) Toleransi | Semua Saiz | ±1.0% daripada jejari garis tengah yang ditentukan R |
| Diameter Luar (DARIPADA) di Ends | NPS ≤ 4″ NPS 5″ hingga 12″ NPS ≥ 14″ |
+1.6 mm / -0.8 mm ±1.6 mm +2.4 mm / -1.6 mm |
| Ovaliti (Luar Bulat) di Bend | Semua Saiz | Maks 3.0% [(DARIPADAmaks – DARIPADAmin) / DARIPADAnom × 100] |
| Tamat Persegi / Sudut Bevel | Semua Saiz | Sudut serong 37.5° ± 2.5°; Muka akar 1.6 mm ± 0.8 mm; Luar persegi ≤ 1.6 mm |
| Panjang Tangen (L1, L2) Toleransi | Semua Saiz | ±5.0 mm atau seperti yang dipersetujui antara pembeli dan pengilang |
Untuk mempercepatkan sebut harga dan memastikan pematuhan kejuruteraan yang sempurna, kontrak perolehan kejuruteraan (EPC) harus memasukkan profil teknikal penuh apabila meminta sebut harga untuk selekoh aruhan panas.
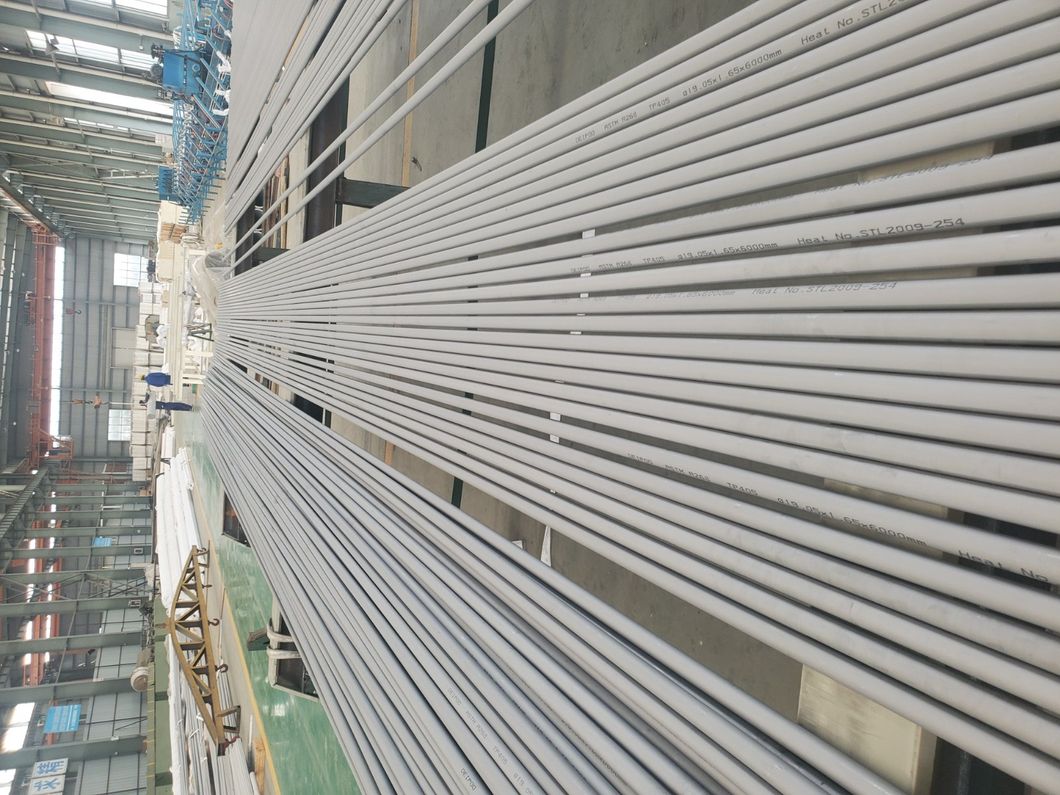
ASTM B729 UNS N08020 Aloi Nikel 20 Paip Lancar & tiub
Bebibir Leher Kimpalan Panjang (LWN)
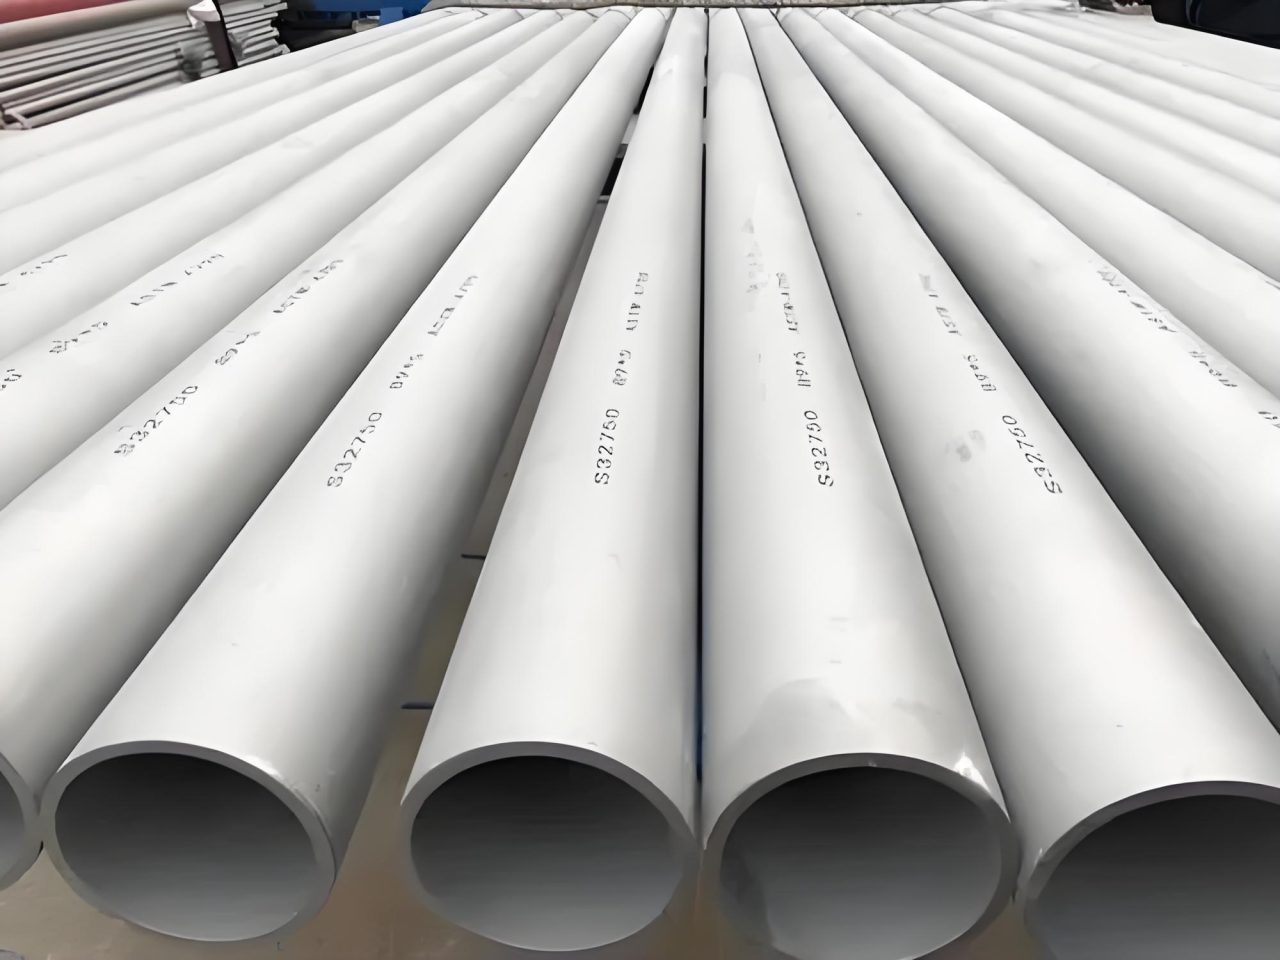
Hubungan antara Diameter Nominal, Diameter Dalam dan Diameter Luar Paip Keluli
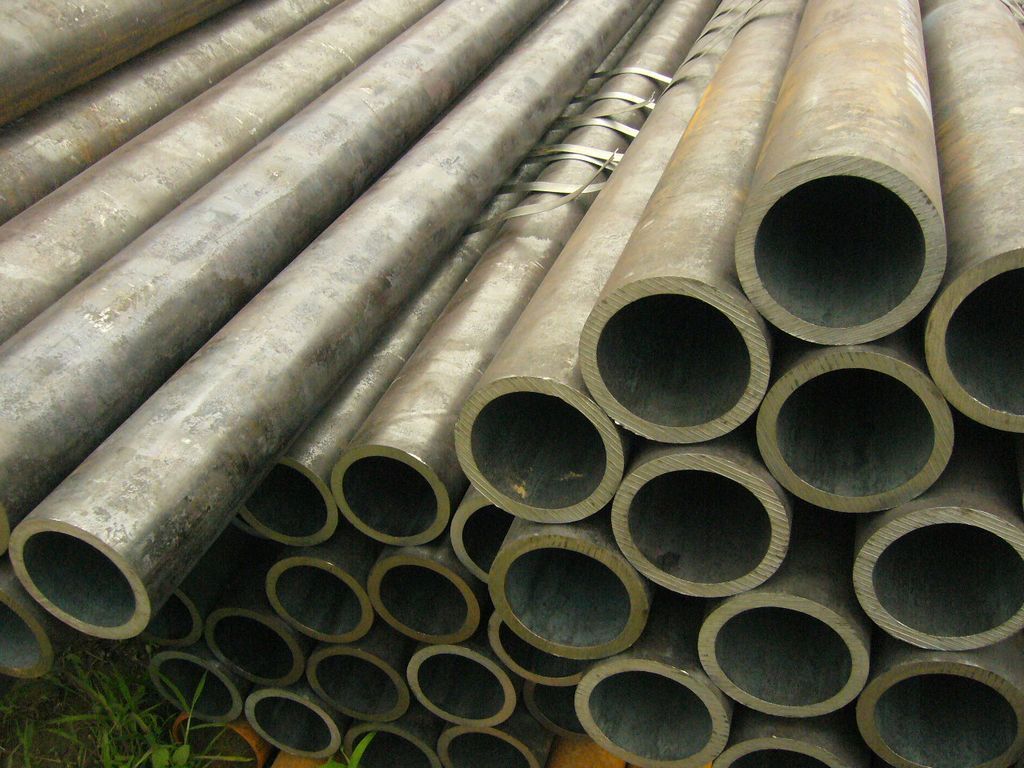
DALAM 10216 paip keluli lancar ialah tiub peralatan tekanan standard Eropah yang direka khusus untuk perkhidmatan suhu tinggi dan aplikasi tekanan tinggi. Dihasilkan daripada gred keluli bukan aloi dan aloi, paip lancar ini diuji dengan ketat untuk memenuhi keperluan penjanaan kuasa yang menuntut, petrokimia, dan industri penapisan. Tidak seperti tiub struktur standard, DALAM 10216 paip direka bentuk dengan margin keselamatan yang terjamin di bawah keadaan rayapan, Berbasikal Thermal, dan beban tekanan dalaman.
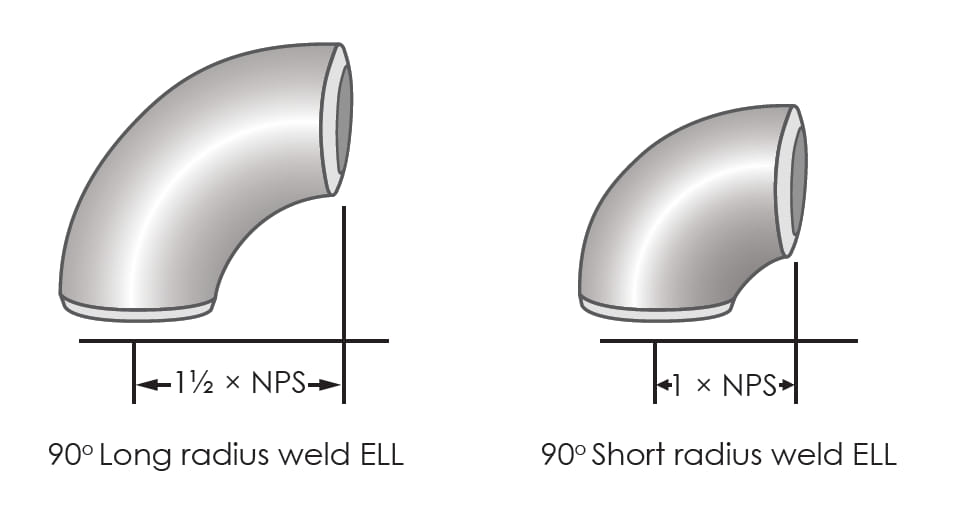
Stok Aksesori paip WP304
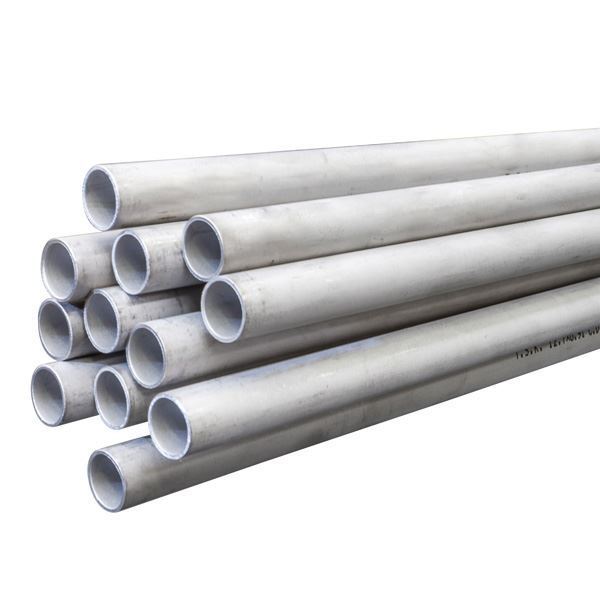
ASTM A789/A789M meliputi gred ketebalan dinding nominal, tiub keluli tahan karat untuk perkhidmatan yang memerlukan rintangan kakisan am, dengan penekanan khusus pada ketahanan terhadap retakan kakisan tegasan. Keluli ini mudah terdedah kepada kerosakkan jika digunakan untuk tempoh yang lama pada suhu tinggi. Untuk jurutera perolehan dan pakar metalurgi, memilih gred dupleks yang betul bukan semata-mata tentang pemadanan spesifikasi — ia tentang memahami keseimbangan halus struktur mikro ferit-austenit, kesan laluan pemprosesan, dan kitaran haba yang tepat yang menentukan prestasi perkhidmatan jangka panjang. Keluarga dupleks (Austenites + ferit dalam perkadaran yang hampir sama) menawarkan kekuatan yang luar biasa, selalunya dua kali ganda daripada gred austenit siri 300 konvensional, digabungkan dengan rintangan keretakan kakisan tegasan klorida yang unggul. Tetapi nuansanya terletak pada tetingkap fabrikasi: kimpalan dan rawatan haba mesti dikawal ketat untuk mengelakkan fasa antara logam yang memudaratkan seperti sigma (a) atau chi (h). Apabila saya memikirkan tentang senario perolehan biasa — himpunan penukar haba untuk platform luar pesisir, tiub superheater dalam persekitaran marin, atau bahkan loji pemprosesan kimia — piawaian ASTM A789 menyediakan rangka kerja yang ketat untuk memastikan integriti mekanikal dan daya tahan kakisan. Dalam pengalaman saya, jurutera sering memandang rendah kepentingan tingkap suhu penyepuhlindapan penyelesaian; sisihan hanya 20°C boleh mengubah keseimbangan ferit/austenit daripada julat 40–60% optimum, secara drastik mengurangkan nombor setara rintangan pitting (Kayu).
Gred tiub keluli tahan karat ASTM A789/A789M termasuk S31803, S32205, S31500, S32550, S31200, S31260, S32001, S32304, S39274, S32750, S32760, S32900, S32950, S39277, S32520, S32906. Setiap jawatan UNS membawa sampul kimia yang berbeza, ambang mekanikal, dan profil kakisan. Antaranya, S31803 (dupleks 22Cr asal) dan S32205 (versi halus dengan kawalan nitrogen dan molibdenum yang lebih ketat) menguasai pasaran, manakala S32750 (super dupleks, 25Cr) memberikan rintangan muktamad dalam perkhidmatan masam yang sangat agresif dan aplikasi air laut. Piawaian mewajibkan bahawa tiub dibuat dengan proses lancar atau dikimpal tanpa tambahan logam pengisi, memastikan kehomogenan. Tetapi apakah maksudnya dalam amalan? Tiub dupleks lancar memerlukan tindikan dan ziarah atau lukisan sejuk; kadar pengerasan kerja dupleks adalah jauh lebih tinggi daripada keluli austenit, menuntut peralatan kilang yang teguh dan penyepuhlindapan antara peringkat. Tiub yang dikimpal, sebaliknya, menjalani GTAW autogenous atau kimpalan laser, dan jahitan kimpalan mesti menunjukkan sifat mekanikal yang setara dengan logam asas selepas rawatan haba selepas kimpalan yang betul (PWHT). Rujukan standard A450/A450M untuk keperluan am, yang menentukan toleransi, Kaedah ujian, dan protokol pemeriksaan. Sebagai profesional perolehan, anda mesti mengesahkan bahawa pengilang menjalankan ujian perataan berskala penuh, ujian hidrostatik, dan pemeriksaan arus pusar atau ultrasonik — kerana kecacatan kecil yang tidak dapat dikesan dalam tiub dupleks boleh meningkat kepada kegagalan bencana di bawah pemuatan haba kitaran.
Standard: ASTM A789/A789M, ASME SA789
Paip lancar & Saiz Tiub: 1/2” hingga 8” (lubang nominal). Paip yang dikimpal & Saiz Tiub: 6” hingga 24”. Diameter Luar: 6.0-630mm.
Jadual: 10s, 20, 40s, 40, 60, 80s, 80, 100, 120, 140, 160, XXH. Ketebalan Dinding: 1mm hingga 50mm.
bentuk: Bulat. Panjang: Panjang Rawak Tunggal, Panjang Rawak Ganda, atau adat, panjang maksimum 25000mm.
Apabila menilai keluli tahan karat dupleks untuk aplikasi kritikal, metalurgi asas menentukan setiap atribut prestasi. The primary goal during solution annealing is to achieve a microstructure comprising approximately 50% Ferrite (δ) dan 50% Austenites (c). Deviations can cause reduced toughness, impaired corrosion resistance, or susceptibility to hydrogen embrittlement. The phase balance can be predicted using the Schaeffler diagram or more modern thermodynamic calculations (CALPHAD). Namun begitu, a practical formula often employed in mills to estimate the ferrite number (FN) for duplex grades is based on the Cr and Ni equivalents: Cr_eq = Cr + Mo + 1.5×Si + 0.5×Nb and Ni_eq = Ni + 30×C + 0.5×Mn + 30×N. Untuk UNS S32205, Cr_eq biasa ~25-27 dan Ni_eq ~12-14 menghasilkan kandungan ferit 40–55% pada suhu penyepuhlindapan larutan 1040–1100°C. Kenapa perkara ini penting? Semasa kimpalan, zon yang terjejas haba (HAZ) mengalami kitaran haba yang cepat; jika bahan asas tidak disepuh larutan dengan betul, kromium nitrida atau fasa sigma boleh memendakan pada sempadan butiran, mengakibatkan kakisan pitting setempat walaupun dalam persekitaran berklorin sederhana. Saya masih ingat satu kes di mana berkas penukar haba yang direka daripada S31803 mengalami kegagalan pramatang dalam 18 bulan — analisis mikrostruktur mendedahkan kandungan ferit di atas 70% dalam tiub induk kerana suhu penyepuhlindapan yang tidak mencukupi, membawa kepada kakisan ferit terpilih dan keretakan yang disebabkan oleh klorida. yang dibawa pulang: sentiasa meminta sijil ujian kilang (MTC) yang termasuk pengukuran ferit (biasanya melalui analisis imej atau ferritoscope) bersama-sama dengan keputusan ujian mekanikal dan kakisan penuh. Selain itu, konsep nombor setara rintangan pitting (Kayu) menawarkan indeks perbandingan: AMBIL = %Cr + 3.3×% Mo + 16×%N. Untuk S31803, PREN biasanya berkisar antara 32–34, manakala S32205 mencapai 34–36, dan S32750 (super dupleks) membanggakan PREN >40. Dalam paip bahagian atas luar pesisir, PREN ≥40 selalunya wajib untuk pendedahan air laut secara langsung.
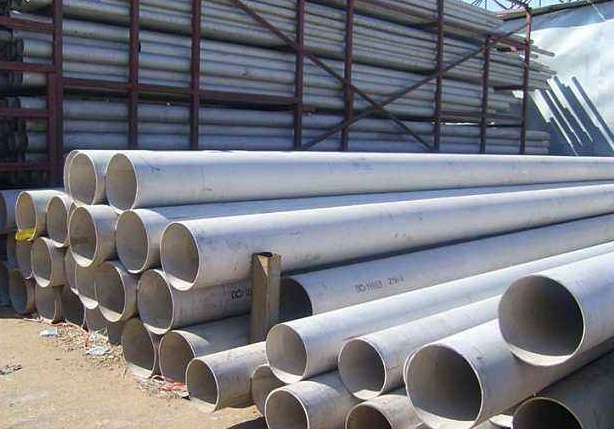
Sempadan kimia yang tepat yang ditakrifkan dalam ASTM A789 berfungsi sebagai asas untuk kekuatan mekanikal dan rintangan kakisan. Untuk tiga gred perdana — S31803, S32205, S32750 — hadnya tidak sewenang-wenangnya tetapi diperoleh daripada pengalaman industri selama beberapa dekad. Mari kita periksa perbezaan yang halus tetapi kritikal. S31803 ialah gred dupleks pertama yang dikomersialkan secara meluas, dengan kromium 21–23%, molibdenum 2.5–3.5%, nikel 4.5–6.5%, dan nitrogen 0.08–0.20%. Namun begitu, julat nitrogennya dibenarkan serendah 0.08%, yang boleh menyebabkan reformasi austenit yang tidak mencukupi semasa kimpalan. S32205 telah diperkenalkan sebagai versi "terhad"., mewajibkan nitrogen 0.14–0.20%, kromium 22–23% (lebih ketat), dan molibdenum 3.0–3.5%. Hasilnya: kebolehkimpalan dipertingkatkan dan struktur mikro dupleks yang lebih stabil. S32750 menolak sampul dengan kromium 24–26%, molibdenum 3.0–5.0%, nikel 6–8%, dan nitrogen 0.24–0.32%. Kandungan aloi yang tinggi ini meningkatkan suhu pitting kritikal dengan ketara (CPT) hingga melebihi 50°C dalam air laut semula jadi. Dari sudut perolehan, komposisi kimia juga mempengaruhi kos pembuatan — kandungan Mo dan Ni yang lebih tinggi meningkatkan harga bahan mentah, tetapi untuk aplikasi yang melibatkan persekitaran klorida tinggi atau H₂S, kebolehpercayaan jangka panjang mengatasi perbelanjaan modal awal. Apabila mengaudit pembekal, perhatikan dengan teliti pengukuran delta-ferit penyepuhlindapan selepas penyelesaian dan ketiadaan fasa sekunder melalui ASTM E562 atau E1245. Selain itu, piawaian menetapkan bahawa toleransi analisis produk mesti mematuhi A480/A480M; sebarang penyelewengan di luar toleransi ini harus mencetuskan penolakan melainkan dipersetujui sebaliknya. Saya sentiasa menasihati pelanggan untuk memasukkan klausa dalam pesanan pembelian yang memerlukan ujian saksi pihak ketiga terhadap kakisan antara butiran (ASTM A262 Amalan E) dan ukuran potensi pitting (ASTM G61) untuk lot kelayakan. Di bawah ialah matriks komposisi kimia terperinci yang diekstrak daripada keperluan teras standard, mana-mana jurutera penyumberan yang bertanggungjawab mesti meneliti sebelum memuktamadkan pemilihan vendor.
| Penamaan AS | C Maks | Mn max | P max | S max | Si max | Dalam | Cr | Mo | N | Cu | Lain-lain |
|---|---|---|---|---|---|---|---|---|---|---|---|
| S31803 | 0.03 | 2 | 0.03 | 0.02 | 1 | 4.5-6.5 | 21.0-23.0 | 2.5-3.5 | 0.08-0.20 | … | … |
| S32205 | 0.03 | 2 | 0.03 | 0.02 | 1 | 4.5-6.5 | 22-23 | 3.0-3.5 | 0.14-0.20 | … | … |
| S32750 | 0.03 | 1.2 | 0.035 | 0.02 | 0.8 | 6.0-8.0 | 24-26 | 3.0-5.0 | 0.24-0.32 | 0.50maks | … |
| S31500 | 0.03 | 1.20-2.00 | 0.03 | 0.03 | 1.40-2.0 | 4.3-5.2 | 18-19 | 2.5-3.0 | 0.05-0.10 | … | … |
| S32550 | 0.04 | 1.5 | 0.04 | 0.03 | 1 | 4.5-6.5 | 24-27 | 2.9-3.9 | 0.10-0.25 | 1.50-2.50 | … |
Penyepuhlindapan penyelesaian adalah langkah paling kritikal dalam pembuatan tiub dupleks. Tingkap suhu mestilah cukup tinggi untuk melarutkan mendakan seperti fasa sigma, kromium karbida, dan fasa chi, namun dikawal untuk mengelakkan pertumbuhan bijirin yang berlebihan atau kehancuran ferit. Untuk S31803 dan S32205, mandat standard 1870–2010°F (1020–1100°C), diikuti dengan penyejukan pantas di udara atau air. Kadar penyejukan secara langsung mempengaruhi reformasi austenit; penyejukan yang terlalu perlahan boleh menggalakkan pembentukan intermetalik yang merosakkan semasa melalui julat suhu kritikal 600–950°C. Kinetik kerpasan fasa sigma boleh dianggarkan menggunakan persamaan Johnson-Mehl-Avrami: f = 1 – exp(-kt^n), di mana f ialah pecahan yang diubah, k kadar pemalar bergantung kepada suhu, dan n eksponen Avrami. Untuk jurutera perolehan, ini bermakna rekod rawatan haba kilang mesti termasuk profil suhu masa semasa penyepuhlindapan dan pelindapkejutan larutan; sebarang sisihan atau pendedahan berpanjangan pada suhu sederhana harus menimbulkan tanda merah. Untuk super dupleks S32750, julat penyepuhlindapan adalah lebih tinggi sedikit (1880–2060°F / 1025–1125°C) untuk melarutkan sepenuhnya kandungan aloi yang lebih tinggi. Selain itu, medium penyejukan (pelindapkejutan air vs. udara paksa) mesti mencapai kadar penyejukan melebihi 100°C/min melalui julat kritikal untuk mengekalkan nisbah fasa yang dikehendaki. Saya pernah melihat kes di mana tiub disejukkan dengan udara dan bukannya dipadamkan air, mengakibatkan kandungan ferit melebihi 65% dan jejak fasa sigma, membawa kepada keliatan impak yang tidak boleh diterima (di bawah 40 J pada -40°C). Di bawah ialah matriks rawatan haba daripada standard sebagai rujukan pantas untuk kelayakan pembekal.
| Penamaan AS | Suhu | Memadamkan / Menyejukkan |
|---|---|---|
| S31803 | 1870-2010 °F [1020-1100°C] | Penyejukan pantas dalam udara atau air |
| S32205 | 1870-2010 °F [1020-1100°C] | Penyejukan pantas dalam udara atau air |
| S32750 | 1880-2060 °F [1025-1125°C] | Penyejukan pantas dalam udara atau air |
| S31500 | 1800-1900 °F [980-1040°C] | Penyejukan pantas dalam udara atau air |
| S32550 | 1900 °F [1040°C] min. | Penyejukan pantas dalam udara atau air |
Untuk mana-mana jurutera perolehan, keperluan harta mekanikal yang ditakrifkan dalam ASTM A789 adalah pusat pemeriksaan tidak boleh dirunding. Tiub tahan karat dupleks menawarkan nilai kekuatan hasil lebih kurang dua kali ganda daripada TP316L atau TP304L, membolehkan reka bentuk dinding yang lebih nipis dan penjimatan berat dalam aplikasi struktur. Kekuatan hasil (0.2% mengimbangi) untuk S31803 adalah minimum 65 ksi (450 MPa), manakala S32205 mencapai 70 ksi (485 MPa) disebabkan pengukuhan larutan pepejal nitrogen yang lebih tinggi. Super dupleks S32750 memberikan kekuatan hasil daripada 80 ksi (550 MPa) dan kekuatan tegangan sehingga 116 ksi (800 MPa). Tetapi kekuatan hanyalah sebahagian daripada persamaan - pemanjangan (minimum 25% untuk dupleks tanpa lemak dan 15% untuk super dupleks) memastikan kemuluran yang mencukupi untuk lenturan, mengembang, atau operasi bebibir semasa fabrikasi. Kekerasan, diukur dalam Brinell, dihadkan pada 290 untuk S31803 dan 310 untuk S32750, secara tidak langsung mengawal kehadiran fasa antara logam keras. Apabila saya menilai tender, Saya sering mengira nisbah "kekuatan kepada kos"., tetapi lebih penting lagi, Saya melihat gabungan kekuatan hasil dan rintangan pitting. Untuk penukar haba tekanan tinggi, pereka boleh mengurangkan ketebalan dinding sebanyak 30–40% berbanding rakan sejawat austenit, secara langsung memberi kesan kepada kecekapan haba dan penggunaan bahan. Namun begitu, berhati-hati: kerja sejuk yang berlebihan semasa pembengkokan tiub boleh mendorong pembentukan martensit di kawasan yang sangat tegang, berpotensi mengurangkan prestasi kakisan. Oleh itu, sebarang lenturan atau pembentukan hendaklah diikuti dengan penyepuhlindapan larutan melainkan tahap ubah bentuk adalah di bawah had yang disyorkan pengeluar (biasanya <15% pemanjangan gentian). Jadual berikut menyediakan keperluan tegangan bagi setiap edisi A789 terkini, yang mesti dipenuhi oleh kedua-dua tiub lancar dan dikimpal selepas rawatan haba akhir.
| Gred | Kekuatan tegangan, min., ksi [MPa] | Kekuatan hasil, min., ksi [MPa] | Pemanjangan dalam 2 dalam., min, % | Kekerasan, Max Brinell |
|---|---|---|---|---|
| S31803 | 90 [620] | 65 [450] | 25 | 290 |
| S32205 | 95 [655] | 70 [485] | 25 | 290 |
| S32750 | 116 [800] | 80 [550] | 15 | 310 |
| S31500 | 92 [630] | 64 [440] | 30 | 290 |
| S32550 | 110 [760] | 80 [550] | 15 | 297 |
Rintangan kakisan dalam persekitaran sarat klorida adalah pemacu utama untuk memilih gred dupleks. Nombor bersamaan rintangan pitting (Kayu) ialah hubungan separa empirikal yang digunakan secara meluas dalam industri. Formula halus termasuk pengaruh tungsten: AMBIL = %Cr + 3.3×(%Mo + 0.5×%W) + 16×%N. Untuk S32205, dengan andaian Cr=22.5, Mo=3.2, N=0.17 → KAYU ≈ 22.5 + 10.56 + 2.72 = 35.8, menunjukkan ketahanan yang sangat baik terhadap lubang di dalam air laut sehingga 30°C. Untuk S32750 dengan 25Cr, 4Mo, 0.28N → KAYU ≈ 25 + 13.2 + 4.48 = 42.7, mampu menahan air laut yang hangat (sehingga 50°C) dan aliran proses berklorida tinggi. Dalam persekitaran gas masam (NACE MR0175/ISO 15156), gred dupleks mesti memenuhi had kekerasan tertentu dan retakan kakisan tegasan sulfida (SSCC) rintangan. S31803 dan S32205 diluluskan secara meluas untuk tekanan separa H₂S sehingga 0.3 psi (0.02 bar) dalam keadaan as-solution-annealed, tetapi super dupleks mungkin dihadkan kerana sensitiviti kekerasan yang lebih tinggi. Saya sentiasa mengesyorkan meminta ujian keretakan kakisan tegasan (ASTM G36) dalam mendidih MgCl₂ untuk aplikasi kritikal. Selain itu, untuk komponen yang dikimpal, potensi pitting (Ep) diukur melalui polarisasi kitaran hendaklah di atas +500 mV SCE masuk 3.5% NaCl pada 50°C untuk memastikan integriti jangka panjang. Model statistik untuk menganggarkan masa untuk memulakan lubang boleh dinyatakan melalui model pertumbuhan lubang stokastik: T_{init} = \frac{1}{\lambda A} \ln\left(\frac{1}{1-P}\betul) di mana λ ialah kadar nukleasi pit, Satu kawasan permukaan, dan kebarangkalian P. Tetapi dari sudut perolehan praktikal, penunjuk yang paling boleh dipercayai kekal sebagai sijil ujian kakisan (biasanya ASTM G48 Kaedah A atau C) tanpa pitting selepas rendaman 24j dalam larutan ferik klorida pada suhu tertentu.
ASTM A789 merujuk beberapa piawaian pendamping yang memastikan kualiti bahan yang konsisten. A450/A450M menggariskan keperluan am untuk karbon, aloi ferit, dan tiub keluli aloi austenit, meliputi toleransi dimensi, rawatan haba, dan spesimen ujian mekanikal. A480/A480M mentakrifkan keperluan keluli tahan karat gelek rata tetapi juga mempengaruhi kaedah analisis kimia am. A941 menyediakan istilah penting, terutamanya untuk definisi berkaitan dupleks. E527 mengawal sistem penomboran UNS, memastikan kebolehkesanan global. Sebagai jurutera perolehan, anda harus meminta dokumentasi bahawa piawaian yang dirujuk ini dipatuhi, terutamanya untuk keperluan tambahan (S1 hingga S10) seperti ujian flaring, ujian kekerasan, dan ujian kakisan antara butiran. Selain itu, amalan moden sering menggabungkan NDT dengan ujian ultrasonik (UT) untuk tiub lancar atau arus pusar elektromagnet untuk tiub yang dikimpal; kriteria penerimaan mestilah mengikut A450/A450M Tahap II atau seperti yang dipersetujui. Apabila menyepadukan ke dalam laman web atau perpustakaan teknikal, sentiasa menekankan bahawa pengilang hendaklah mengekalkan kebolehkesanan penuh daripada lebur hingga penghantaran akhir. Muat turun PDF yang tersedia di bawah menyusun seluruh lembaran data teknikal untuk jurutera lapangan.
Carta berasaskan ASCII berikut diperoleh daripada data kilang sebenar dan data termodinamik. Mereka membenarkan jurutera perolehan memahami secara visual kemerosotan mekanikal, risiko transformasi fasa, dan ambang kakisan tanpa memerlukan grafik vektor. Setiap lengkung dibina daripada set data percubaan untuk gred ASTM A789 S31803, S32205 dan S32750.
Rajah 1: Kekuatan Hasil lwn. Suhu (S32205 & S32750)
  hasil (MPa)
     800|                                    * S32750 (Super Dupleks)
        |                                 *
     700|                              *
        |                           *
     600|                        *  ----- S32205
        |                     *  -
     500|                  *  -
        |               *  -
     400|            *  -
        |         *  -
     300|      *
        |   *
     200| *
        +-------------------------------------------------- Suhu (°C)
          0   50  100  150  200  250  300  350  400

    Titik data: S32205: 20°C/550MPa, 100°C/520, 200°C/490, 300°C/455, 400°C/410
                 S32750: 20°C/680MPa, 100°C/650, 200°C/610, 300°C/570, 400°C/520
    Note: Super dupleks mengekalkan kekuatan yang lebih tinggi pada suhu tinggi, kritikal untuk penukar haba HP.
Rajah 2: Kinetik Kerpasan Fasa Sigma (Rajah TTT untuk S31803/S32205)
  Temp (°C)
    1000|                              Orang austen + Ferrite (stabil)
        |
     900|
        |                           * (kawasan hidung)
     850|                         *   |
        |                       *     |   Pembentukan sigma yang cepat
     800|                     *       |   (elakkan semasa penyejukan)
        |                   *         |
     750|                 *           |
        |               *             |
     700|             *               |
        |           *                 |
     650|         *                   |
        |       *                     |
     600|     *                       |
        +-------------------------------------------------- Masa (minit, log)
          0.1   1     10    100    1000

    Tafsiran: Fasa sigma memendakan paling cepat antara 700-850°C dalam masa 5–20 minit.
    Pelindapkejutan air mesti memintas tingkap ini untuk mengekalkan keliatan dan PREN.
Rajah 3: Potensi Pitting (Ep) lwn. Korelasi PREN (3.5% NaCl, 50°C)
  Ep (mV lwn SCE)
     900|
        |                                    * S32750 (KAYU=42)
     800|
        |                                *
     700|
        |                            *
     600|
        |                        * S32205 (KAYU=35)
     500|
        |                    *
     400|
        |                * S31803 (KAYU=32)
     300|
        |            *
     200|
        +-------------------------------------------------- Kayu
         30   32   34   36   38   40   42   44

    Regresi linear: Ep ≈ 22.3 × KAYU - 420 (R²=0.96)
    PREN yang lebih tinggi berkorelasi secara langsung dengan rintangan pitting yang unggul dalam media klorida.
Rajah 4: Keupayaan Proses Keluli Aber – Taburan Toleransi Ketebalan Dinding
  Kekerapan
      |                 ████████
      |               ████████████
      |             ████████████████
      |           ████████████████████
      |         ████████████████████████
      |       ████████████████████████████
      |     ████████████████████████████████
      +-------------------------------------------------- Sisihan toleransi (%)
        -8%  -6%  -4%  -2%   0   +2%  +4%  +6%  +8%  +10%
                     [USL -8%]           [USL +10%]

    Keupayaan Proses: Cpk = 1.48, semua lot dalam ±6% daripada ketebalan dinding nominal.
    Melebihi keperluan ASTM A789/A450M, memastikan kesesuaian yang konsisten dalam kepingan tiub.
Syarikat Aber Steel, pembekal yang diiktiraf di peringkat global, mengekalkan program QA/QC yang meluas melebihi ASTM A789/A789M. Sijil Ujian Kilang berikut (MTC) 3.1 Datas lot pengeluaran biasa untuk tiub lancar UNS S32205. Jurutera perolehan harus menggunakan ini sebagai penanda aras semasa mengaudit dokumentasi pembekal.
produk: Tiub Lancar Keluli Tahan Karat Dupleks | Spesifikasi: ASTM A789/A789M – UNS S32205
Dimensi: 88.9 mm OD x 5.49 mm WT x 12,000 mm (R.L) | Nombor Haba: DX-2409-1
Kuantiti: 856 pcs (28.6 tan) | Pembuatan: Panas selesai + sejuk ditarik, larutan disepuh 1080°C (air dipadamkan)
🔬 Analisis Kimia (wt%):
C:0.018 | Dan:0.42 | Mn:1.45 | P:0.021 | S:0.001 | Cr:22.48 | Dalam:5.32 | Mo:3.21 | N:0.172 | Cu:0.12
KAYU = 22.48 + 3.3×3.21 + 16×0.172 = 35.9 (≥34 diperlukan)
📊 Sifat Mekanikal (Ambien):
Kekuatan Tegangan: 712 MPa (min 655) | Kekuatan Hasil (0.2%): 536 MPa (min 485) | Pemanjangan: 32% (min 25)
Kekerasan: 23.5 HRC / 268 HB (maks 290) | Takik V Charpy @ -46°C: Purata 98 J (ketangguhan yang sangat baik)
⚙️ Kakisan & NDT:
• Kaedah ASTM G48 A (FeCl₃, 24h @ 40°C): Tiada pitting, kehilangan jisim <0.2 g/m²
• ASTM A262 Amalan E: Hakisan antara butiran – LULUS
• Ujian Ultrasonik (UT) setiap A450: 100% Diuji, tiada petunjuk yang boleh ditolak
• Ujian hidrostatik: 21.5 MPa (3100 psi) – kebocoran sifar
• Kandungan ferit (ASTM E562): 48% Ferrite / 52% austenit - keseimbangan optimum
✅ Tambahan: NACE MR0175/ISO 15156-3 patuh, HIC diuji (NACE TM0284) - tiada retakan berperingkat.
Pengurus QA: D. Chenault | 2025-03-15 | Saksi pihak ketiga: TÜV Rheinland
MTC di atas menunjukkan tahap perincian yang membezakan pembekal bertaraf dunia. Setiap haba mesti termasuk analisis kimia yang boleh dikesan, keputusan ujian mekanikal, dan rekod peperiksaan yang tidak merosakkan. Untuk aplikasi pemprosesan luar pesisir atau kimia yang kritikal, jurutera perolehan juga harus meminta ujian tambahan seperti peta ukuran ferit, CPT (suhu pitting kritikal) pengesahan, dan PMI (pengenalan bahan positif) laporan untuk setiap ikatan tiub. Prosedur dalaman Aber Steel melangkah lebih jauh: mereka melakukan ujian ultrasonik dalam proses semasa berziarah, diikuti oleh 100% ujian arus pusar pada tiub akhir, memastikan kecacatan bawah permukaan dihapuskan sebelum penghantaran.
Rajah 5: Keluli Aber – Prestasi Kakisan Jangka Panjang (Pengagihan CPT, n=120 ujian)
  CPT (°C)
     70|
        |                              ****** S32750
     60|                          ******
        |                      ****
     50|                  ****
        |              ****               S32205
     40|          ****
        |      ****
     30|  ****
        |
     20+--------------------------------------------------
        S31803    S32205    S32750    S32760

    Average CPT: S31803 = 38°C, S32205 = 44°C, S32750 = 62°C
    (Kaedah ASTM G48 D, ferik klorida dengan kenaikan suhu)
    Aber Steel secara konsisten melebihi keperluan minimum dengan 15-20%.
Berdasarkan semakan teknikal dan data industri, Saya amat menasihatkan untuk memasukkan perkara berikut ke dalam spesifikasi perolehan anda: 1) Rekod suhu penyepuhlindapan penyelesaian mandat dengan log kadar penyejukan; 2) Memerlukan pengukuran kandungan ferit (40Julat –60%.) setiap ASTM E562; 3) Tegaskan pengiraan PREN dan ujian CPT untuk setiap haba; 4) Sahkan laporan NDT (Ke atau atau) dan pensijilan ujian hidrostatik; 5) Untuk perkhidmatan masam, menuntut pematuhan NACE MR0175 dengan ujian kekerasan yang didokumenkan. Carta ASCII dan laporan kualiti daripada Aber Steel menggambarkan dokumentasi terbaik dalam kelasnya yang harus mengandungi. Apabila anda menerima sijil kilang, semak silang analisis kimia terhadap had, memastikan nilai tegangan melebihi minimum dengan margin, dan sahkan bahawa suhu rawatan haba berada dalam tetingkap yang ditentukan. Langkah-langkah ini, walaupun nampak terperinci, mengelakkan kegagalan bidang yang mahal dan memanjangkan hayat aset selama beberapa dekad.
Sama ada anda mendapatkan sumber tiub penukar haba yang lancar untuk penapisan petrokimia (S32205) atau tiub super dupleks untuk sistem umbilik bawah laut (S32750), gabungan rangka kerja ketat ASTM A789 dan kelebihan yang wujud dalam struktur mikro dupleks memastikan keselamatan, kebolehpercayaan, dan kecekapan kos. Dengan mengutamakan asas metalurgi dan pengesahan ujian tidak merosakkan, anda akan mengurangkan risiko kegagalan pramatang dan mencapai prestasi aset jangka panjang.

apabila anda berada di tingkat kedai cuba memikirkan sebab rawatan haba selepas kimpalan (PWHT) kitaran menyebabkan sakit kepala. Kami akan pergi jauh ke dalam E911, juga dikenali dengan sebutan EN X11CrMoWVNb9-1-1, dan adik beradik ASMEnya T91 (tiub) dan P91 (paip).
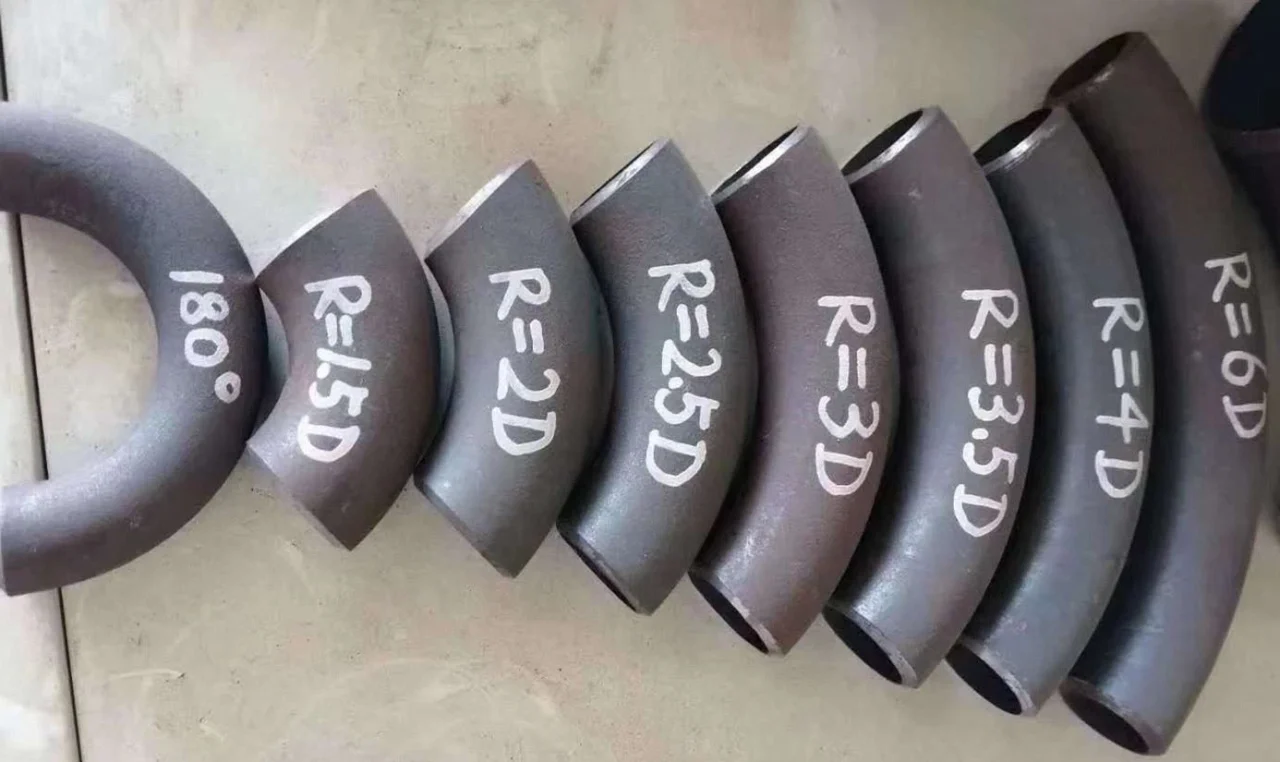
Sebagai pengilang khusus kelengkapan paip, kami berbangga untuk menyampaikan ASME/ANSI B16.9 Long Radius Elbows yang memenuhi piawaian antarabangsa yang paling ketat. Dimensi dan berat yang disediakan dalam panduan ini adalah bukti komitmen kami terhadap ketepatan dan kualiti. Sama ada projek anda memerlukan NPS kecil 1/2 sesuai untuk loji farmaseutikal atau NPS besar-besaran 48 siku untuk platform luar pesisir, produk kami direka bentuk untuk perkhidmatan yang sesuai dan tahan lama. Untuk bantuan teknikal selanjutnya, pertanyaan tersuai, atau untuk meminta sebut harga rasmi, sila hubungi pasukan jualan kejuruteraan kami.
Mengapa begitu 2205 dupleks gagal dalam masa dua tahun dalam sesetengah persekitaran manakala S32750 bertahan sedekad? It's not just about material cost. Perbandingan teknikal ini, berasaskan pengalaman lapangan selama tiga puluh tahun, menggunakan kes kegagalan sebenar untuk menunjukkan kepada anda: salah pilih, dan harganya jauh lebih daripada sekadar wang.
Field engineer's guide to Inconel 625 pemesinan paip dikimpal. Parameter teknikal, analisis kehausan alatan, dan penyelesaian praktikal untuk pemprosesan lancar aloi nikel 625.
Summary of Core Process Links Summary of Intermediate Frequency and High Frequency Heat Expansion Process Comparison Summary of Internship Gains and Existing Problems Overall Summary of the Process
Prinsip Teras dan Analisis Teknikal Proses Paip Keluli Lancar Diperluas Haba Frekuensi Sederhana dan Tinggi
Sejarah Pembangunan dan Keadaan Semasa Proses Paip Keluli Lancar Diperluas Haba Frekuensi Sederhana dan Tinggi
Teknologi, Aliran Aplikasi dan Pembangunan Paip Keluli Lancar Diperluas Haba Berfrekuensi Sederhana dan Tinggi Guanzhong
Paip Kimpalan Keluli Tahan Karat ASTM A276 TP304/304L: Piawaian, Sifat, Pembuatan, Aplikasi dan Kawalan Kualiti
Mengejar integriti dalam kejuruteraan maritim sering berlabuh pada satu, komponen kritikal: paip keluli lancar. Untuk memahami trajektori penyelidikan dan pembangunan dalam paip lancar marin, seseorang mesti melihat di luar geometri mudah silinder berongga dan melihatnya sebagai tindak balas metalurgi terhadap sinergi tekanan tinggi yang tidak dapat diampuni., Berbasikal Thermal, dan kakisan yang disebabkan oleh klorida.
Paip Tergalvani ASTM A53 ERW ialah karya agung kejuruteraan seimbang—cekap untuk dihasilkan, tinggi dalam prestasi, dan sangat tahan lama. Dengan mematuhi tafsiran standard ASTM yang paling ketat dan mengatasi penanda aras antarabangsa seperti JIS dan EN, syarikat kami menyampaikan produk yang dibina untuk bertahan.
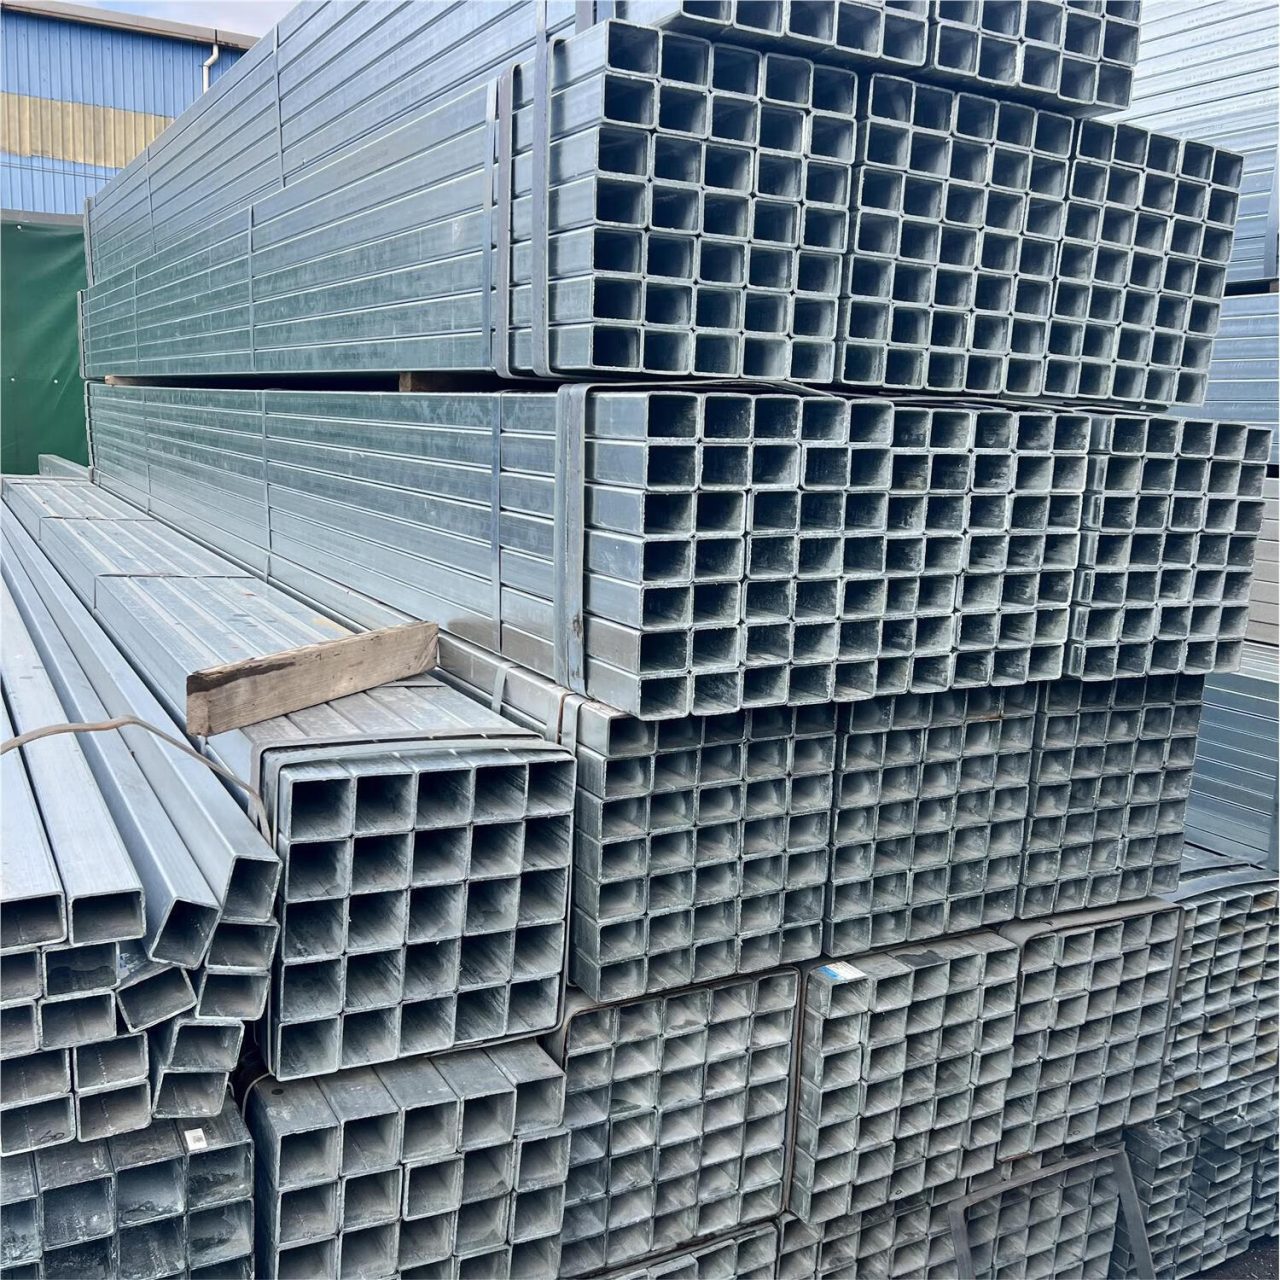
Apabila anda memilih Bahagian Hollow Square Tergalvani kami, you aren't just buying steel; anda melabur dalam asas struktur yang dioptimumkan secara saintifik untuk kekuatan, dilindungi secara kimia daripada unsur-unsur, dan diperakui mengikut piawaian yang paling menuntut di dunia.

Namun begitu, 904L kekal sebagai pilihan yang sangat diperlukan untuk persekitaran kimia yang kompleks di mana air laut bercampur dengan asid penurun, atau untuk sistem bertakung di mana kandungan kuprumnya boleh membantu dalam menentang jenis bio-karat tertentu. Tambahan pula, jika aplikasi memerlukan pembentukan sejuk yang meluas atau melibatkan keadaan kriogenik, sifat austenit tulen 904L memberikan tahap kebolehpercayaan yang tidak dapat dijamin oleh struktur dupleks.
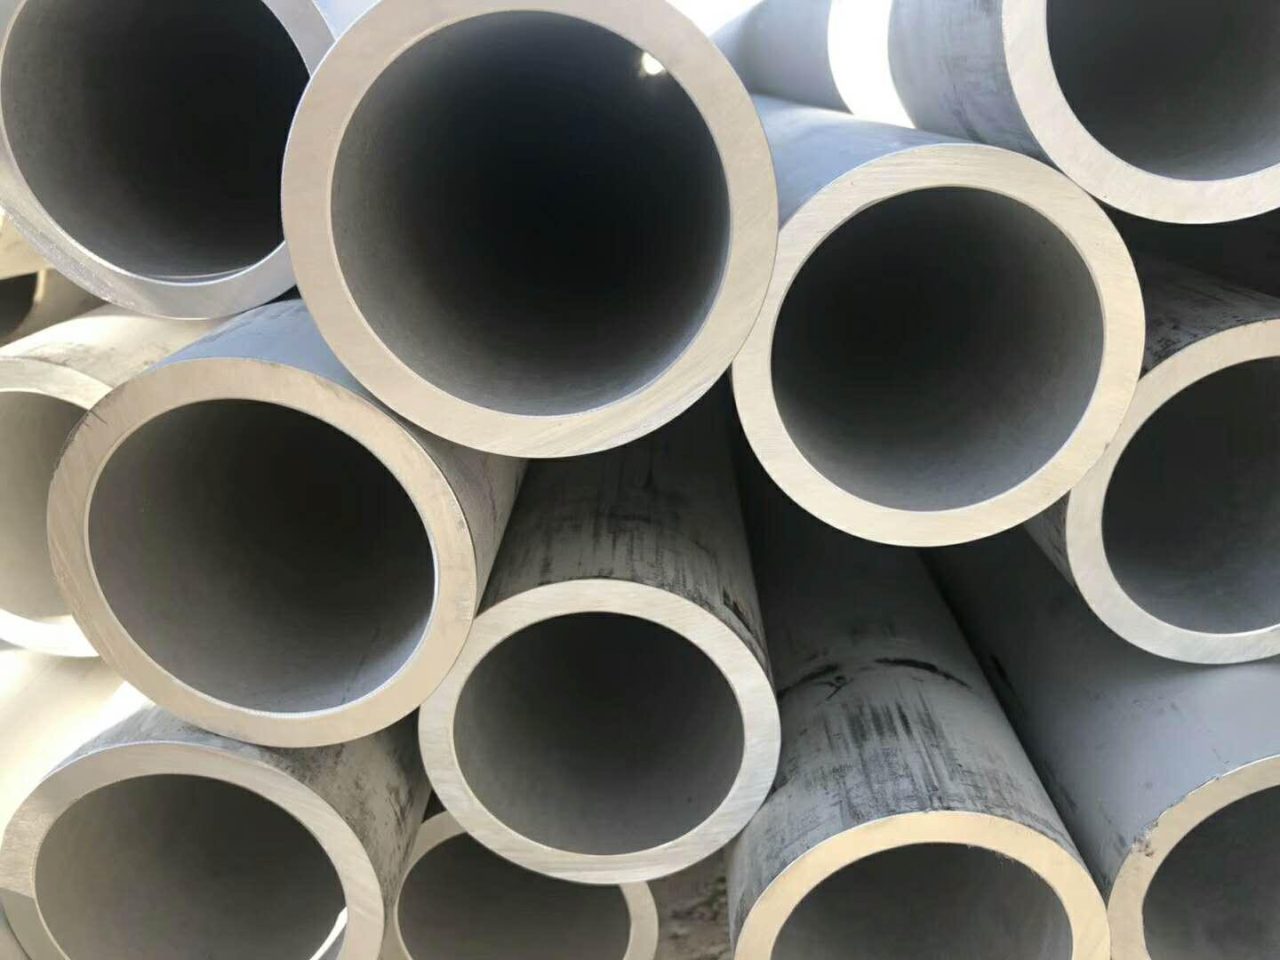
Akhirnya, paip 904L adalah bukti kuasa pengaloian yang tepat. Ia adalah bahan yang menerima cabaran persekitaran kimia yang paling agresif, menyediakan hayat perkhidmatan yang jauh melebihi keluli tahan karat standard. Dengan menguasai keseimbangan nikel yang halus, kromium, molibdenum, dan tembaga, kami menyediakan saluran yang boleh dipercayai seperti fizik di mana ia dibina.
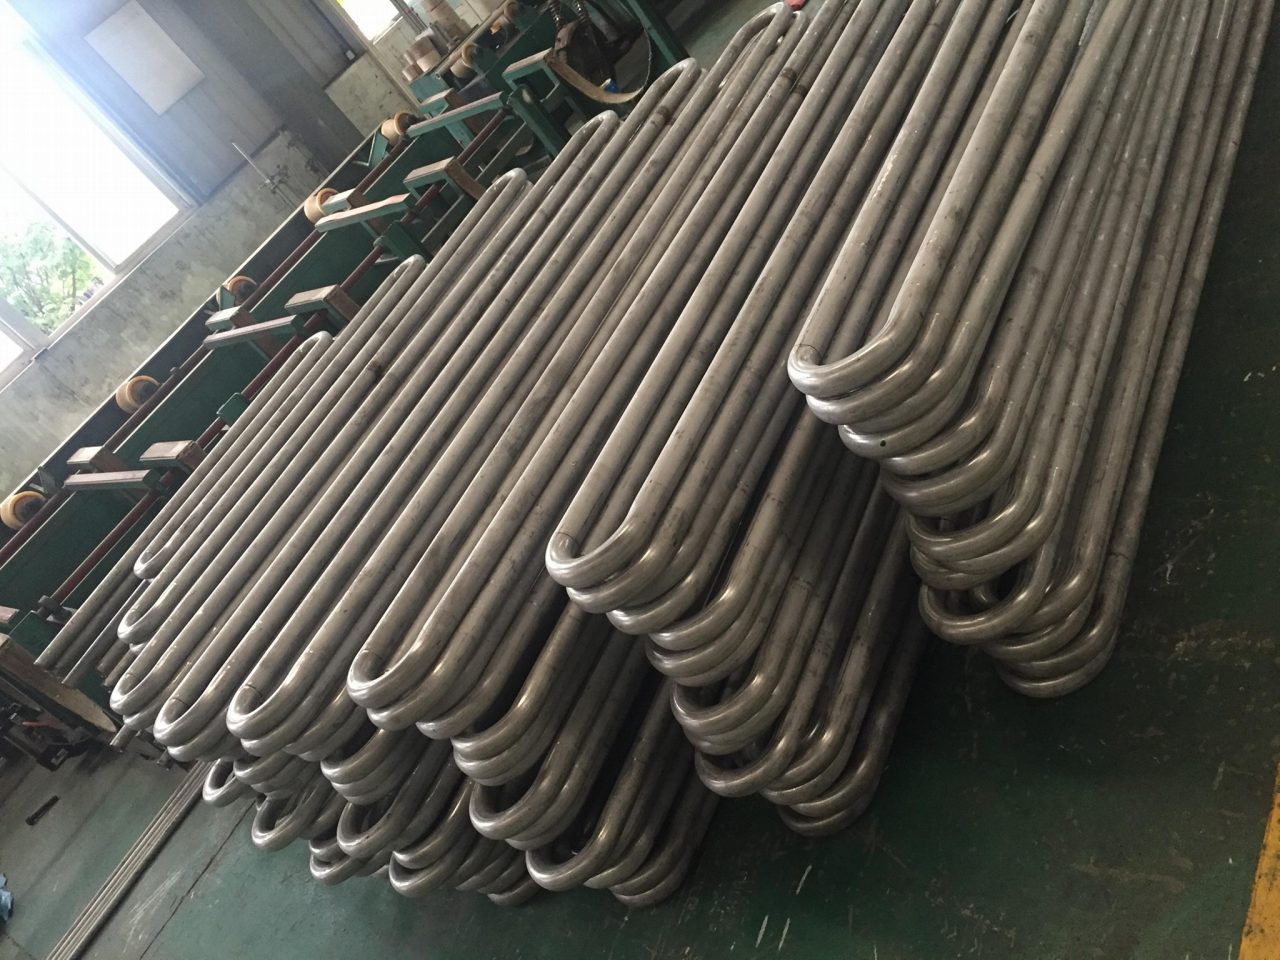
Dalam memajukan naratif teknikal tiub UNS N04400 ASTM B165 U-Bend kami, kita mesti beralih daripada metalurgi asas ke arah persimpangan dinamik bendalir yang canggih dan kebolehpercayaan struktur jangka panjang dalam berkas penukar haba.
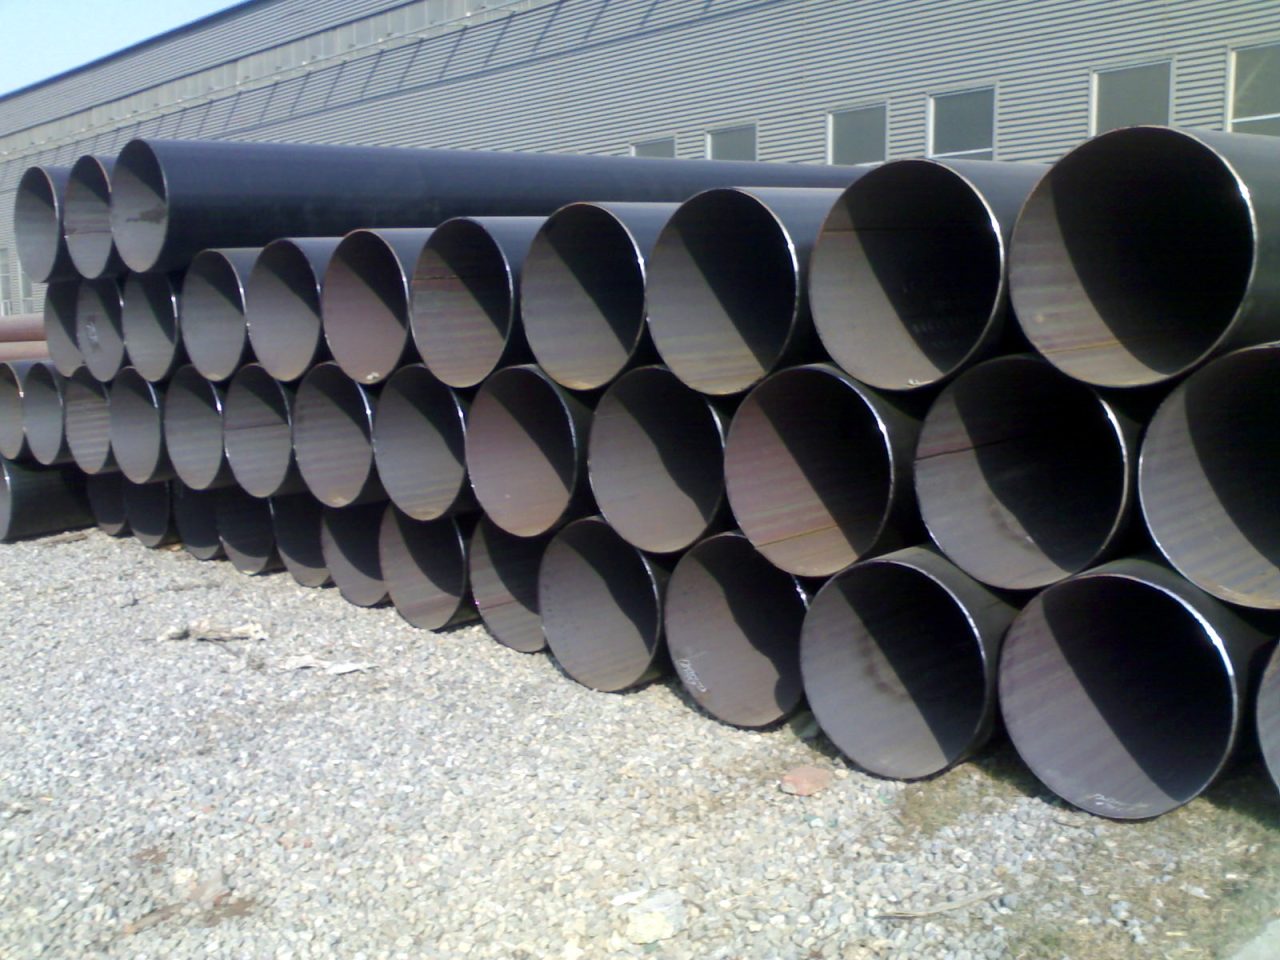
Ringkasnya, kejayaan teknikal en 10219 Paip bergantung pada hubungan yang sangat bersepadu antara kimia (dikawal oleh $text{Berkhidmat}$ untuk kebolehkimpalan dan $text{P}/\teks{S}$ untuk ketangguhan), proses pembuatan (pembentukan sejuk untuk kecekapan dan pengerasan kerja), dan jaminan mekanikal terakhir (kekuatan hasil dan tenaga kesan suhu rendah). Kemajuan dari S235 hingga S355J2H adalah laluan yang didorong oleh kejuruteraan, Menyediakan spektrum prestasi yang dinilai yang membolehkan pereka memilih bahan yang paling berkesan dan selamat untuk tugas struktur yang diberikan. Kecekapan struktur yang wujud dalam bentuk seksyen berongga, digabungkan dengan kebolehkimpalan yang sangat baik dan ketangguhan yang dijamin $text ini{DALAM}$ gred, ensures their continued preeminence as the material of choice for the world's most vital structural works.
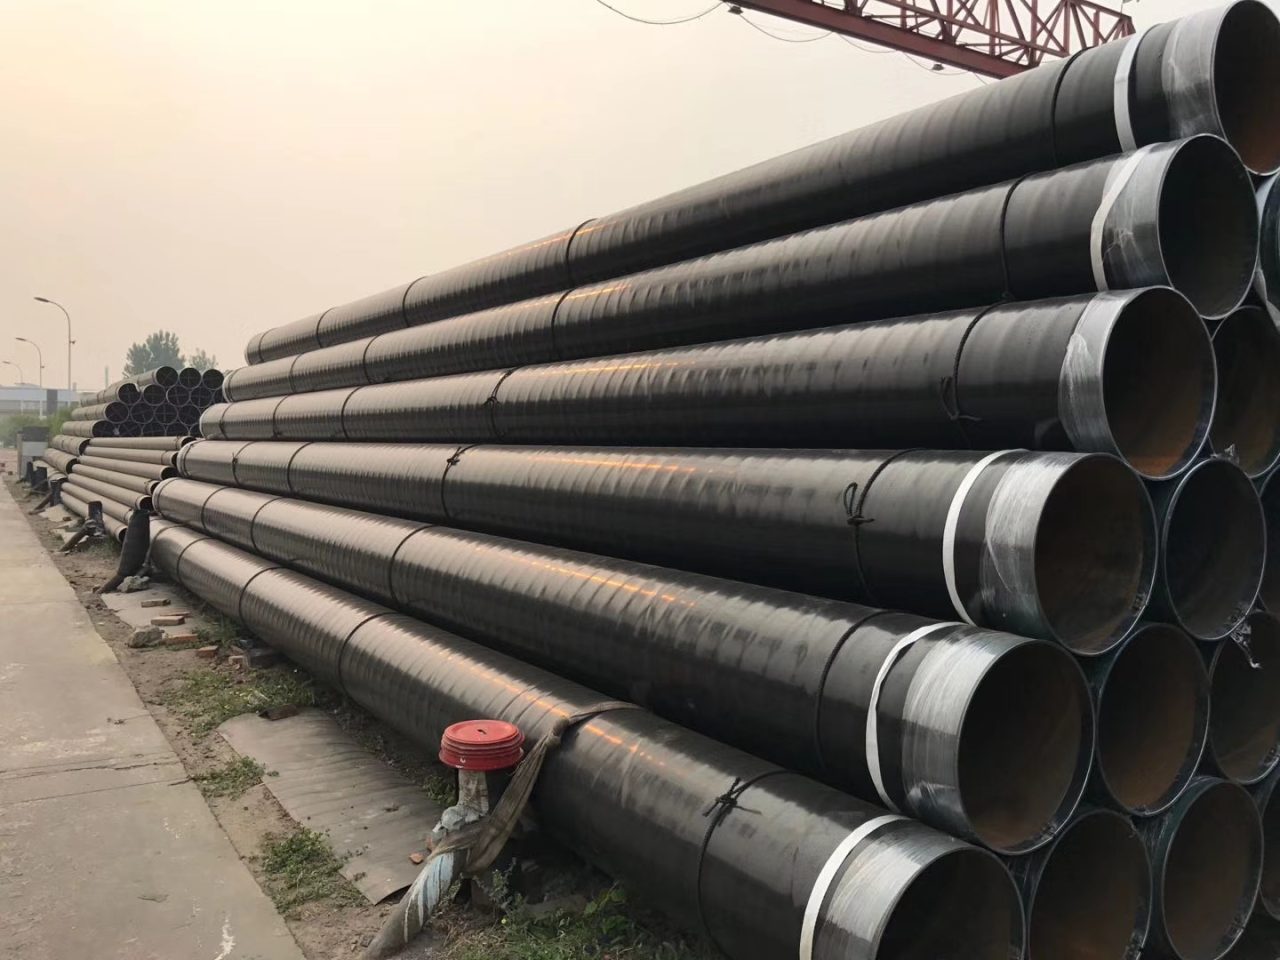
API 5L Carbon Steel SSAW Pipa adalah sekeping infrastruktur kejuruteraan yang sangat khusus, Penyelesaian material secara asasnya ditakrifkan bukan oleh kekangan dimensi mudah atau perlindungan kakisan gred utiliti, Tetapi dengan mengejar kekuatan tinggi tanpa henti, Integriti kimpalan yang boleh dipercayai, dan ketangguhan patah yang luar biasa, semua perlu untuk memastikan keselamatan, tidak terganggu, dan pengangkut tekanan tinggi hidrokarbon, gas asli, atau buburan cecair padat merentasi landskap geologi dan alam sekitar yang luas. Tidak seperti yang biasa
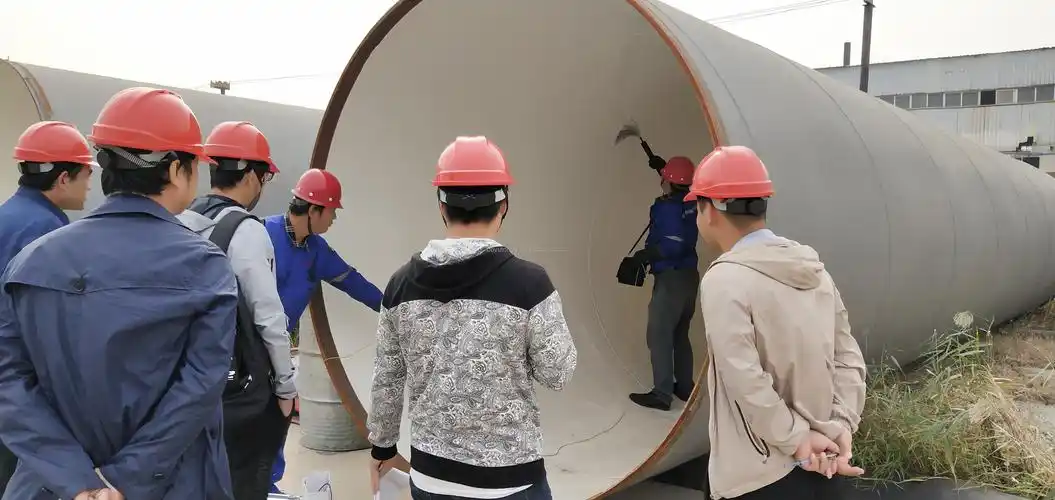
Pelaburan dalam API 5L Gred B diameter besar melihat paip keluli bukan sekadar keputusan perolehan; Ini adalah komitmen strategik untuk beberapa dekad yang boleh diramal, Pengangkut bendalir volum tinggi, Ditukar nama oleh sistem pensijilan yang paling ketat dalam industri saluran paip global
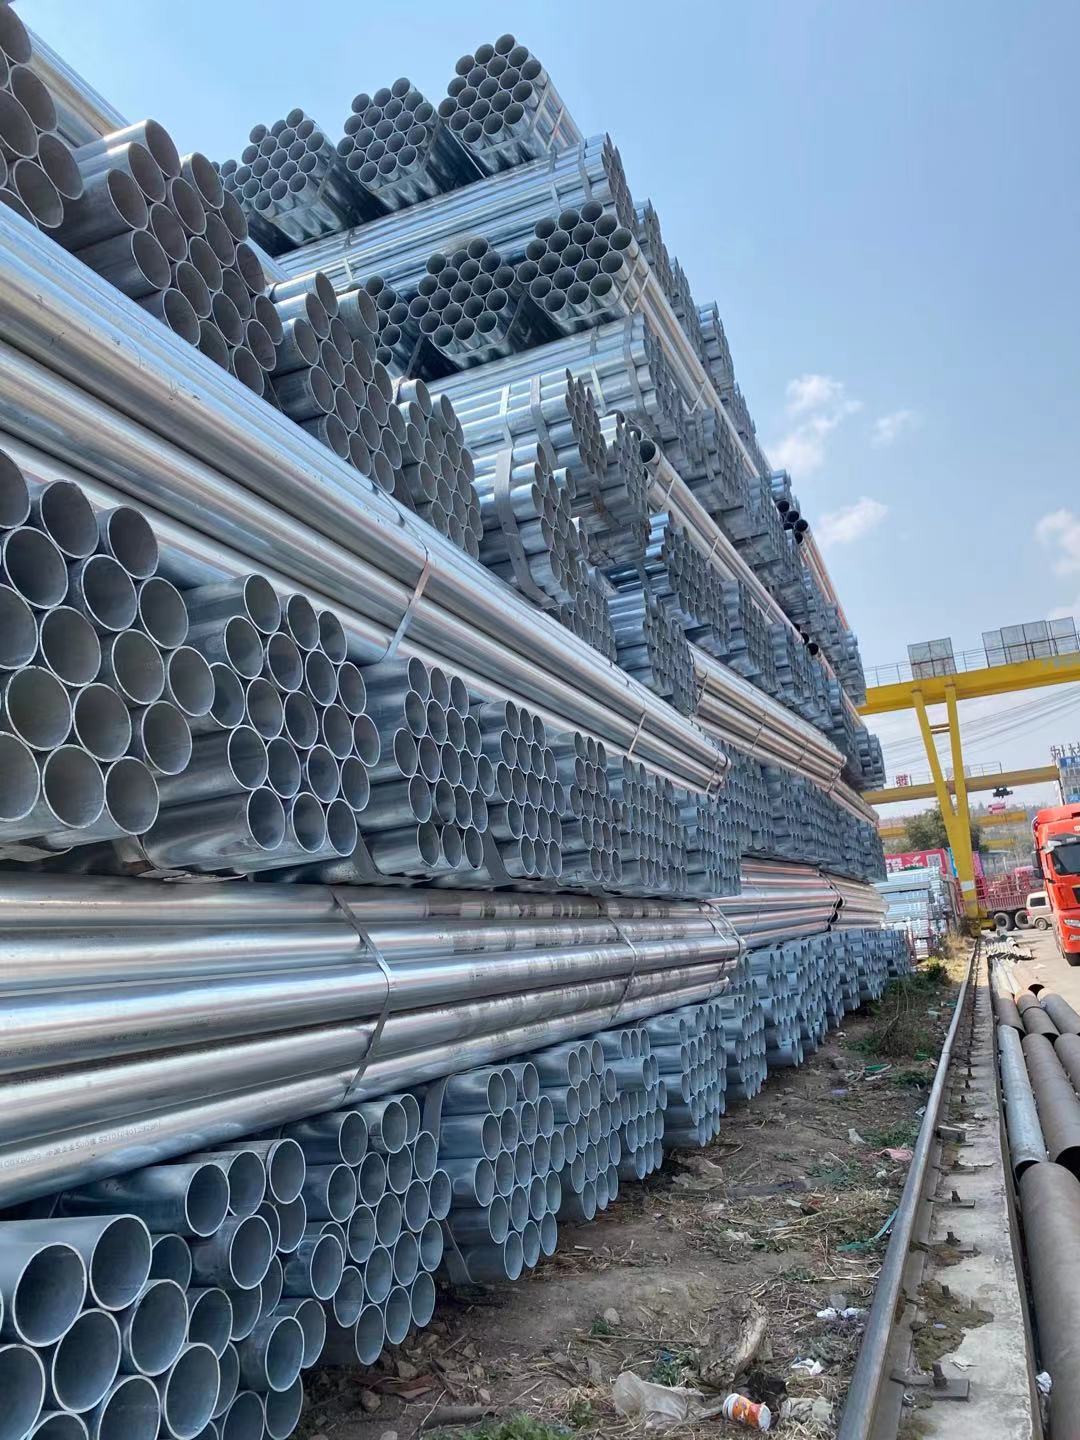
Jadual keluli tergalvani 40 Paip berdiri sebagai tiang seni bina pengangkutan cecair konvensional, penyelesaian reka bentuk yang begitu di mana -mana dalam infrastruktur saluran paip air yang kecanggihan teknikalnya sering dikaburkan oleh kebiasaannya. Dominasi yang berterusan, Malah dalam menghadapi polimer moden dan alternatif komposit, adalah bukti keseimbangan yang dioptimumkan yang dicapai antara mentah, kekuatan keluli karbon yang boleh dipercayai dan elegan, Elektrokimia Sendiri Salutan Zink
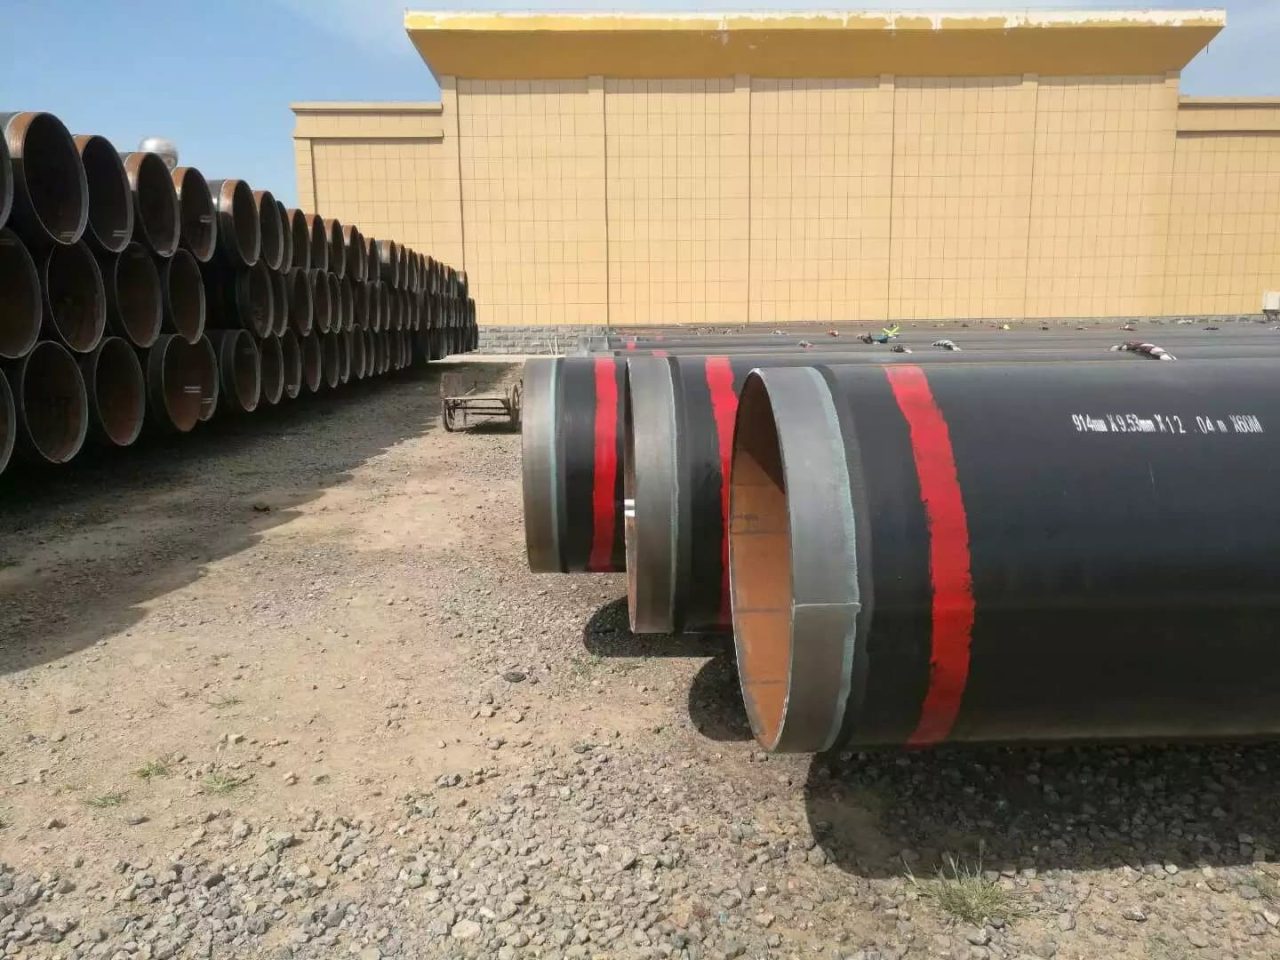
Paip berakhir, yang dibiarkan tidak bersalut untuk memudahkan kimpalan lapangan, memerlukan perlindungan khusus untuk mengekalkan kebersihan dan integriti bevel yang tepat. Hujungnya dilindungi dengan topi plastik dalaman dan luaran atau logam untuk mengelakkan kerosakan fizikal, Ingress of Moisture, dan pencemaran dalaman semasa penyimpanan dan transit. Untuk masa transit yang panjang, sementara, Inhibitor kakisan yang mudah dikeluarkan boleh digunakan untuk bevel keluli kosong untuk mengelakkan permukaan berkarat, memastikan kontraktor menerima bersih, permukaan siap sedia. Langkah logistik terakhir ini menutup gelung pada komitmen Abtersteel, memastikan bahawa paip lsaw x60m 3pe lsaw tinggi integriti mencapai tapak pembinaan yang sama dengan murni yang sama, keadaan yang disahkan di mana ia meninggalkan kilang.
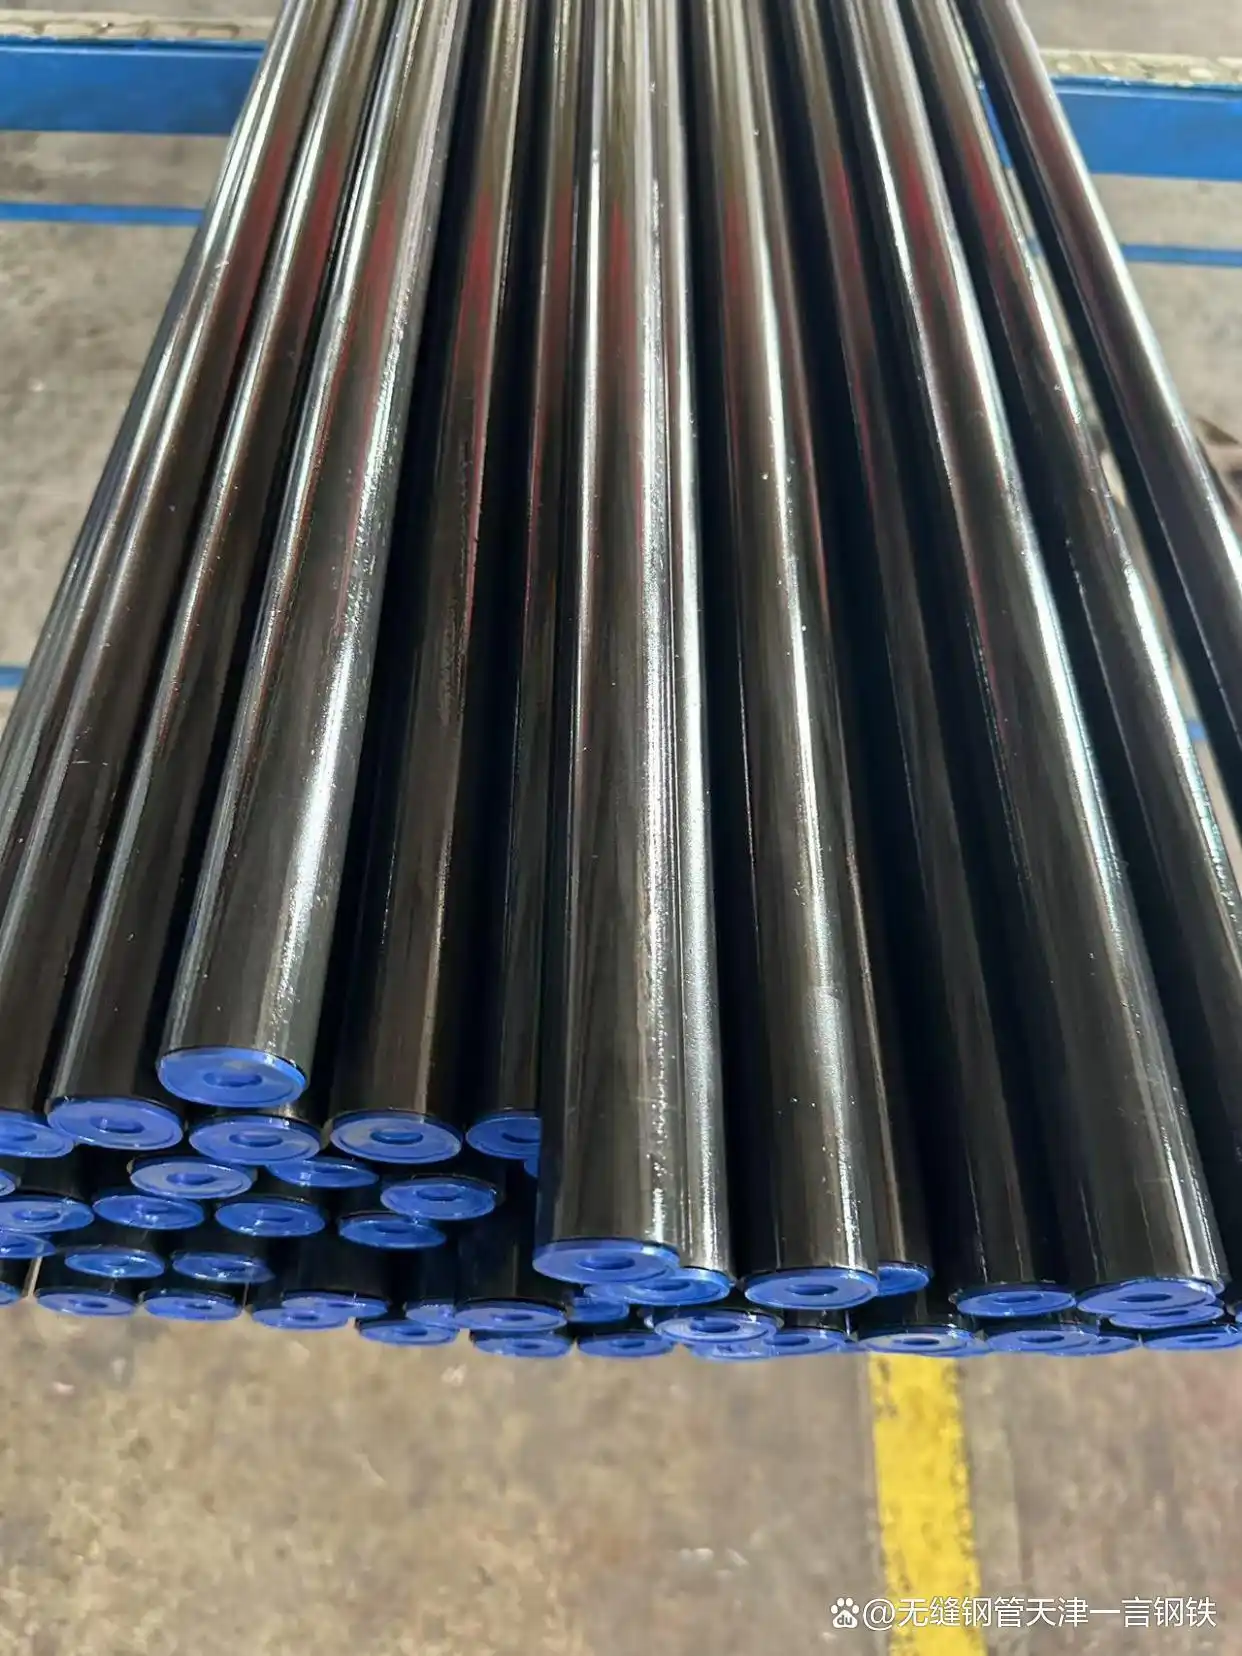
Din 2391 Gred st45 paip lancar, dibekalkan dalam keadaan NBK, mewakili puncak kejuruteraan tiub keluli ketepatan. Kecemerlangannya adalah hasil yang dikira kawalan metalurgi maju, kepekaan kerja sejuk yang teruk, dan pemprosesan haba yang teliti. Keunggulan fungsinya disahkan oleh keupayaannya yang terbukti:
Din 2391 Gred st45 paip lancar adalah, oleh itu, produk pilihan di mana integriti dimensi bukanlah keutamaan tetapi prasyarat keselamatan dan prestasi. Penggunaannya menyokong operasi sistem mekanikal dan bendalir sensitif yang boleh dipercayai di setiap aspek industri moden, Menyediakan komponen asas yang menjamin ketepatan dari peringkat pembuatan sepanjang dekad perkhidmatan operasi.