Horário de trabalho:Seg - Sáb 8.00 - 18.00 Ligue para nós: (+86) 317 3736333

Blog

Trazer para a mesa estratégias de sobrevivência ganha-ganha para garantir o domínio proativo. No final do dia, daqui para frente, um novo normal que evoluiu da geração.
API-5L-X52-X60-Hot-Induction-Pipe-Bend.gif


Manual de especificações industriais pesadas

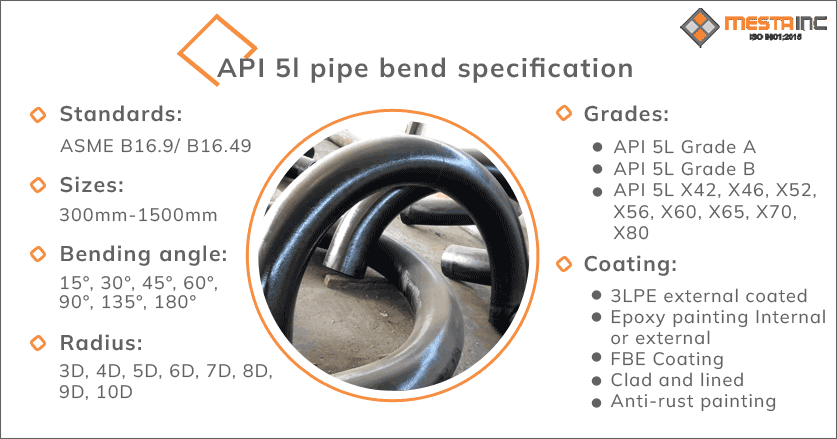
Curvatura de tubo API 5L & Curvas de tubo de aço 3D 5D de indução quente

Ficha Técnica Abrangente: Composição Química, Propriedades Mecânicas, Normas ASME B16.49, Tolerâncias, e matrizes dimensionais para curvas de tubos de alto rendimento

ISO 15590-1 / ASME B16.49
Acessórios para tubos de linha certificados

Espectro de tamanho
1/2″a 60″
DN15 – DN1500 Gama Completa
Faixa de raios de curvatura
3D, 5D, 6D, 12D
Raio personalizado disponível
Pontos fortes de rendimento
X42 a X80
PSL1, PSL2 & Serviço Azedo
Padrão de projeto
ANSI B16.49
Extremidades de solda ASME B16.25

1. Visão Geral Executiva & Tecnologia de dobra por indução a quente

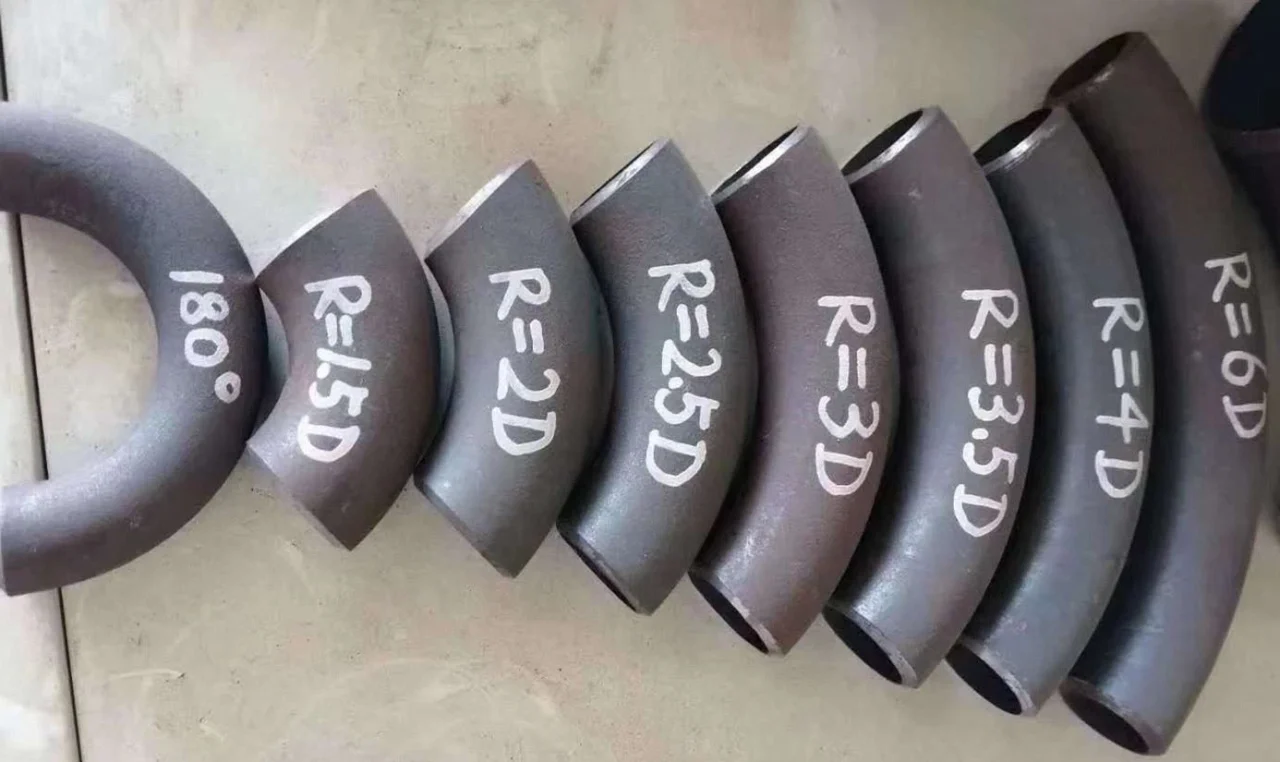
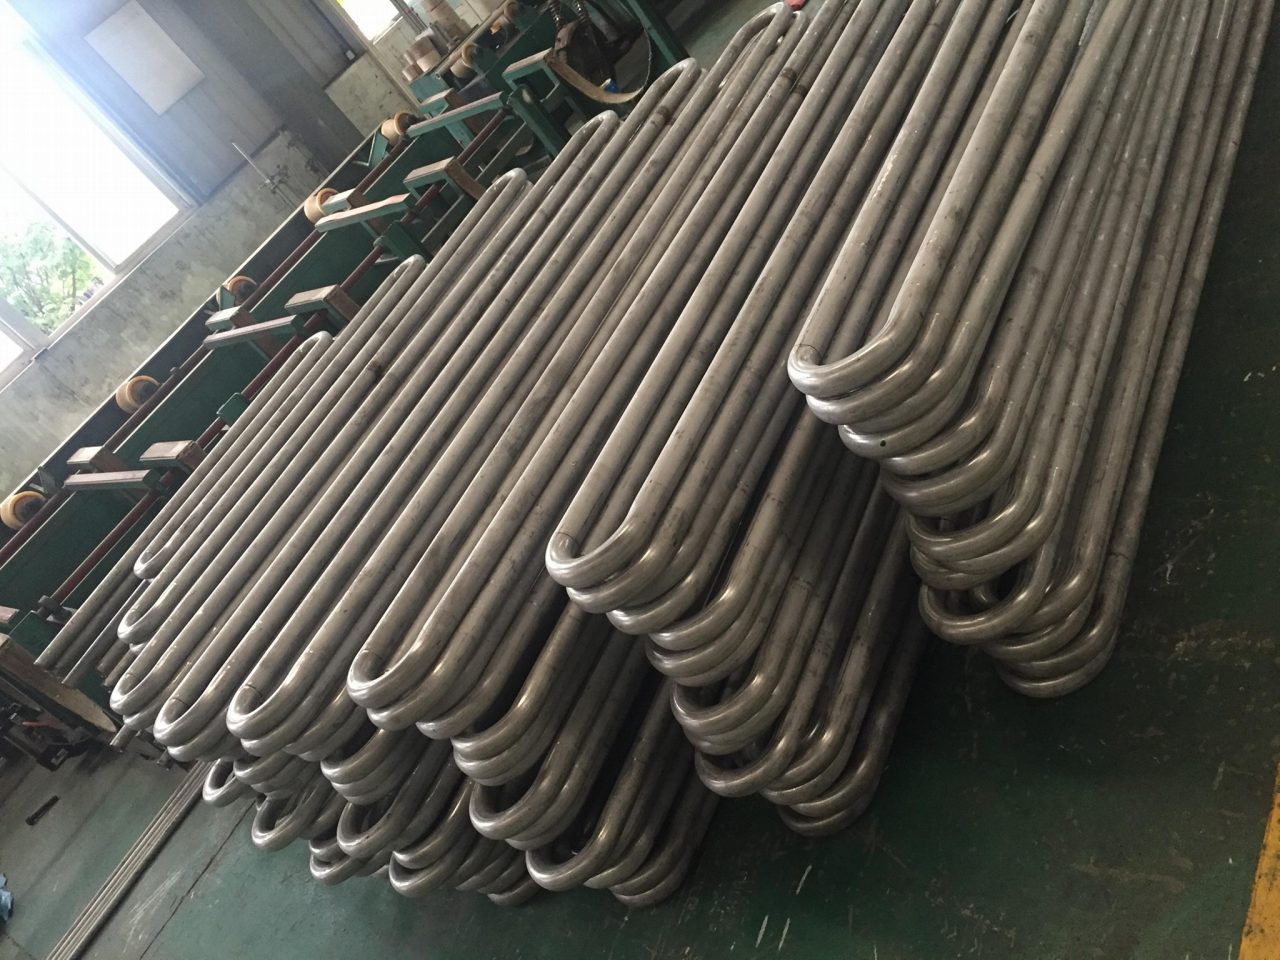
As curvas de tubos de aço API 5L são componentes críticos de tubulação direcional que contêm pressão, utilizados extensivamente em todo o país., gás, Água, e infraestrutura de transporte de chorume. Ao contrário do raio curto padrão (1.0D) ou raio longo (1.5D) cotovelos formados a frio, as curvas de indução são fabricadas usando tecnologia de aquecimento por indução contínua de média frequência. Este processo permite mudanças direcionais de grande raio (normalmente 3D, 5D, 6D, 8D, 10D, até 12D ou raios personalizados) que minimizam significativamente a perda por atrito, erosão-corrosão, turbulência, e queda de pressão de fluido dentro de redes de dutos de alta pressão.

A técnica de dobra por indução a quente envolve a passagem de um comprimento contínuo de tubo de aço carbono/liga sem costura ou soldado através de uma bobina de aquecimento por indução eletromagnética.. A bobina aquece uma faixa circunferencial estreita (360 graus ao redor do tubo) a temperaturas elevadas de forjamento, geralmente entre 850°C e 1050°C (1562°F a 1922°F). À medida que o tubo é empurrado para frente a uma velocidade constante controlada por um aríete hidráulico, um braço mecânico giratório fixa a borda de ataque, aplicar um momento de flexão que molda o tubo em torno de um raio de linha central predeterminado (Clr). Imediatamente após sair da bobina de indução, a zona aquecida é extinta usando spray de água pressurizada, ar forçado, ou deixado esfriar ao ar livre, dependendo das especificações metalúrgicas e dos requisitos de tratamento térmico.

Vantagem operacional chave: Curvas de indução contínuas e de raio suave eliminam a necessidade de múltiplas soldas de campo circunferenciais, reduzindo drasticamente o exame não destrutivo (NDE) custos, ao mesmo tempo que permite a passagem desimpedida de pigs inteligentes de inspeção de dutos (pigabilidade) durante operações de manutenção.

2. Matriz Geral de Fabricação & Faixa de fornecimento

Nossas instalações produzem curvas de indução a quente API 5L X42 a X80 de alta qualidade, projetadas em estrita conformidade com ANSI/ASME B16.49, ISO 15590-1, e dimensões padrão ASME B16.9. Abaixo está a tabela de visão geral das especificações principais detalhando os tamanhos disponíveis, horários, raios, e serviços de processamento de valor agregado.

Classe de parâmetro Faixa de curvatura de tubo sem costura Soldado (LSAW / Hsaw / ERW) Faixa de curvatura
Diâmetro Nominal (NPS) 1/2″ a 24 ″ (DN15 – DN600) 2″a 60″ (DN50 – DN1500)
Espessura da Parede / Agendar SCH 20, SCH 40, SCH 80, SCH 120, SCH 160, SCH XXS SCH 10 para SCH 120, Peso até 60 milímetros (2.36 em)
Raios de curvatura da linha central 1.5D, 2.5D, 3D, 4D, 5D, 6D, 7D, 8D, 10D, 12D 3D, 5D, 6D, 7D, 8D, 10D, 12D, CLR personalizado até 15m
Dobrar ângulos (eu) 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° ou Personalizado 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° ou Personalizado
Comprimento das extremidades da tangente (L1, L2) Padrão 100 mm para 500 mm ou adaptado ao comprimento do local Padrão 150 mm para 1000 opções de mm ou tangente estendida
Fim da Preparação Extremidades chanfradas conforme ASME B16.25, Corte quadrado de extremidade lisa Extremidades chanfradas (Bisel Composto / Transição Composta)
Proteção de superfície Desaparecimento Preto, Óleo Antiferrugem, FBE, 3LPE, 3LPP, Epóxi líquido Limpeza por explosão (sobre 2.5), 3Revestimento LPE, FBE pesado, Alcatrão de Carvão
Certificados de teste EN 10204 3.1 / 3.2, 100% EUA, TR, MPI, Teste Hidrostático EN 10204 3.1 / 3.2, 100% Costura de solda RT/UT, Mapa de Dureza

3. Cálculos de Engenharia & Fórmulas de tolerância de dobra

No projeto de dutos de alta pressão, calculando o comprimento exato do arco, tolerância de curvatura, taxas de desbaste de parede, e os requisitos de tangente são vitais para evitar a falta de material e a ovalização excessiva. Os modelos matemáticos que regem as curvas de indução a quente API 5L estão resumidos abaixo.

Fórmula 1: Tolerância de curvatura (Ba) Cálculo

O comprimento total do arco necessário para formar um ângulo de dobra especificado eu com raio da linha central R, espessura do material t, e fator de deslocamento do eixo neutro K é determinado por:

BA = θ × (p / 180) × (R + K × t)

Onde: Ba = tolerância de dobra (milímetros); eu = Ângulo de curvatura (Graus); R = Raio da linha central (milímetros); K = Fator K (relação de posição do eixo neutro, tipicamente 0.33 para 0.50 para dobra a quente); t = Espessura Nominal da Parede (milímetros).

Fórmula 2: Raio da linha central (Clr) Determinação Dimensional

Para tamanhos nominais padrão de tubos (NPS ou D), a designação do raio é dimensionada diretamente com o diâmetro externo:

R3D = 3 ×DNPS | R5D = 5 ×DNPS | R6D = 6 ×DNPS

Exemplo de cálculo (6″ Curvatura 5D): Diâmetro Externo D = 6″ (152.4 milímetros). Raio da linha central R = 5 × 6″ = 30″ = 762.0 milímetros. Comprimento total do arco para uma curva de 90° = 90 × (3.14159 / 180) × 762.0 milímetros = 1196.9 milímetros (mais comprimentos tangentes).

Fórmula 3: Extrados Espessura Mínima da Parede Pós-dobra (tramal)

Durante o processo de dobra, a curva externa (extras) experimenta tensão de tração, resultando em adelgaçamento da parede, enquanto a curva interna (intrados) sofre estresse compressivo causando espessamento da parede. Para satisfazer ASME B31.4 / Requisitos de pressão de projeto B31.8, a espessura inicial da parede do tubo tNom deve ser selecionado de modo que:

tramal = tmin × [ (2 ×R + D) / (2 ×R + 2 ×D) ]

Onde tmin é a espessura mínima exigida da parede do tubo por cálculo de pressão de projeto do tubo de linha.

4. API 5L Grau X60 (L415) Perfil de dados técnicos PSL1

API 5L Grau X60 (equivalente a ISO 3183 L415) PSL1 representa curvas de tubos sem costura e soldadas de alto rendimento e qualidade padrão projetadas para ambientes de transporte não ácidos. As tabelas abaixo descrevem os valores limites químicos e as propriedades de tração mínimas exigidas.

Mesa 4.1: Composição Química para API 5L X60 PSL1 (% Fração de Massa)

Tipo de fabricação Classe de aço C max Mn Max P max S max V máx Nb max Você máximo Notas
Tubo sem costura L415 ou X60 0.28 1.40 0.030 0.030 Nota de rodapé f Nota de rodapé f Nota de rodapé f Cu ≤ 0.50%, Em ≤ 0.50%
Tubo soldado L415 ou X60 0.26 1.40 0.030 0.030 Nota de rodapé f Nota de rodapé f Nota de rodapé f Cr ≤ 0.50%, Mo ≤ 0.15%

Notas de rodapé: (b) Para cada redução de 0.01% abaixo do máximo de carbono, Aumento de Mn de 0.05% acima do máximo é permitido até 1.75%. (c) A menos que acordado, N.º + V ≤ 0.06%. (d) N.º + V + Se ≤ 0.15%. (f) A menos que acordado, N.º + V + Se ≤ 0.001%. (g) Nenhuma adição deliberada de Boro (B ≤ 0.001%).

Mesa 4.2: Propriedades mecânicas para corpo de tubo API 5L X60 PSL1 & Costura de solda

Classe de aço Corpo do tubo (Sem costura & Soldado) Costura de solda (guerra eletrônica, SERRA, VACA)
Força de rendimento Rt0,5 (MPa / psi) min Resistência à tração Reu (MPa / psi) min Alongamento Af (%) min Resistência à tração Reu (MPa / psi) min
L415 ou X60 415 MPa (60,200 psi) 520 MPa (75,400 psi) Equação derivada (De) 520 MPa (75,400 psi)

Nota Técnica: Equação de cálculo de alongamento mínimo

O alongamento mínimo especificado (UMf) em porcentagem para curvas API 5L é determinado usando a fórmula empírica ISO/API com base na área da peça de teste transversal:

UMf =C × (UMxc0.2 / Você0.9)
  • Fator C: 1,940 para unidades métricas do SI (mm² / MPa) ou 625,000 para unidades habituais da USC (em² / psi).
  • UMxc: Área transversal da peça de teste de tração aplicável (mm² ou em²). Peças de seção circular padrão iguais 130 mm² (0.20 em²) ou 65 mm² (0.10 em²).
  • Você: Resistência à tração mínima especificada (MPa ou psi). Para X60, você = 520 MPa (75,400 psi).

5. API 5L Grau X60 PSL2 (L415N/Q/M) Folha de dados abrangente

As curvas de tubos PSL2 impõem critérios de qualidade rigorosos, limites obrigatórios de equivalente de carbono, limites máximos de rendimento especificados, teste de impacto Charpy de tenacidade de entalhe, e condições explícitas de entrega obrigatória de fornecimento: Normalizado (N), Extinguido & Temperado (P), ou laminado termomecânico (M).

Mesa 5.1: Composição Química para Curvas de Tubo API 5L X60 PSL2

Classe de aço Fração de massa do elemento (%) máx. Carbono equivalente máximo
C E Mn P S V N.º De Outro CEIIW CEPcm
L415N ou X60N (SMLS) 0.24 0.45 1.40 0.025 0.015 0.10 0.05 0.04 g, h, eu Conforme acordado Conforme acordado
L415Q ou X60Q (SMLS) 0.18 0.45 1.70 0.025 0.015 g g g h, eu 0.43 0.25
L415M ou X60M (Soldado) 0.12 0.45 1.60 0.025 0.015 g g g h, eu 0.43 0.25

Fórmulas CE: CEIIW =C + Mn/6 + (Cr+mo+v)/5 + (Ni+cu)/15 | CEPcm =C + E/30 + (Mn+Cu+Cr)/20 + Em / 60 + MO/15 + V/10 + 5B.

Mesa 5.2: Propriedades mecânicas para curvas de indução a quente API 5L X60 PSL2

Classe de aço Requisitos do corpo do tubo Costura de solda
Força de rendimento Rt0,5 (MPa) min / máx. Resistência à tração Reu (MPa) min / máx. Razão Rt0,5 / Reu máx. Alongamento Af (%) min Resistência à tração Reu (MPa) min
L415N / X60N 415 MPa (60,200 psi)
min
565 MPa (81,900 psi)
máx.
520 MPa (75,400 psi)
min
760 MPa (110,200 psi)
máx.
0.93 Fórmula derivada 520 MPa (75,400 psi)
L415Q / X60Q
L415M / X60M

6. Curvas de serviço ácido API 5L grau X60 (X60QS / X60MS)

Redes de dutos transportando sulfeto de hidrogênio úmido (H2S) gás ou petróleo bruto exigem curvas de tubos resistentes a serviços ácidos especializados. As curvas de serviço ácidas são rigorosamente controladas para evitar rachaduras induzidas por hidrogênio (Hic), Quebra por estresse por sulfeto (SSC), e quebra gradual (SWC) sob NACE MR0175 / ISO 15156 conformidade.

Mesa 6.1: Composição Química para Serviço Sour API 5L X60 (% Fração de Massa)

Classe de aço C max Si máx. Mn Max P max S max V máx Nb max Você máximo CEIIW máx. CEPcm máx.
L415QS / X60QS (SMLS) 0.16 0.45 1.65 0.020 0.003 0.08 0.05 0.04 0.41 0.22
L415MS / X60MS (Soldado) 0.10 0.45 1.45 0.020 0.002 0.08 0.08 0.06 - 0.21

Controles críticos de acidez: Enxofre ultrabaixo (S ≤ 0.002% para soldado, 0.003% para perfeito). Tratamento com cálcio para controle da forma de inclusão (Ca/S ≥ 1.5). Limite de dureza: Máximo 22 CDH (238 HBW) através do metal base, zona afetada pelo calor (HAZ), e costura de solda.

Mesa 6.2: Propriedades mecânicas para curvas de tubo de linha de serviço azedo API 5L X60

Classe de aço Força de rendimento Rt0,5 (MPa) min / máx. Resistência à tração Reu (MPa) min / máx. Relação rendimento/tração máxima Limite de dureza (CDH) Hic / Teste SSC
L415QS / X60QS 415 MPa (60,200 psi) min
565 MPa (81,900 psi) máx.
520 MPa (75,400 psi) min
760 MPa (110,200 psi) máx.
0.93 22 CDH
(238 HBW)
NACE TM0284 (Hic)
NACE TM0177 (SSC)
L415MS / X60MS

7. Padrão de curvatura de tubo de linha fabricado em fábrica ASME B16.49

ASME B16.49 é a norma definitiva que rege o projeto, qualificação de materiais, processos de fabricação, testando, marcação, e requisitos de inspeção para curvas de tubulações feitas em fábrica feitas de materiais de aço carbono e de baixa liga com propriedades químicas e mecânicas controladas. Abrange especificamente curvas de indução para sistemas de tubulação de transporte e distribuição em conformidade com ASME B31.4 (Hidrocarbonetos Líquidos) e ASME B31.8 (Transmissão de Gás).

Mesa 7.1: Limites de composição química ASME B16.49 (% Máx.)

Elemento Carbono [C] Manganês [Mn] Fósforo [P] Enxofre [S] Silício [E] Cromo [Cr] Molibdênio [Mo]
Conteúdo máximo (%) 0.30 1.60 0.025 0.015 0.50 0.30 0.25
Elemento Vanádio [V] Cobre [Cu] Níquel [Em] Nióbio [N.º] Fórmula Equivalente de Carbono (C.E.)
Conteúdo máximo (%) 0.10 0.50 1.00 0.10 CE. =C + Mn/6 + (Cr+mo+v)/5 + (Cu+Ni)/15 ≤ 0.45%

8. Classes de propriedade mecânica ASME B16.49 (P241 a P552)

Sob ASME B16.49, as curvas de indução são designadas por símbolos de grau padrão que correspondem ao seu limite de escoamento mínimo em megapascals (MPa). A tabela abaixo lista as propriedades mecânicas da linha de base, limites de dureza, e Charpy V-Notch (Cvn) valores de resistência ao impacto necessários após a flexão.

Mesa 8.1: Graus de designação ASME B16.49 & Matriz de Linha de Base Mecânica

Símbolo de nota Grau API 5L equivalente Rendimento mínimo Resistência à tração mín. Alongamento mínimo Dureza máxima Teste de Impacto (Cv)
ksi MPa ksi MPa % HBW CDH Joules (minha média)
P241 (X241) Grau B / L245 35 241 60 414 20 238 22 27 D @ -20°C
P290 (X290) X42 / L290 42 290 60 414 20 238 22 27 D @ -20°C
P317 (X317) X46 / L320 46 317 63 434 20 238 22 27 D @ -20°C
P359 (X359) X52 / L360 52 359 66 455 20 238 22 27 D @ -20°C
P386 (X386) X56 / L390 56 386 71 490 20 238 22 27 D @ -20°C
P414 (X414) X60 / L415 60 414 75 517 20 238 22 54 D @ -20°C
P448 (X448) X65 / L450 65 448 77 531 18 238 22 54 D @ -20°C
P483 (X483) X70 / L485 70 483 82 565 16 247 24 54 D @ -20°C
P552 (X552) X80 / L555 80 552 90 621 16 247 24 54 D @ -20°C

9. Mandatos de tratamento térmico pós-dobra

Porque a flexão por indução a quente sujeita o tubo de aço a ciclos térmicos rápidos e localizados, tratamento térmico pós-flexão completo (PBHT) é obrigatório para restaurar a microestrutura de granulação fina, aliviar tensões residuais de flexão, e garantir resistência ao entalhe em metal base, zona de curvatura, e costuras de solda.

1. Aliviar o estresse / Temperamento

Aqueça uniformemente a curva entre 480°C (900°F) e 675°C (1250°F). Mantenha a temperatura por pelo menos 30 minutos por 25 milímetros (1 em.) da espessura da parede, mas não menos que 30 minutos totais. Ar fresco em ar parado.

2. Normalizando (N)

Aquecer uniformemente acima da temperatura de transformação superior (Ac3, normalmente 880°C–930°C). Segure por no mínimo 20 minutos por 25 milímetros (1 em.) de espessura, em seguida, resfrie livremente ao ar livre para obter uma estrutura uniforme de ferrita-perlita.

3. Apagar & Temperamento (P&T)

Calor acima da temperatura de transformação, espere por 20 min/25mm, em seguida, tempere rapidamente em água, óleo, ou têmpera de polímero. Reaquecimento para têmpera em alta temperatura (550°C-650 °C) para obter resistência ao escoamento e resistência ao impacto ideais.

10. Folha de dados dimensionais mestre de curvatura de tubo API 5L

A tabela abaixo fornece informações de centro a fim (UM, B) e de costas (Ó, K) dimensões para 3D padrão e raio longo (LR) curvaturas de tubo em tamanhos nominais de tubo DN15 (1/2″) para DN400 (16″) de acordo com ASME B16.49 e ASME B16.9.

Mesa 10.1: Matriz Dimensional para 90°, 45° Curvas e retornos de 180° (milímetros)

DN NPS Diâmetro externo (DE) Centro até terminar (90° Curvatura) UM Centro até terminar (45° Curvatura) B De volta ao rosto (180° Retorno) Ó Centro a centro (180° Retorno) K
3Curva D Curva LR 3Curva D Curva LR 3Curva D Curva LR 3Curva D Curva LR
15 1/2″ 21.3 76 38 48 22 203 102 76 38
20 3/4″ 26.7 76 38 57 25 247 127 76 38
25 1″ 33.4 76 38 63 29 176 102 76 51
32 1 1/4″ 42.2 95 48 39 24 95 102 64 64
40 1 1/2″ 48.3 114 57 47 29 114 127 76 76
50 2″ 60.3 152 76 63 35 152 152 102 102
65 2 1/2″ 73.0 190 95 79 44 190 190 127 127
80 3″ 88.9 229 114 95 51 229 229 152 152
90 3 1/2″ 101.6 267 133 111 57 267 267 178 178
100 4″ 114.3 305 152 127 64 305 305 203 203
125 5″ 141.3 381 190 157 79 381 381 254 254
150 6″ 168.3 457 229 189 95 457 457 305 305
200 8″ 219.1 610 305 252 127 610 610 406 406
250 10″ 273.0 762 381 316 159 762 762 508 508
300 12″ 323.8 914 457 378 191 914 914 609 609
350 14″ 355.6 1067 533 441 222 1067 1067 711 711
400 16″ 406.4 1219 610 505 254 1219 1219 813 813

11. Comparação de notas de alto rendimento (X52, X56, X60, X65, X70)

A seleção do tipo de aço adequado para curvas de tubulações entre países exige o equilíbrio dos requisitos de pressão operacional, soldabilidade em campo, tenacidade à fratura, e rentabilidade. As tabelas de comparação abaixo avaliam os limites químicos e mecânicos em todo o espectro API 5L de alto rendimento.

Mesa 11.1: Comparação da composição química entre curvas de alto rendimento API 5L (% Máx.)

Nota Carbono [C] Silício [E] Manganês [Mn] Fósforo [P] Enxofre [S] Vanádio [V] Nióbio [N.º] Titânio [De]
API5L X52 0.16 0.45 1.65 0.020 0.010 0.07 0.05 0.04
API 5L X56 0.16 0.45 1.65 0.020 0.010 0.07 0.05 0.04
API 5L X60 0.16 0.45 1.65 0.020 0.010 0.08 0.05 0.04
API 5L X65 0.16 0.45 1.65 0.020 0.010 0.09 0.05 0.06
API 5L X70 0.17 0.45 1.75 0.020 0.010 0.10 0.05 0.06

Mesa 11.2: Comparação de propriedades mecânicas em curvas de alto rendimento API 5L

Nota Rendimento mínimo (KSI / MPa) Resistência à tração mín. (KSI / MPa) Relação rendimento/tração máxima Alongamento mínimo (%)
API5L X52 52 KSI / 359 MPa 66 KSI / 455 MPa 0.93 21 %
API 5L X56 56 KSI / 386 MPa 71 KSI / 490 MPa 0.93 19 %
API 5L X60 60 KSI / 414 MPa 75 KSI / 517 MPa 0.93 19 %
API 5L X65 65 KSI / 448 MPa 77 KSI / 531 MPa 0.93 18 %
API 5L X70 70 KSI / 483 MPa 82 KSI / 565 MPa 0.93 17 %

12. Exame Não Destrutivo (NDE) & Protocolos de controle de qualidade

Para garantir a integridade estrutural sob severa pressão cíclica e cargas ambientais, 100% das curvas de indução a quente fabricadas passam por exames exaustivos e não destrutivos (NDE) e testes metalúrgicos destrutivos em total conformidade com a cláusula ASME B16.49 10 e ISO 15590-1.

Método de teste Padrão / Especificação Critérios de aceitação & Escopo de inspeção
Teste ultrassônico (EUA) ASTM A388 / ASME Sec V Arte 4 100% medição da espessura da parede de corpo inteiro pós-flexão; 100% onda de cisalhamento UT de dobra intrados/extrados e cordão de solda.
Teste Radiográfico (TR) ASME Sec V Arte 2 / API 1104 100% Exame radiográfico de cordões de solda circunferenciais e longitudinais em curvas de tubos soldados pós-formados.
Inspeção de Partículas Magnéticas (MPI) ASTM E709 / ASME Sec V Arte 7 100% inspeção por partículas magnéticas úmidas de extremidades chanfradas, intrados, extras, e corpo para detectar rachaduras superficiais/subsuperficiais.
Teste de dureza & Mapeamento ASTM E10 (Brinell) / ASTM E18 (Rockwell) Mapeamento de grade no raio externo, raio interno, eixo neutro, e zonas de solda/HAZ. Máx. 238 HBW (22 HRC para serviço ácido).
Entalhe em V Charpy (Cvn) Impacto ASTM A370 / ISO 148-1 Teste de impacto a -20°C (-4°F) ou -46°C (-51°F). Energia individual mínima de acordo com a tabela de base ASME B16.49.
Teste Hidrostático Cláusula API 5L 10.2 / ASME B31.8 Pressão de teste mantida pelo mínimo 10 segundos sem vazamento no corpo ou costura na tensão calculada do aro (90% SMYS).

13. Sistemas de revestimento protetor anticorrosivo

Curvas de indução a quente colocadas no subsolo, submarino, ou ambientes de tubulações acima do solo exigem sistemas de revestimento anticorrosivos especializados, capazes de se adaptar a geometrias de curvaturas curvas sem descolamento.

Epóxi ligado por fusão (FBE)
Revestimento em pó epóxi termoendurecível de camada única/dupla (400–600 μm). Excelente resistência ao descolamento catódico até 110°C.
3-Camada de polietileno (3LPE)
Cartilha FBE + adesivo de copolímero + polietileno de alta densidade externo (PEAD) bainha. Proteção superior contra impactos mecânicos para tubos enterrados.
Epóxi líquido / Poliuretano
100% revestimento epóxi líquido sólido aplicado interna e externamente. Ideal para geometrias de dobra complexas e juntas de campo.
Galvanização por imersão a quente / Verniz
Verniz antiferrugem preto ou galvanização por imersão a quente em conformidade com ASTM A123 para refinarias industriais e tubulações de plantas de processamento.

14. Resumo de tolerâncias dimensionais ASME B16.49

Tolerâncias geométricas rigorosas são cruciais para manter o ajuste do tubo de linha, minimizando o deslocamento durante a soldagem circunferencial automática em campo, e evitando pontos de concentração de estresse.

Mesa 14.1: Variações geométricas permitidas de acordo com ASME B16.49

Recurso Dimensional Faixa de diâmetro nominal Limite de tolerância permitido
Ângulo de curvatura (eu) Tolerância Todos os tamanhos (1/2″a 60″) ±0,5° do ângulo de curvatura especificado
Raio da linha central (Clr) Tolerância Todos os tamanhos ±1,0% do raio da linha central especificado R
Diâmetro externo (DE) nas extremidades NPS ≤ 4″
NPS 5″ a 12″
NPS ≥ 14″
+1.6 milímetros / -0.8 milímetros
±1,6mm
+2.4 milímetros / -1.6 milímetros
Ovalidade (Fora de circularidade) em curva Todos os tamanhos Máx. 3.0% [(DEmáx. – DEmin) / DENom × 100]
Esquadria final / Ângulo de chanfro Todos os tamanhos Ângulo de bisel 37,5° ± 2,5°; Rosto raiz 1.6 milímetros ± 0.8 milímetros; Fora do quadrado ≤ 1.6 milímetros
Comprimento tangente (L1, L2) Tolerância Todos os tamanhos ±5,0 mm ou conforme acordado entre o comprador e o fabricante

15. Diretrizes para Aquisições: Como solicitar curvas de indução API 5L

Para agilizar a cotação e garantir conformidade de engenharia impecável, contratos de aquisição de engenharia (EPC) deve incorporar o perfil técnico completo ao solicitar orçamentos para curvas de indução a quente.

Exemplo de designação de pedido padrão:

90° Curvatura por Indução a Quente, ASME B16.49, ASTM A234 WPB / API 5L Grau X60 PSL2 (L415N), Sem costura, R=5D, Tamanho 8″ SCH40 (DE 219.1 milímetros, Peso 8.18 milímetros), Comprimento tangente L1=L2=150 mm, Extremidades chanfradas conforme ASME B16.25, Extinguido & Temperado (QT), 3Revestimento Externo LPE, 100% Certificado UT/RT/MPI.

Lista de verificação de parâmetros essenciais de pedido:

  • Padrão de Fabricação: ASME B16.49, ISO 15590-1, ou MSS-SP-75
  • Classe de aço & Nível: API 5L X42 a X80 (PSL1, PSL2, ou serviço azedo)
  • Tipo de tubo: Sem costura (SMLS) ou soldado (LSAW, Hsaw, ERW)
  • Tamanho nominal & Grossura: NPS, DE (milímetros), Cronograma ou Espessura da Parede (milímetros)
  • Ângulo de curvatura & Raio: 90°, 60°, 45°, 30° (CLR = 3D, 5D, 6D, 12D)
  • Comprimentos finais da tangente: Extremidades retas padrão ou personalizadas (L1 / L2)
  • Condição de tratamento térmico: Estresse aliviado, Normalizado, ou extinto & Temperado
  • Revestimento & Teste: FBE, 3LPE, NACE MR0175, 100% Certificação UT/RT
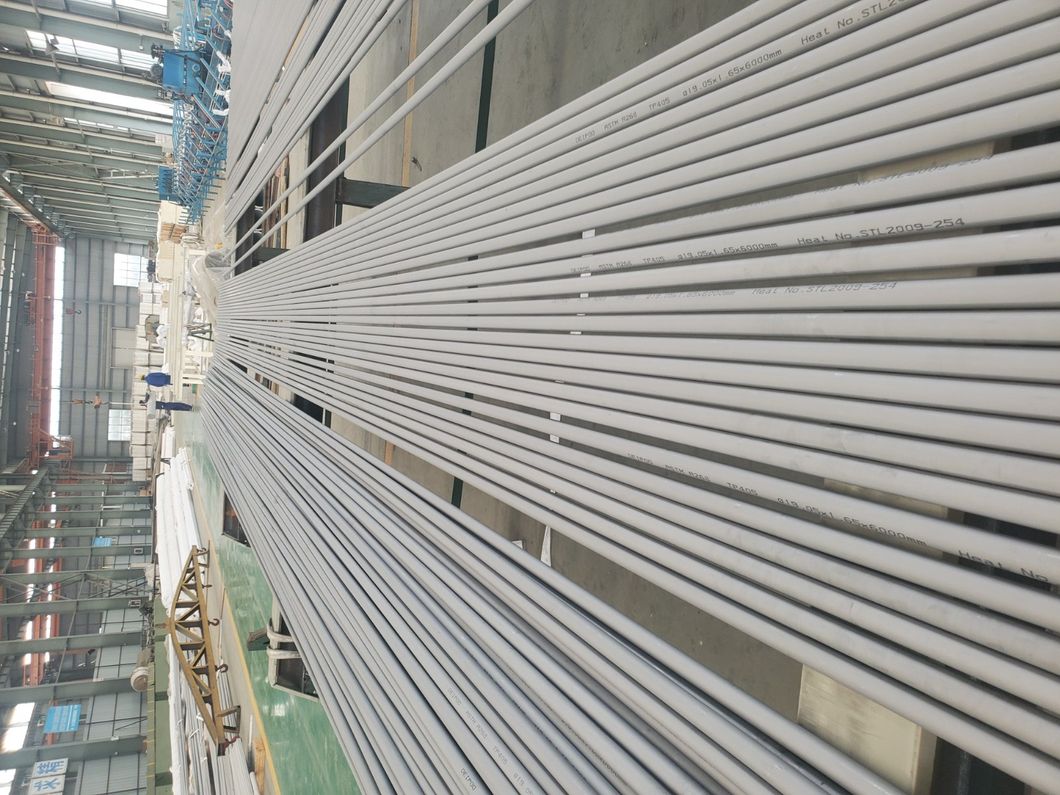
 

EN10216-Tubos de aço sem costura.jpg

EN 10216 tubos de aço sem costura são tubos de equipamentos de pressão de padrão europeu projetados especificamente para serviços em alta temperatura e aplicações de pressão elevada. Fabricado em aços não ligados e ligas, esses tubos sem costura são rigorosamente testados para atender aos exigentes requisitos da geração de energia, petroquímico, e indústrias de refinaria. Ao contrário dos tubos estruturais padrão, EN 10216 os tubos são projetados com uma margem de segurança garantida sob condições de fluência, ciclagem térmica, e carga de pressão interna.

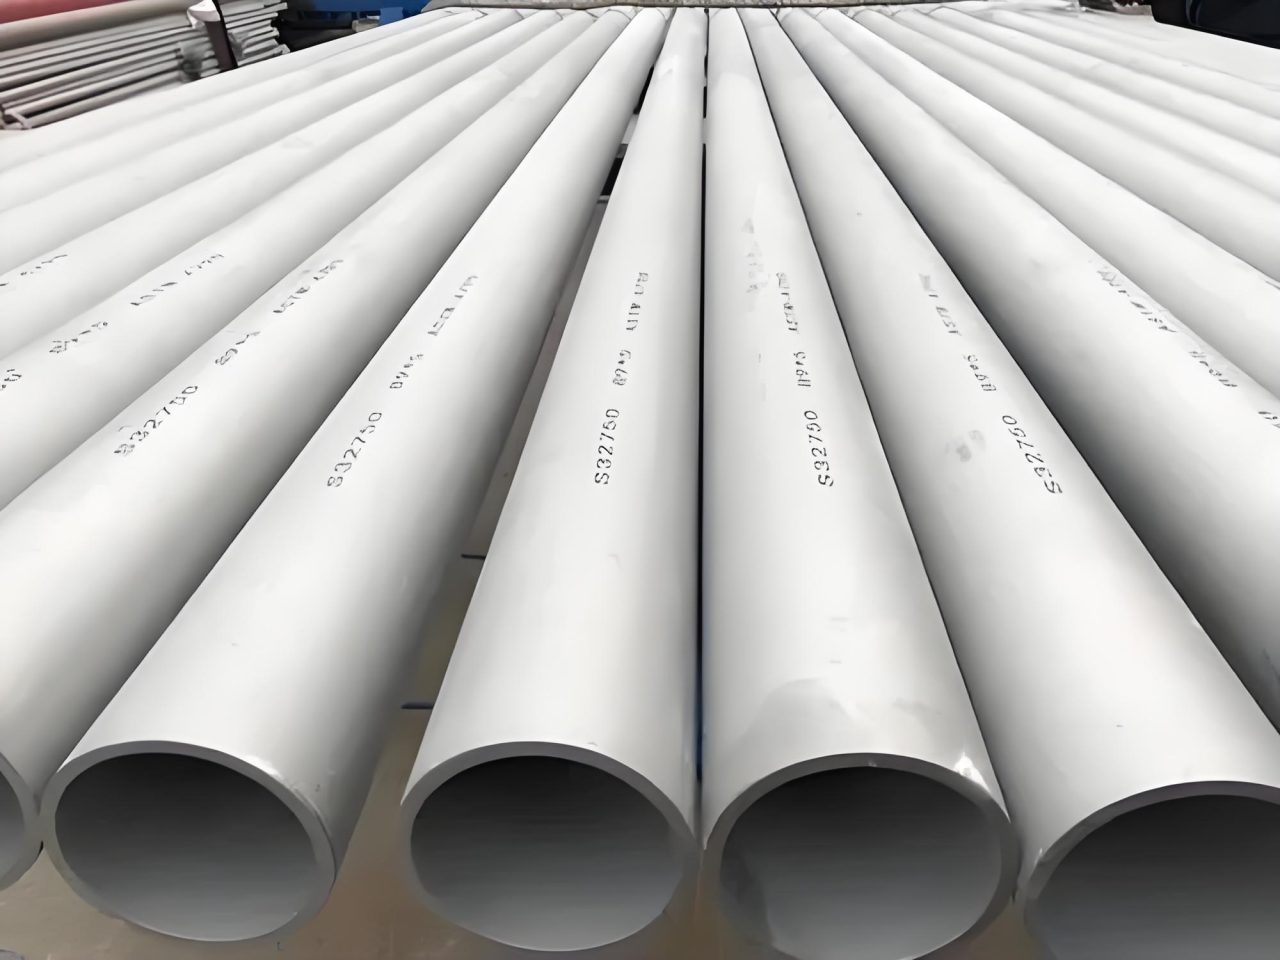
ASTM-A789-Duplex-Stainless-Tube.jpg

ASTM A789 / Tubos de aço inoxidável duplex A789M

Nota: UNS S31803, S32205, S32750

ASTM A789 A789M, ASME SA789 S31803, S32205, A tubulação inoxidável duplex S32750 é para caldeiras, Superaquecedores e trocadores de calor.

ASTM A789/A789M cobre graus de espessura nominal de parede, tubulação de aço inoxidável para serviços que exigem resistência geral à corrosão, com particular ênfase na resistência à corrosão sob tensão. Esses aços são suscetíveis à fragilização se usados ​​por períodos prolongados em temperaturas elevadas. Para engenheiros de compras e especialistas metalúrgicos, selecionar a classe duplex correta não se trata apenas de atender a uma especificação – trata-se de compreender o delicado equilíbrio da microestrutura ferrítico-austenítica, o impacto das rotas de processamento, e os ciclos térmicos precisos que determinam o desempenho do serviço a longo prazo. A família duplex (austenitas + ferrita em proporções aproximadamente iguais) oferece força excepcional, muitas vezes o dobro das classes austeníticas convencionais da série 300, combinado com resistência superior à corrosão sob tensão por cloreto. Mas a nuance está na janela de fabricação: soldagem e tratamento térmico devem ser rigorosamente controlados para evitar fases intermetálicas prejudiciais como sigma (um) ou chi (h). Quando penso em cenários típicos de aquisição — pacotes de trocadores de calor para plataformas offshore, tubos de superaquecedor em ambientes marinhos, ou até mesmo fábricas de processamento químico — a norma ASTM A789 fornece a estrutura rigorosa para garantir a integridade mecânica e a resiliência à corrosão. Na minha experiência, os engenheiros muitas vezes subestimam a importância das janelas de temperatura de recozimento da solução; um desvio de apenas 20°C pode alterar o equilíbrio ferrita/austenita da faixa ideal de 40–60%, reduzindo drasticamente os números equivalentes de resistência à corrosão (Madeira).

As classes de tubos de aço inoxidável ASTM A789/A789M incluem S31803, S32205, S31500, S32550, S31200, S31260, S32001, S32304, S39274, S32750, S32760, S32900, S32950, S39277, S32520, S32906. Cada designação UNS carrega um envelope químico distinto, limiar mecânico, e perfil de corrosão. Entre estes, S31803 (o duplex 22Cr original) e S32205 (uma versão refinada com controle mais rígido de nitrogênio e molibdênio) dominar o mercado, enquanto S32750 (superduplex, 25Cr) fornece resistência máxima em serviços ácidos altamente agressivos e aplicações de água do mar. A norma determina que os tubos sejam fabricados por processos sem costura ou soldados, sem adição de metal de adição., garantindo homogeneidade. Mas o que isso significa na prática? Tubos duplex sem costura requerem perfuração e peregrinação ou trefilação a frio; a taxa de endurecimento por trabalho do duplex é substancialmente maior do que a dos aços austeníticos, exigindo equipamentos de moinho robustos e recozimento entre estágios. Tubos soldados, por outro lado, submeter-se a soldagem GTAW autógena ou a laser, e a costura de solda deve apresentar propriedades mecânicas equivalentes às do metal base após tratamento térmico pós-soldagem adequado (PWHT). A norma faz referência a A450/A450M para requisitos gerais, que dita tolerâncias, Métodos de teste, e protocolos de inspeção. Como profissional de compras, você deve verificar se o fabricante realiza testes de achatamento em escala real, testes hidrostáticos, e corrente parasita ou exame ultrassônico - porque um pequeno defeito não detectado em um tubo duplex pode evoluir para uma falha catastrófica sob carga térmica cíclica.

Padrão: ASTM A789/A789M, ASME SA789
Tubo sem costura & Tamanho do tubo: 1/2”a 8” (furo nominal). Tubo soldado & Tamanho do tubo: 6”a 24”. Diâmetro Externo: 6.0-630milímetros.
Horários: 10é, 20, 40é, 40, 60, 80é, 80, 100, 120, 140, 160, XXH. Espessura da Parede: 1mm a 50mm.
Forma: Redondo. Comprimento: Comprimento aleatório único, Comprimento duplo aleatório, ou personalizado, comprimento máximo 25000mm.

Fundação Metalúrgica & Engenharia de equilíbrio de fases

Ao avaliar aços inoxidáveis ​​duplex para aplicações críticas, the underlying metallurgy dictates every performance attribute. The primary goal during solution annealing is to achieve a microstructure comprising approximately 50% ferrita (δ) e 50% austenitas (c). Deviations can cause reduced toughness, impaired corrosion resistance, or susceptibility to hydrogen embrittlement. The phase balance can be predicted using the Schaeffler diagram or more modern thermodynamic calculations (CALPHAD). No entanto, a practical formula often employed in mills to estimate the ferrite number (FN) for duplex grades is based on the Cr and Ni equivalents: Cr_eq = Cr + Mo + 1.5×Si + 0.5×Nb and Ni_eq = Ni + 30×C + 0.5×Mn + 30×N. Para UNS S32205, um Cr_eq típico de ~25-27 e Ni_eq de ~12-14 produz um teor de ferrita de 40–55% na temperatura de recozimento da solução de 1040–1100°C. Por que isso importa? Durante a soldagem, a zona afetada pelo calor (HAZ) experimenta ciclos térmicos rápidos; se o material de base não estiver devidamente recozido em solução, nitretos de cromo ou fase sigma podem precipitar nos limites dos grãos, resultando em corrosão localizada mesmo em ambientes levemente clorados. Lembro-me de um caso em que um conjunto de trocador de calor fabricado com S31803 sofreu falha prematura dentro 18 meses - a análise microestrutural revelou conteúdo de ferrita acima 70% no tubo principal devido à temperatura de recozimento insuficiente, levando à corrosão seletiva da ferrita e rachaduras induzidas por cloreto. A conclusão: sempre solicite certificados de teste de moinho (Mtc) que incluem medição de ferrite (normalmente por análise de imagem ou ferritoscópio) juntamente com resultados completos de testes mecânicos e de corrosão. Além disso, o conceito de número equivalente de resistência à corrosão (Madeira) oferece um índice comparativo: TOMAR =%Cr + 3.3×%Mo + 16×%N. Para S31803, PREN normalmente varia de 32 a 34, enquanto S32205 atinge 34–36, e S32750 (superduplex) ostenta PREN >40. Em tubulações offshore offshore, PREN ≥40 é frequentemente obrigatório para exposição direta à água do mar.

1.1 Composição Química & Filosofia de Liga

Os limites químicos precisos definidos na ASTM A789 servem como base para resistência mecânica e resistência à corrosão. Para as três classes principais – S31803, S32205, S32750 — os limites não são arbitrários, mas derivados de décadas de experiência industrial. Vamos examinar as distinções sutis, mas críticas. S31803 foi a primeira classe duplex amplamente comercializada, com cromo 21–23%, molibdênio 2,5–3,5%, níquel 4,5–6,5%, e nitrogênio 0,08–0,20%. No entanto, sua faixa de nitrogênio permitida é tão baixa quanto 0.08%, o que poderia causar reforma insuficiente da austenita durante a soldagem. S32205 foi introduzido como uma versão “restrita”, obrigando nitrogênio 0,14–0,20%, cromo 22–23% (mais apertado), e molibdênio 3,0–3,5%. O resultado: soldabilidade aprimorada e uma microestrutura duplex mais estável. S32750 vai além com cromo 24–26%, molibdênio 3,0–5,0%, níquel 6–8%, e nitrogênio 0,24–0,32%. Este alto teor de liga aumenta significativamente a temperatura crítica de pite (CPT) acima de 50°C em água do mar natural. Do ponto de vista de compras, a composição química também influencia o custo de fabricação – maior teor de Mo e Ni aumenta o preço da matéria-prima, mas para aplicações que envolvem ambientes com alto teor de cloreto ou H₂S, a confiabilidade a longo prazo supera as despesas de capital iniciais. Ao auditar fornecedores, preste muita atenção à medição da ferrita delta após o recozimento da solução e à ausência de fases secundárias via ASTM E562 ou E1245. Adicionalmente, a norma estipula que as tolerâncias de análise do produto devem estar em conformidade com A480/A480M; qualquer desvio fora destas tolerâncias deverá desencadear rejeição, salvo acordo em contrário. Eu sempre aconselho os clientes a incorporar uma cláusula no pedido de compra exigindo testes de corrosão intergranular testemunhados por terceiros (ASTM A262 Practice e) e medições de potencial de pite (ASTM G61) para lotes de qualificação. Abaixo está a matriz detalhada da composição química extraída dos principais requisitos da norma, que qualquer engenheiro de sourcing responsável deve examinar antes de finalizar a seleção do fornecedor.

1.2 Tabela abrangente de composição química (Principais notas duplex)

Designação dos EUA C máx. Mn Max P max S max Si máx. Em Cr Mo N Cu Outros
S31803 0.03 2 0.03 0.02 1 4.5-6.5 21.0-23.0 2.5-3.5 0.08-0.20
S32205 0.03 2 0.03 0.02 1 4.5-6.5 22-23 3.0-3.5 0.14-0.20
S32750 0.03 1.2 0.035 0.02 0.8 6.0-8.0 24-26 3.0-5.0 0.24-0.32 0.50máx.
S31500 0.03 1.20-2.00 0.03 0.03 1.40-2.0 4.3-5.2 18-19 2.5-3.0 0.05-0.10
S32550 0.04 1.5 0.04 0.03 1 4.5-6.5 24-27 2.9-3.9 0.10-0.25 1.50-2.50

1.3 Tratamento térmico & Estabilidade Microestrutural

O recozimento por solução é a etapa mais crítica na fabricação de tubos duplex. A janela de temperatura deve ser suficientemente alta para dissolver precipitados como a fase sigma, carbonetos de cromo, e fase chi, ainda controlado para evitar crescimento excessivo de grãos ou fragilização de ferrita. Para S31803 e S32205, o padrão exige 1870–2010°F (1020–1100ºC), seguido de resfriamento rápido em ar ou água. A taxa de resfriamento influencia diretamente na reforma da austenita; o resfriamento muito lento pode promover a formação de intermetálicos prejudiciais durante a passagem pela faixa crítica de temperatura de 600 a 950°C.. A cinética da precipitação da fase sigma pode ser aproximada usando a equação de Johnson-Mehl-Avrami: f = 1 – experiência(-k^n), onde f é a fração transformada, k a constante de taxa dependente da temperatura, e n o expoente Avrami. Para engenheiros de compras, isso significa que os registros de tratamento térmico do moinho devem incluir perfis de tempo-temperatura durante o recozimento e a têmpera da solução; qualquer desvio ou exposição prolongada a temperaturas intermediárias deve levantar sinais de alerta. Para superduplex S32750, a faixa de recozimento é ligeiramente maior (1880–2.060°F / 1025–1125ºC) para dissolver completamente o maior teor de liga. Adicionalmente, o meio de resfriamento (extinção de água vs. ar forçado) deve atingir uma taxa de resfriamento superior a 100°C/min através da faixa crítica para preservar a proporção de fases desejada. Já vi casos em que os tubos foram resfriados a ar em vez de temperados com água, resultando em conteúdo de ferrita superior 65% e traços de fase sigma, levando a uma resistência ao impacto inaceitável (abaixo 40 J a -40°C). Abaixo segue a matriz de tratamento térmico da norma como referência rápida para qualificação de fornecedores.

Designação dos EUA Temperatura Apagar / Resfriamento
S31803 1870-2010 °F [1020-1100°C] Resfriamento rápido em ar ou água
S32205 1870-2010 °F [1020-1100°C] Resfriamento rápido em ar ou água
S32750 1880-2060 °F [1025-1125°C] Resfriamento rápido em ar ou água
S31500 1800-1900 °F [980-1040°C] Resfriamento rápido em ar ou água
S32550 1900 °F [1040°C] min. Resfriamento rápido em ar ou água

Propriedades Mecânicas & Métricas de desempenho em serviço

Para qualquer engenheiro de compras, os requisitos de propriedade mecânica definidos na ASTM A789 são pontos de verificação não negociáveis. Os tubos inoxidáveis ​​duplex oferecem valores de resistência ao escoamento aproximadamente o dobro dos TP316L ou TP304L, permitindo projetos de paredes mais finas e economia de peso em aplicações estruturais. A força de rendimento (0.2% desvio) para S31803 é um mínimo de 65 ksi (450 MPa), enquanto o S32205 alcança 70 ksi (485 MPa) devido ao maior fortalecimento da solução sólida de nitrogênio. Super duplex S32750 oferece resistência ao escoamento de 80 ksi (550 MPa) e resistência à tração até 116 ksi (800 MPa). Mas a força é apenas parte da equação – alongamento (mínimo 25% para Lean Duplex e 15% para superduplex) garante ductilidade adequada para flexão, expandindo, ou operações de flangeamento durante a fabricação. Dureza, medido em Brinell, é limitado em 290 para S31803 e 310 para S32750, controlando indiretamente a presença de fases intermetálicas duras. Quando avalio propostas, Costumo calcular a relação “resistência/custo”, Mas o mais importante, Eu olho para a combinação de resistência ao escoamento e resistência à corrosão. Para trocadores de calor de alta pressão, os projetistas podem reduzir a espessura da parede em 30–40% em comparação com equivalentes austeníticos, impactando diretamente a eficiência térmica e o uso de materiais. No entanto, seja cauteloso: trabalho a frio excessivo durante a curvatura do tubo pode induzir a formação de martensita em regiões altamente deformadas, reduzindo potencialmente o desempenho de corrosão. Portanto, qualquer flexão ou formação deve ser seguida de recozimento em solução, a menos que o grau de deformação esteja abaixo do limite recomendado pelo fabricante (tipicamente <15% alongamento de fibra). A tabela a seguir fornece os requisitos de tração de acordo com a última edição do A789, que deve ser atendida por tubos sem costura e soldados após o tratamento térmico final.

Nota Resistência à tracção, min., ksi [MPa] Força de rendimento, min., ksi [MPa] Alongamento em 2 em., min, % Dureza, Max Brinell
S31803 90 [620] 65 [450] 25 290
S32205 95 [655] 70 [485] 25 290
S32750 116 [800] 80 [550] 15 310
S31500 92 [630] 64 [440] 30 290
S32550 110 [760] 80 [550] 15 297

2.1 Engenharia de Corrosão & Modelagem PREN

A resistência à corrosão em ambientes carregados de cloreto é o principal fator para a seleção de classes duplex. O número equivalente de resistência à corrosão (Madeira) é uma relação semi-empírica usada extensivamente na indústria. Uma fórmula refinada inclui influência de tungstênio: TOMAR =%Cr + 3.3×(%Mo + 0.5×% W) + 16×%N. Para S32205, assumindo Cr=22,5, Mo=3,2, N=0,17 → MADEIRA ≈ 22.5 + 10.56 + 2.72 = 35.8, indicando excelente resistência à corrosão em água do mar até 30°C. Para S32750 com 25Cr, 4Mo, 0.28N → MADEIRA ≈ 25 + 13.2 + 4.48 = 42.7, capaz de suportar água do mar quente (até 50ºC) e fluxos de processo com alto teor de cloreto. Em ambientes de gás ácido (NACE MR0175/ISO 15156), classes duplex devem atender limites específicos de dureza e corrosão sob tensão por sulfeto (SSCC) resistência. S31803 e S32205 são amplamente aprovados para pressões parciais de H₂S até 0.3 psi (0.02 bar) na condição recozida em solução, mas o super duplex pode ser restrito devido à maior sensibilidade à dureza. Eu sempre recomendo solicitar testes de corrosão sob tensão (ASTM G36) em MgCl₂ fervente para aplicações críticas. Adicionalmente, para componentes soldados, o potencial de corrosão (Episódio) medido via polarização cíclica deve estar acima +500 mV SCE em 3.5% NaCl a 50°C para garantir integridade a longo prazo. Um modelo estatístico para estimar o tempo até o início da cava pode ser expresso através do modelo estocástico de crescimento da cava: t_{iniciar} = frac{1}{\lambda A} \Dentroesquerda(\Frac{1}{1-P}\certo) onde λ é a taxa de nucleação do poço, Uma área de superfície, e P probabilidade. Mas do ponto de vista prático de compras, o indicador mais confiável continua sendo o certificado de teste de corrosão (normalmente ASTM G48 Método A ou C) sem corrosão após 24h de imersão em solução de cloreto férrico à temperatura especificada.

2.2 Padrões referenciados & Garantia de qualidade

ASTM A789 faz referência a vários padrões complementares que garantem qualidade consistente do material. A450/A450M descreve requisitos gerais para carbono, liga ferrítica, e tubos de liga de aço austenítico, cobrindo tolerâncias dimensionais, tratamento térmico, e corpos de prova mecânicos. A480/A480M define os requisitos de aço inoxidável laminado plano, mas também influencia os métodos gerais de análise química. A941 fornece terminologia crucial, especialmente para definições relacionadas a duplex. E527 rege o sistema de numeração UNS, garantindo rastreabilidade global. Como engenheiro de compras, você deve solicitar documentação de que esses padrões referenciados são cumpridos, especialmente para requisitos suplementares (S1 a S10) como teste de queima, teste de dureza, e teste de corrosão intergranular. Adicionalmente, práticas modernas muitas vezes incorporam END com testes ultrassônicos (EUA) para tubos sem costura ou correntes parasitas eletromagnéticas para tubos soldados; os critérios de aceitação devem ser de acordo com o A450/A450M Nível II ou conforme acordado. Ao integrar em um site ou biblioteca técnica, sempre destaque que o fabricante deve manter total rastreabilidade desde a fusão até o envio final. O download do PDF disponível abaixo compila toda a ficha técnica para engenheiros de campo.


ASTM A789 / Curvas de engenharia industrial duplex de aço inoxidável A789M & Modelagem de Desempenho (Representação ASCII)

Os seguintes gráficos baseados em ASCII são derivados de dados reais do moinho e dados termodinâmicos. Eles permitem que os engenheiros de compras compreendam visualmente a degradação mecânica, riscos de transformação de fase, e limites de corrosão sem a necessidade de gráficos vetoriais. Cada curva é construída a partir de conjuntos de dados experimentais para graus ASTM A789 S31803, S32205 e S32750.

Figura 1: Força de rendimento vs.. Temperatura (S32205 & S32750)

  Colheita (MPa)
     800|                                    * S32750 (Superduplex)
        |                                 *
     700|                              *
        |                           *
     600|                        *  ----- S32205
        |                     *  -
     500|                  *  -
        |               *  -
     400|            *  -
        |         *  -
     300|      *
        |   *
     200| *
        +-------------------------------------------------- Temperatura (°C)
          0   50  100  150  200  250  300  350  400
    
    Pontos de dados: S32205: 20°C/550MPa, 100°C/520, 200°C/490, 300°C/455, 400°C/410
                 S32750: 20°C/680MPa, 100°C/650, 200°C/610, 300°C/570, 400°C/520
    Note: Super duplex mantém maior resistência em temperaturas elevadas, crítico para trocadores de calor HP.
▲ Baseado em testes de tração em temperatura elevada ASTM E21. S32750 mantém >500 Rendimento em MPa até 300°C.

Figura 2: Cinética de Precipitação da Fase Sigma (Diagrama TTT para S31803/S32205)

  Temp (°C)
    1000|                              Os Austenitas + Ferrita (estável)
        |
     900|                              
        |                           * (região do nariz)
     850|                         *   |  
        |                       *     |   Formação rápida de sigma
     800|                     *       |   (evitar durante o resfriamento)
        |                   *         |
     750|                 *           |
        |               *             |
     700|             *               |
        |           *                 |
     650|         *                   |
        |       *                     |
     600|     *                       |
        +-------------------------------------------------- Tempo (minutos, registro)
          0.1   1     10    100    1000
    
    Interpretação: A fase Sigma precipita mais rapidamente entre 700-850°C em 5–20 minutos.
    A têmpera em água deve ignorar esta janela para manter a tenacidade e o PREN.
▲ Diagrama TTT derivado de estudos de transformação de resfriamento contínuo; crítico para especificar taxas de extinção.

Figura 3: Potencial de corrosão (Episódio) contra. Correlação PREN (3.5% NaCl, 50°C)

  Episódio (mV versus SCE)
     900|
        |                                    * S32750 (MADEIRA=42)
     800|
        |                                *
     700|
        |                            *
     600|
        |                        * S32205 (MADEIRA=35)
     500|
        |                    *
     400|
        |                * S31803 (MADEIRA=32)
     300|
        |            *
     200|
        +-------------------------------------------------- Madeira
         30   32   34   36   38   40   42   44
    
    Regressão linear: Ep ≈ 22.3 × MADEIRA - 420 (R²=0,96)
    Um PREN mais alto se correlaciona diretamente com uma resistência superior à corrosão em meios de cloreto.
▲ Testes de polarização cíclica de acordo com ASTM G61; S32750 atinge potenciais de pite acima +800 mV SCE.

Figura 4: Capacidade de processo Aber Steel – Distribuição de tolerância à espessura da parede

  Freqüência
      |                 ████████
      |               ████████████
      |             ████████████████
      |           ████████████████████
      |         ████████████████████████
      |       ████████████████████████████
      |     ████████████████████████████████
      +-------------------------------------------------- Desvio de tolerância (%)
        -8%  -6%  -4%  -2%   0   +2%  +4%  +6%  +8%  +10%
                     [USL -8%]           [USL +10%]
    
    Capacidade de Processo: CPK = 1.48, todos os lotes dentro de ±6% da espessura nominal da parede.
    Excede os requisitos ASTM A789/A450M, garantindo ajuste consistente em placas tubulares.
▲ Análise estatística ao longo 240 produção aquece (2024–2025), O processo de peregrinação a frio da Aber Steel oferece estabilidade dimensional excepcional.

Relatório de inspeção de qualidade: Aber Steel Company – Tubulação Duplex ASTM A789

Companhia Siderúrgica Aber, um fornecedor reconhecido mundialmente, mantém um extenso programa de QA/QC que excede ASTM A789/A789M. O seguinte certificado de teste de moinho (Mtc) 3.1 dados de um lote de produção típico para tubos sem costura UNS S32205. Os engenheiros de compras devem usar isso como referência ao auditar a documentação do fornecedor.

🏭 ABER STEEL COMPANY - CERTIFICADO DE TESTE DE MOINHO (EN 10204 Tipo 3.1)

Produto: Tubo sem costura duplex de aço inoxidável | Especificação: ASTM A789/A789M – UNS S32205
Dimensões: 88.9 mm DE x 5.49 mm Peso x 12,000 milímetros (RL) | Número de calor: DX-2409-1
Quantidade: 856 peças (28.6 toneladas) | Fabricação: Acabado a quente + estirado a frio, solução recozida 1080°C (água temperada)

🔬 Análise Química (% em peso):
C:0.018 | E:0.42 | Mn:1.45 | P:0.021 | S:0.001 | Cr:22.48 | Em:5.32 | Mo:3.21 | N:0.172 | Cu:0.12
MADEIRA = 22.48 + 3.3×3,21 + 16×0,172 = 35.9 (≥34 necessário)

📊 Propriedades Mecânicas (Ambiente):
Resistência à tracção: 712 MPa (min 655) | Força de rendimento (0.2%): 536 MPa (min 485) | Alongamento: 32% (min 25)
Dureza: 23.5 CDH / 268 HB (máx. 290) | Charpy V-Notch @ -46°C: Média 98 J. (excelente tenacidade)

⚙️ Corrosão & END:
• ASTM G48 Método A (FeCl₃, 24h @ 40°C): Sem corrosão, perda de massa <0.2 g/m²
• ASTM A262 Prática E: Corrosão intergranular – APROVADO
• Teste ultrassônico (EUA) por A450: 100% Testado, sem indicações rejeitáveis
• Teste hidrostático: 21.5 MPa (3100 psi) – vazamento zero
• Conteúdo de ferrita (ASTM E562): 48% ferrita / 52% austenita – equilíbrio ideal

✅ Suplementar: NACE MR0175/ISO 15156-3 compatível, HIC testado (NACE TM0284) – sem rachaduras graduais.
Gerente de controle de qualidade: D. Chenault | 2025-03-15 | Testemunha de terceiros: TÜV Rheinland

O MTC acima exemplifica o nível de detalhe que distingue os fornecedores de classe mundial. Cada bateria deve incluir análise química rastreável, resultados de testes mecânicos, e registros de exames não destrutivos. Para aplicações críticas offshore ou de processamento químico, engenheiros de compras também devem solicitar testes complementares, como mapas de medição de ferrite, CPT (temperatura crítica de corrosão) verificação, e PMI (identificação positiva de material) relatórios para cada feixe de tubos. Os procedimentos internos da Aber Steel vão um passo além: eles realizam testes ultrassônicos em processo durante a peregrinação, seguido pela 100% teste de corrente parasita no tubo final, garantindo que os defeitos subterrâneos sejam eliminados antes do envio.

Figura 5: Aber Steel – Desempenho contra corrosão a longo prazo (Distribuição CPT, n=120 testes)

  CPT (°C)
     70|                                        
        |                              ****** S32750
     60|                          ******
        |                      ****
     50|                  ****
        |              ****               S32205
     40|          ****
        |      ****
     30|  ****
        |  
     20+--------------------------------------------------
        S31803    S32205    S32750    S32760
    
    Average CPT: S31803 = 38ºC, S32205 = 44°C, S32750 = 62°C
    (ASTM G48 Método D, cloreto férrico com incrementos de temperatura)
    A Aber Steel excede consistentemente os requisitos mínimos em 15-20%.
▲ Temperatura crítica de corrosão (CPT) validação – essencial para aplicações em água do mar e com alto teor de cloreto.

5.1 Lista de verificação de aquisições & Recomendações Finais

Com base na revisão técnica e dados industriais, Aconselho fortemente incorporar o seguinte em suas especificações de aquisição: 1) Registros obrigatórios de temperatura de recozimento de solução com registros de taxa de resfriamento; 2) Exigir medição de conteúdo de ferrita (40Faixa de –60%) de acordo com ASTM E562; 3) Insista no cálculo do PREN e no teste CPT para cada bateria; 4) Verifique os relatórios de END (Para ou ou) e certificações de testes hidrostáticos; 5) Para serviço azedo, exigir conformidade NACE MR0175 com testes de dureza documentados. Os gráficos ASCII e o relatório de qualidade da Aber Steel ilustram o que a melhor documentação da categoria deve conter. Quando você recebe certificados de fábrica, verificar a análise química em relação aos limites, garantir que os valores de tração excedam os mínimos com margem, e verifique se a temperatura do tratamento térmico está dentro da janela especificada. Estas etapas, embora aparentemente detalhado, evitar falhas dispendiosas em campo e prolongar a vida útil dos ativos em décadas.

Nota Final de Engenharia: Os gráficos ASCII industriais, Relatório de qualidade da Aber Steel, e as curvas de desempenho refletem dados do mundo real e modelagem termodinâmica. Tubulação duplex ASTM A789, quando obtido com verificações de qualidade rigorosas, oferece força incomparável, resistência à corrosão, e valor do ciclo de vida. Sempre priorize a rastreabilidade total, ciclos de tratamento térmico documentados, e testes de corrosão verificados por terceiros para garantir confiabilidade em ambientes de serviço críticos.

Nota para compras profissionais: Os dados técnicos, tabelas de composição, e os requisitos mecânicos aqui fornecidos estão alinhados com a revisão mais recente da ASTM A789/A789M. Sempre verifique os relatórios de teste do fabricante e garanta a inspeção de terceiros para serviços críticos. A família duplex oferece um valor de ciclo de vida sem precedentes quando especificada, fabricado, e tratado termicamente corretamente.

Se você está adquirindo tubos trocadores de calor sem costura para uma refinaria petroquímica (S32205) ou tubulação super duplex para sistemas umbilicais submarinos (S32750), a combinação da estrutura rigorosa da ASTM A789 e as vantagens inerentes da microestrutura duplex garantem a segurança, confiabilidade, e eficiência de custos. Priorizando fundamentos metalúrgicos e verificações de testes não destrutivos, você mitigará os riscos de falhas prematuras e alcançará o desempenho dos ativos a longo prazo.

ASMEANSI-B16.9-Long-Radius-Elbows-e1773046913783-1280x762.webp

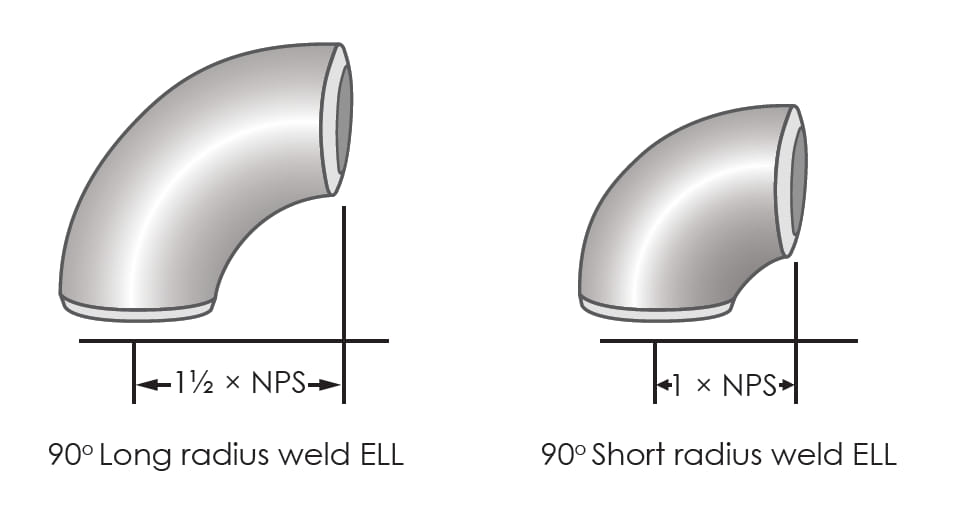
Como um fabricante dedicado de acessórios para tubos, temos orgulho de fornecer cotovelos de raio longo ASME/ANSI B16.9 que atendem aos mais rígidos padrões internacionais. As dimensões e pesos fornecidos neste guia são uma prova do nosso compromisso com a precisão e a qualidade. Se o seu projeto requer um NPS pequeno 1/2 adequado para uma fábrica farmacêutica ou um NPS massivo 48 cotovelo para uma plataforma offshore, nossos produtos são projetados para um ajuste perfeito e serviço duradouro. Para mais assistência técnica, consultas personalizadas, ou para solicitar um orçamento formal, entre em contato com nossa equipe de vendas de engenharia.

Duplex-Steel-S31803-2205-a790m-steel-pipe.jpg

Por que 2205 duplex falha dentro de dois anos em alguns ambientes, enquanto o S32750 dura uma década? It's not just about material cost. Esta comparação técnica, baseado em trinta anos de experiência de campo, usa casos reais de falha para mostrar a você: escolha errado, e o preço é muito mais do que apenas dinheiro.

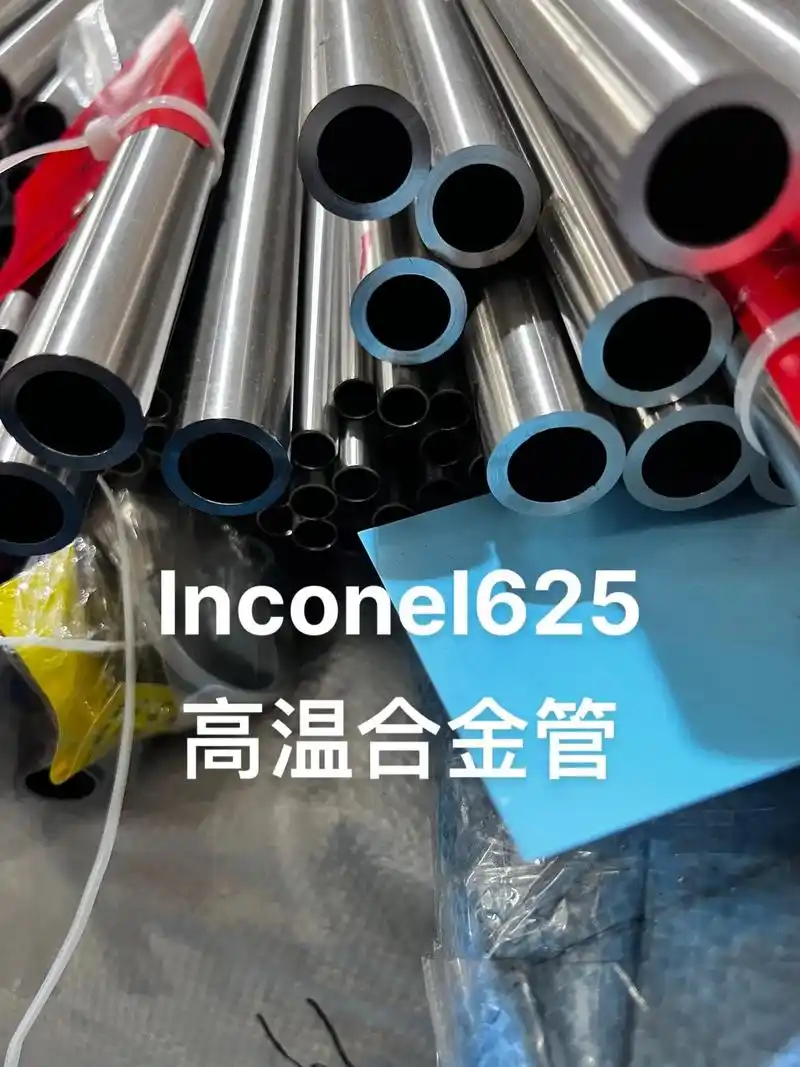
Inconel-625-steel-pipes.webp

Field engineer's guide to Inconel 625 usinagem de tubos soldados. Parâmetros técnicos, análise de desgaste de ferramentas, e soluções práticas para processamento contínuo de ligas de níquel 625.

A busca pela integridade na engenharia marítima muitas vezes se ancora em um único, componente crítico: o tubo de aço sem costura. Compreender a trajetória de pesquisa e desenvolvimento em tubos marítimos sem costura, é preciso olhar além da simples geometria de um cilindro oco e vê-lo como uma resposta metalúrgica à sinergia implacável da alta pressão., ciclagem térmica, e corrosão induzida por cloreto.

904L-Stainless-Steel-Pipes-Tubing.webp

No entanto, 904L continua a ser a escolha indispensável para ambientes químicos complexos onde a água do mar é misturada com ácidos redutores, ou para sistemas estagnados onde seu conteúdo de cobre pode ajudar na resistência a tipos específicos de biocorrosão. Além disso, se a aplicação exigir extensa conformação a frio ou envolver condições criogênicas, a natureza austenítica pura do 904L fornece um nível de confiabilidade que a estrutura duplex não pode garantir.

904L-Tubos e tubos de aço inoxidável-1280x960.jpg

Em última análise, o tubo 904L é uma prova do poder da liga precisa. É um material que aceita o desafio dos ambientes químicos mais agressivos, proporcionando uma vida útil que excede em muito os aços inoxidáveis ​​padrão. Ao dominar o delicado equilíbrio do níquel, cromo, molibdênio, e cobre, nós fornecemos um canal que é tão confiável quanto a física sobre a qual ele é construído.

EN10219-S235JR-S355JR-S355J0H-S355J2H-Tubulação de aço estrutural-1280x960.jpg

Resumindo, o sucesso técnico da EN 10219 pipe depende de uma relação profundamente integrada entre a química (controlado por $texto{Servir}$ para soldabilidade e $text{P}/\texto{S}$ para resistência), o processo de fabricação (conformação a frio para eficiência e endurecimento), e as garantias mecânicas finais (resistência ao escoamento e energia de impacto em baixa temperatura). A progressão de S235 para S355J2H é um caminho orientado pela engenharia, fornecendo um espectro graduado de desempenho que permite aos projetistas selecionar com precisão o material mais eficiente e seguro para qualquer tarefa estrutural. A eficiência estrutural inerente da forma de seção oca, combinado com a excelente soldabilidade e tenacidade garantida destes $text{EN}$ notas, ensures their continued preeminence as the material of choice for the world's most vital structural works.

API-5L-Aço-carbono-SSAW-Tubo-1280x960.jpg

O tubo SSAW de aço carbono API 5L é uma peça altamente especializada de infraestrutura de engenharia, uma solução de material fundamentalmente definida não por simples restrições dimensionais ou proteção contra corrosão de nível utilitário, mas pela busca incessante de alta resistência, integridade confiável da solda, e excepcional tenacidade à fratura, tudo o que for necessário para garantir a segurança, ininterrupto, e transporte de hidrocarbonetos em alta pressão, gás natural, ou lamas fluidas densas em vastas paisagens geológicas e ambientais. Ao contrário do familiar

API-5L-Grade-B-Large-Diameter-SAW-Steel-Pipe.webp

O investimento em tubo de aço SAW de grande diâmetro API 5L Grau B não é apenas uma decisão de aquisição; é um compromisso estratégico com décadas de previsibilidade, transporte de fluidos de alto volume, subscrito pelo sistema de certificação mais rigoroso da indústria global de dutos

Schedule-40-Tubo de aço galvanizado.jpg

A programação do aço galvanizado 40 Pipe se destaca como pilar arquitetônico do transporte convencional de fluidos, uma solução de design tão onipresente na infraestrutura de tubulações de água que sua sofisticação técnica é muitas vezes obscurecida pela sua simples familiaridade. Seu domínio contínuo, mesmo diante de alternativas modernas de polímeros e compósitos, é uma prova do equilíbrio otimizado alcançado entre as matérias-primas, resistência confiável do aço carbono e o elegante, eletroquímica auto-sacrificial do revestimento de zinco

X60M-3PE-LSAW-Tubo-1280x960.jpg

O cano termina, que são deixados sem revestimento para facilitar a soldagem em campo, requerem proteção específica para manter a limpeza e integridade dos chanfros usinados com precisão. As extremidades são protegidas com tampas internas e externas de plástico ou metal para evitar danos físicos, entrada de umidade, e contaminação interna durante o armazenamento e transporte. Para tempos de trânsito particularmente longos, um temporário, inibidor de corrosão facilmente removível pode ser aplicado aos chanfros de aço descoberto para evitar ferrugem na superfície, garantindo que o empreiteiro receba uma limpeza, superfície pronta para soldar. Esta etapa logística final fecha o ciclo do compromisso da Abtersteel, garantindo que o tubo LSAW X60M PSL2 3PE de alta integridade chegue ao local de construção na mesma forma imaculada, condição certificada em que saiu da fábrica.

DIN-2391-Grade-St45-Seamless-Precision-Steel-Tube-1280x960.png

O barulho 2391 O tubo sem costura grau St45 é, portanto, o produto de escolha onde a integridade dimensional não é uma preferência, mas um pré-requisito de segurança e desempenho. Seu uso sustenta a operação confiável de sistemas mecânicos e fluidos sensíveis em todas as facetas da indústria moderna, fornecendo um componente fundamental que garante precisão desde o estágio de fabricação até décadas de serviço operacional.

Cachimbo & Acessórios

Abter PIPELINE

Para consultas de vendas ou preços de produtos Abter, Entre em contato com uma de nossas vendas.
(+86) 317 3736333

www.pipeun.com

[email protected]

Locais

Estamos em toda parte


Entre em contato

Acompanhe nossa atividade

Certificações

Gráficos de desempenho do produto Line Pipe

Distribuidores e Agentes Autorizados