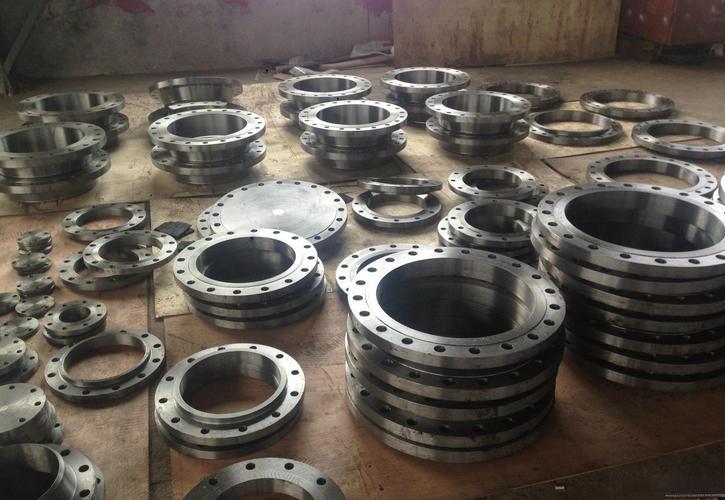
Mặt bích rèn ASTM A350 LF2, K03011 của Mỹ, Lớp học 1/2, Charpy được thử nghiệm ở −46 °C/−18 °C. ASME B16.5/16.47, NPS 1/2–60. Thép cacbon nhiệt độ thấp, MTC 3.1.
Mặt bích rèn ASTM A350 LF2, K03011 của Mỹ, Lớp học 1/2, Charpy được thử nghiệm ở −46 °C/−18 °C. ASME B16.5/16.47, NPS 1/2–60. Thép cacbon nhiệt độ thấp, MTC 3.1.
Sổ tay thông số kỹ thuật công nghiệp nặng
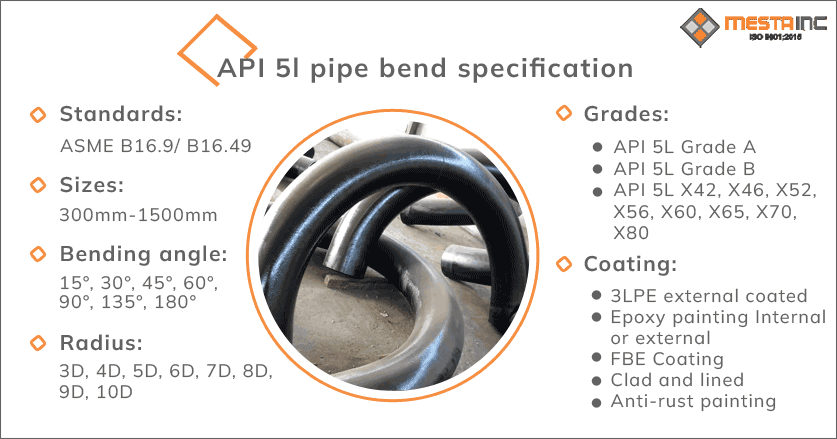
Bảng dữ liệu kỹ thuật toàn diện: Thành phần hóa học, Tính chất cơ học, Tiêu chuẩn ASME B16.49, Dung sai, và ma trận kích thước cho đường ống uốn cong năng suất cao
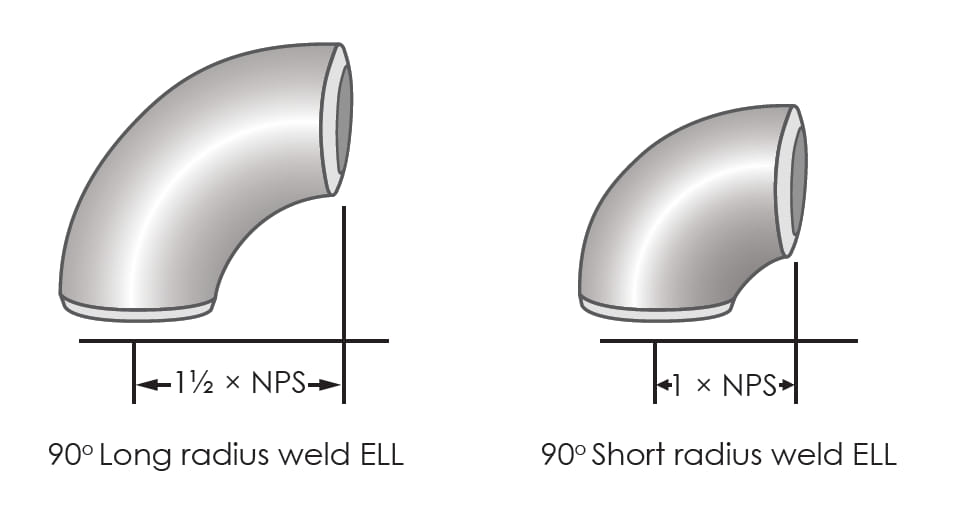
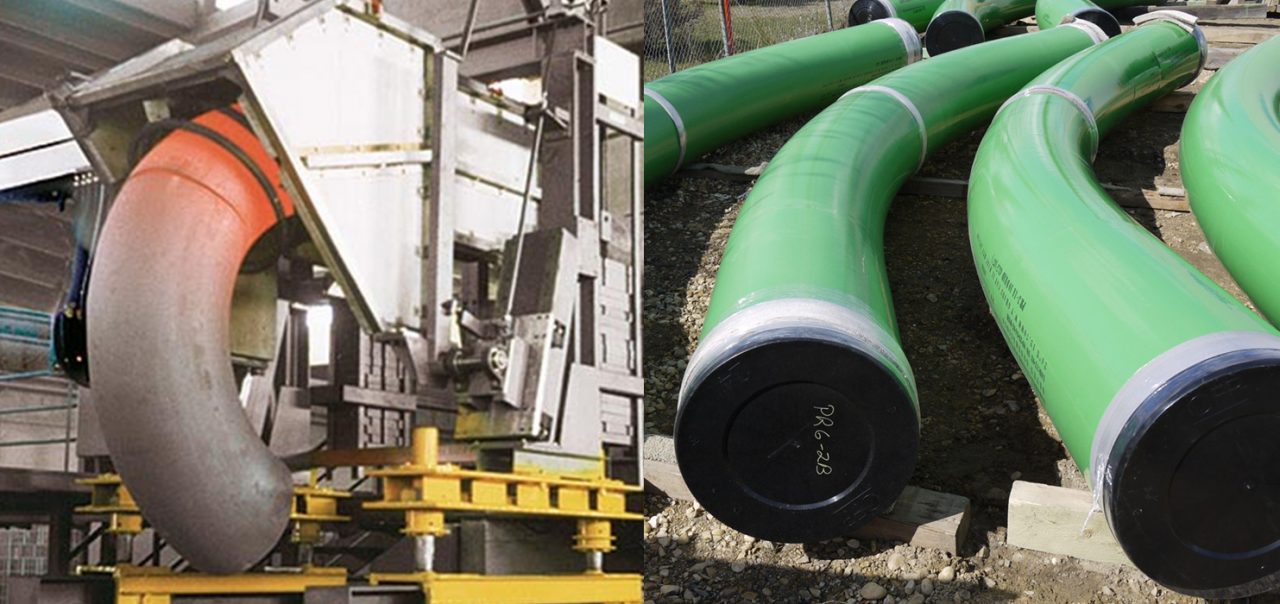
Ống thép uốn cong API 5L là bộ phận đường ống định hướng chịu áp lực quan trọng được sử dụng rộng rãi trên khắp các quốc gia dầu mỏ xuyên quốc gia, khí đốt, Nước, và cơ sở hạ tầng vận chuyển bùn. Không giống như bán kính ngắn tiêu chuẩn (1.0D) hoặc bán kính dài (1.5D) khuỷu tay hình lạnh, uốn cong cảm ứng được sản xuất bằng công nghệ gia nhiệt cảm ứng tần số trung bình liên tục. Quá trình này cho phép dịch chuyển hướng bán kính lớn (thường là 3D, 5D, 6D, 8D, 10D, lên tới 12D hoặc bán kính tùy chỉnh) giúp giảm thiểu đáng kể tổn thất ma sát, xói mòn-ăn mòn, sự hỗn loạn, và giảm áp suất chất lỏng bên trong mạng lưới đường ống áp suất cao.
Kỹ thuật uốn cảm ứng nóng bao gồm việc đưa một đoạn ống thép cacbon/hợp kim liền mạch hoặc hàn dài liên tục qua một cuộn dây gia nhiệt cảm ứng điện từ.. Cuộn dây làm nóng một dải chu vi hẹp (360 độ xung quanh đường ống) đến nhiệt độ rèn cao, thường là từ 850°C đến 1050°C (1562° F đến 1922 ° F). Khi đường ống được đẩy về phía trước với vận tốc được điều khiển không đổi bằng một thanh truyền động thủy lực, một cánh tay cơ khí xoay sẽ kẹp cạnh đầu, áp dụng mômen uốn để định hình đường ống quanh bán kính đường tâm xác định trước (CLR). Ngay sau khi rời khỏi cuộn dây cảm ứng, vùng nóng được làm nguội bằng cách sử dụng phun nước có áp suất, không khí cưỡng bức, hoặc để nguội trong không khí tĩnh tùy thuộc vào thông số kỹ thuật luyện kim và yêu cầu xử lý nhiệt.
Cơ sở của chúng tôi sản xuất các sản phẩm uốn cảm ứng nóng API 5L X42 đến X80 cao cấp được thiết kế tuân thủ nghiêm ngặt ANSI/ASME B16.49, ISO 15590-1, và kích thước tiêu chuẩn ASME B16.9. Dưới đây là bảng tổng quan về thông số kỹ thuật chính nêu chi tiết các kích thước có sẵn, lịch trình, bán kính, và dịch vụ xử lý giá trị gia tăng.
| Lớp tham số | Phạm vi uốn ống liền mạch | hàn (LSAW / HSAW / Acre) Phạm vi uốn cong |
|---|---|---|
| Đường kính danh nghĩa (NPS) | 1/2″ đến 24″ (DN15 – DN600) | 2"đến 60" (DN50 – DN1500) |
| Độ dày của tường / Lịch trình | SCH 20, SCH 40, SCH 80, SCH 120, SCH 160, SCH XXS | SCH 10 đến SCH 120, WT lên đến 60 mm (2.36 TRONG) |
| Bán kính uốn đường tâm | 1.5D, 2.5D, 3D, 4D, 5D, 6D, 7D, 8D, 10D, 12D | 3D, 5D, 6D, 7D, 8D, 10D, 12D, CLR tùy chỉnh lên tới 15m |
| Góc uốn cong (Tôi) | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° hoặc Tùy chỉnh | 11.25°, 22.5°, 30°, 45°, 60°, 90°, 180° hoặc Tùy chỉnh |
| Chiều dài tiếp tuyến kết thúc (L1, L2) | Tiêu chuẩn 100 mm đến 500 mm hoặc được điều chỉnh theo chiều dài trang web | Tiêu chuẩn 150 mm đến 1000 tùy chọn tiếp tuyến mm hoặc mở rộng |
| Chuẩn bị kết thúc | Các đầu vát theo ASME B16.25, Cắt vuông cuối đồng bằng | Kết thúc vát (Góc xiên hợp chất / Chuyển tiếp hợp chất) |
| Bảo vệ bề mặt | biến mất màu đen, Dầu chống gỉ, FBE, 3LPE, 3LPP, Epoxy lỏng | Làm sạch vụ nổ (TRÊN 2.5), 3Lớp phủ LPE, FBE nặng, Than đá |
| Chứng chỉ kiểm tra | TRONG 10204 3.1 / 3.2, 100% UT, RT, MPI, Kiểm tra thủy tĩnh | TRONG 10204 3.1 / 3.2, 100% Đường hàn RT/UT, Bản đồ độ cứng |
Trong thiết kế đường ống cao áp, tính toán độ dài cung chính xác, phụ cấp uốn cong, tốc độ làm mỏng tường, và các yêu cầu tiếp tuyến là rất quan trọng để ngăn chặn tình trạng thiếu nguyên liệu và tình trạng rụng trứng quá mức. Các mô hình toán học chi phối các uốn cong cảm ứng nóng API 5L được tóm tắt dưới đây.
Tổng chiều dài cung cần thiết để tạo thành một góc uốn xác định Tôi có bán kính đường tâm R, độ dày vật liệu t, và hệ số dịch chuyển trục trung hòa K được xác định bởi:
Ở đâu: BA = Phụ cấp uốn cong (mm); Tôi = Góc uốn cong (Độ); R = Bán kính đường tâm (mm); K = Hệ số K (tỷ lệ vị trí trục trung hòa, tiêu biểu 0.33 ĐẾN 0.50 để uốn nóng); t = Độ dày thành danh nghĩa (mm).
Đối với kích thước ống danh nghĩa tiêu chuẩn (NPS hoặc D), ký hiệu bán kính tỷ lệ trực tiếp với đường kính ngoài:
Ví dụ tính toán (6″ Uốn cong 5D): Đường kính ngoài Đ = 6" (152.4 mm). Bán kính đường tâm R = 5 × 6" = 30" = 762.0 mm. Tổng chiều dài cung khi uốn cong 90° = 90 × (3.14159 / 180) × 762.0 mm = 1196.9 mm (cộng với độ dài tiếp tuyến).
Trong quá trình uốn, đường cong bên ngoài (ngoại truyện) trải qua sự căng thẳng dẫn đến mỏng tường, trong khi đường cong bên trong (nội tâm) trải qua ứng suất nén gây ra sự dày lên của tường. Để đáp ứng ASME B31.4 / Yêu cầu áp suất thiết kế B31.8, độ dày thành ống ban đầu tNOM phải được chọn sao cho:
Ở đâu tphút là độ dày thành ống yêu cầu tối thiểu trên mỗi đường tính toán áp suất thiết kế đường ống.
API 5L Lớp X60 (tương đương với ISO 3183 L415) PSL1 đại diện cho các đường ống uốn cong liền mạch và hàn có chất lượng cao tiêu chuẩn được thiết kế cho môi trường vận chuyển không chua. Các bảng dưới đây phác thảo các giá trị giới hạn hóa học và đặc tính kéo tối thiểu được yêu cầu.
| Loại sản xuất | Lớp thép | C tối đa | MN Max | P tối đa | S Tối đa | V Max | NB Max | Bạn tối đa | Ghi chú |
|---|---|---|---|---|---|---|---|---|---|
| Ống liền mạch | L415 hoặc X60 | 0.28 | 1.40 | 0.030 | 0.030 | Chú thích cuối trang f | Chú thích cuối trang f | Chú thích cuối trang f | Cu ≤ 0.50%, Trong ≤ 0.50% |
| Ống hàn | L415 hoặc X60 | 0.26 | 1.40 | 0.030 | 0.030 | Chú thích cuối trang f | Chú thích cuối trang f | Chú thích cuối trang f | Cr ≤ 0.50%, Mo ≤ 0.15% |
Chú thích cuối trang: (b) Đối với mỗi lần giảm 0.01% dưới mức tối đa carbon, Mn tăng của 0.05% trên mức tối đa được phép lên tới 1.75%. (c) Trừ khi có sự đồng ý, Nb + V ≤ 0.06%. (d) Nb + V. + Nếu ≤ 0.15%. (f) Trừ khi có sự đồng ý, Nb + V. + Nếu ≤ 0.001%. (g) Không có sự bổ sung có chủ ý của Boron (B ≤ 0.001%).
| Lớp thép | Thân ống (liền mạch & hàn) | Đường hàn (EW, CÁI CƯA, BÒ) | ||
|---|---|---|---|---|
| Sức mạnh năng suất Rt0,5 (MPa / psi) phút | Độ bền kéo Rtôi (MPa / psi) phút | Độ giãn dài Af (%) phút | Độ bền kéo Rtôi (MPa / psi) phút | |
| L415 hoặc X60 | 415 MPa (60,200 psi) | 520 MPa (75,400 psi) | Phương trình dẫn xuất (Của) | 520 MPa (75,400 psi) |
Độ giãn dài tối thiểu được chỉ định (MỘTf) tính bằng phần trăm đối với độ uốn API 5L được xác định bằng cách sử dụng công thức thực nghiệm ISO/API dựa trên diện tích mặt cắt ngang của mẫu thử:
Dây uốn ống PSL2 thực thi các tiêu chí chất lượng nghiêm ngặt, giới hạn tương đương Carbon bắt buộc, cường độ năng suất tối đa được chỉ định, thử nghiệm va đập Charpy, và các điều kiện giao hàng cung cấp bắt buộc rõ ràng: Bình thường hóa (N), dập tắt & Cường lực (Q), hoặc cán cơ nhiệt (M).
| Lớp thép | Phần khối lượng nguyên tố (%) tối đa | Tối đa tương đương carbon | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Và | Mn | P | S | V. | Nb | Của | Khác | CNIIW | CNPCM | |
| L415N hoặc X60N (SLS) | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | g, h, tôi | Như đã đồng ý | Như đã đồng ý |
| L415Q hoặc X60Q (SLS) | 0.18 | 0.45 | 1.70 | 0.025 | 0.015 | g | g | g | h, tôi | 0.43 | 0.25 |
| L415M hoặc X60M (hàn) | 0.12 | 0.45 | 1.60 | 0.025 | 0.015 | g | g | g | h, tôi | 0.43 | 0.25 |
Công thức CE: CNIIW = C + Mn/6 + (Cr+mo+v)/5 + (Ni+Cu)/15 | CNPCM = C + Và/30 + (Mn+Cu+Cr)/20 + Trong / 60 + MO/15 + V/10 + 5B.
| Lớp thép | Yêu cầu về thân ống | Đường hàn | |||
|---|---|---|---|---|---|
| Sức mạnh năng suất Rt0,5 (MPa) phút / tối đa | Độ bền kéo Rtôi (MPa) phút / tối đa | Tỷ lệ Rt0,5 / Rtôi tối đa | Độ giãn dài Af (%) phút | Độ bền kéo Rtôi (MPa) phút | |
| L415N / X60N | 415 MPa (60,200 psi) phút 565 MPa (81,900 psi) tối đa |
520 MPa (75,400 psi) phút 760 MPa (110,200 psi) tối đa |
0.93 | Công thức có nguồn gốc | 520 MPa (75,400 psi) |
| L415Q / X60Q | |||||
| L415M / X60M | |||||
Mạng lưới đường ống vận chuyển hydro sunfua ướt (H2S) nhu cầu khí đốt hoặc dầu thô chuyên dụng uốn ống chịu dịch vụ chua. Các khúc cua dịch vụ chua được kiểm soát chặt chẽ để ngăn chặn vết nứt do hydro gây ra (HIC), Cracking căng thẳng sunfua (SSC), và bẻ khóa từng bước (SWC) dưới NACE MR0175 / ISO 15156 Tuân thủ.
| Lớp thép | C tối đa | Si max | MN Max | P tối đa | S Tối đa | V Max | NB Max | Bạn tối đa | CNIIW tối đa | CNPCM tối đa |
|---|---|---|---|---|---|---|---|---|---|---|
| L415QS / X60QS (SLS) | 0.16 | 0.45 | 1.65 | 0.020 | 0.003 | 0.08 | 0.05 | 0.04 | 0.41 | 0.22 |
| L415MS / X60MS (hàn) | 0.10 | 0.45 | 1.45 | 0.020 | 0.002 | 0.08 | 0.08 | 0.06 | — | 0.21 |
Kiểm soát chua quan trọng: Lưu huỳnh cực thấp (S ≤ 0.002% cho hàn, 0.003% liền mạch). Xử lý canxi để kiểm soát hình dạng vùi (Ca/S ≥ 1.5). Giới hạn độ cứng: Tối đa 22 HRC (238 HBW) trên kim loại cơ bản, vùng ảnh hưởng nhiệt (HAZ), và đường hàn.
| Lớp thép | Sức mạnh năng suất Rt0,5 (MPa) phút / tối đa | Độ bền kéo Rtôi (MPa) phút / tối đa | Tỷ lệ năng suất kéo tối đa | Giới hạn độ cứng (HRC) | HIC / Kiểm tra SSC |
|---|---|---|---|---|---|
| L415QS / X60QS | 415 MPa (60,200 psi) phút 565 MPa (81,900 psi) tối đa |
520 MPa (75,400 psi) phút 760 MPa (110,200 psi) tối đa |
0.93 | 22 HRC (238 HBW) |
NACE TM0284 (HIC) NACE TM0177 (SSC) |
| L415MS / X60MS |
ASME B16.49 là tiêu chuẩn chính xác quản lý thiết kế, trình độ vật chất, quy trình sản xuất, thử nghiệm, đánh dấu, và các yêu cầu kiểm tra đối với các đường ống uốn cong do nhà máy sản xuất được làm từ vật liệu thép cacbon và hợp kim thấp có tính chất cơ học và hóa học được kiểm soát. Nó đặc biệt bao gồm các khúc cua cảm ứng cho các hệ thống đường ống phân phối và vận chuyển đường ống tuân thủ ASME B31.4 (Hydrocarbon lỏng) và ASME B31.8 (Truyền khí).
| Yếu tố | Cacbon [C] | Mangan [Mn] | Phốt pho [P] | lưu huỳnh [S] | Silicon [Và] | crom [Cr] | Molypden [Mo] |
|---|---|---|---|---|---|---|---|
| Nội dung tối đa (%) | 0.30 | 1.60 | 0.025 | 0.015 | 0.50 | 0.30 | 0.25 |
| Yếu tố | Vanadi [V.] | đồng [Cư] | Niken [TRONG] | Niobi [Nb] | Công thức tương đương cacbon (C.E.) | ||
| Nội dung tối đa (%) | 0.10 | 0.50 | 1.00 | 0.10 | C.E. = C + Mn/6 + (Cr+mo+v)/5 + (Cu+Ni)/15 ≤ 0.45% | ||
Theo ASME B16.49, các khúc cua cảm ứng được chỉ định bằng các ký hiệu cấp tiêu chuẩn phù hợp với cường độ năng suất tối thiểu của chúng tính bằng megapascal (MPa). Bảng dưới đây liệt kê các đặc tính cơ bản, ngưỡng độ cứng, và Charpy V-Notch (CVN) giá trị độ bền va đập yêu cầu sau uốn.
| Biểu tượng lớp | API tương đương cấp 5L | Sức mạnh năng suất tối thiểu | Độ bền kéo tối thiểu | Độ giãn dài tối thiểu | Độ cứng tối đa | Kiểm tra tác động (Cv) | |||
|---|---|---|---|---|---|---|---|---|---|
| ksi | MPa | ksi | MPa | % | HBW | HRC | Joules (trung bình của tôi) | ||
| P241 (X241) | hạng B / L245 | 35 | 241 | 60 | 414 | 20 | 238 | 22 | 27 D @ -20°C |
| P290 (X290) | X42 / L290 | 42 | 290 | 60 | 414 | 20 | 238 | 22 | 27 D @ -20°C |
| P317 (X317) | X46 / L320 | 46 | 317 | 63 | 434 | 20 | 238 | 22 | 27 D @ -20°C |
| P359 (X359) | X52 / L360 | 52 | 359 | 66 | 455 | 20 | 238 | 22 | 27 D @ -20°C |
| P386 (X386) | X56 / L390 | 56 | 386 | 71 | 490 | 20 | 238 | 22 | 27 D @ -20°C |
| P414 (X414) | X60 / L415 | 60 | 414 | 75 | 517 | 20 | 238 | 22 | 54 D @ -20°C |
| P448 (X448) | X65 / L450 | 65 | 448 | 77 | 531 | 18 | 238 | 22 | 54 D @ -20°C |
| P483 (X483) | X70 / L485 | 70 | 483 | 82 | 565 | 16 | 247 | 24 | 54 D @ -20°C |
| P552 (X552) | X80 / L555 | 80 | 552 | 90 | 621 | 16 | 247 | 24 | 54 D @ -20°C |
Bởi vì uốn cảm ứng nóng khiến ống thép phải chịu chu kỳ nhiệt cục bộ nhanh chóng, xử lý nhiệt sau uốn hoàn toàn (PBHT) là bắt buộc để khôi phục cấu trúc vi mô hạt mịn, Giảm ứng suất uốn dư, và đảm bảo độ bền cao trên kim loại cơ bản, vùng uốn cong, và đường hàn.
Làm nóng đồng đều phần uốn cong trong khoảng 480°C (900° F) và 675°C (1250° F). Giữ ở nhiệt độ ít nhất 30 phút mỗi 25 mm (1 TRONG.) độ dày của tường, nhưng không kém hơn 30 tổng số phút. Không khí mát mẻ trong không khí tĩnh lặng.
Nhiệt độ đồng đều trên nhiệt độ biến đổi trên (Ac3, thường là 880°C–930°C). Giữ tối thiểu 20 phút mỗi 25 mm (1 TRONG.) độ dày, sau đó làm nguội tự do trong không khí tĩnh để đạt được cấu trúc ferit-ngọc trai đồng nhất.
Nhiệt trên nhiệt độ biến đổi, giữ cho 20 tối thiểu/25 mm, sau đó làm nguội nhanh trong nước, dầu, hoặc chất làm nguội polyme. Hâm nóng để ủ ở nhiệt độ cao (550°C–650°C) để đạt được sức mạnh năng suất tối ưu và độ bền va đập.
Bảng dưới đây cung cấp từ trung tâm đến cuối (MỘT, B) và quay lại đối mặt (ồ, K) kích thước cho bán kính 3D và bán kính dài tiêu chuẩn (LR) uốn ống qua kích thước ống danh nghĩa DN15 (1/2``) đến DN400 (16``) phù hợp với ASME B16.49 và ASME B16.9.
| DN | NPS | Bên ngoài dia (CỦA) | Trung tâm để kết thúc (90° Uốn cong) MỘT | Trung tâm để kết thúc (45° Uốn cong) B | Quay lại khuôn mặt (180° Trở về) ồ | Trung tâm đến trung tâm (180° Trở về) K | ||||
|---|---|---|---|---|---|---|---|---|---|---|
| 3D uốn cong | uốn cong LR | 3D uốn cong | uốn cong LR | 3D uốn cong | uốn cong LR | 3D uốn cong | uốn cong LR | |||
| 15 | 1/2`` | 21.3 | 76 | 38 | 48 | 22 | 203 | 102 | 76 | 38 |
| 20 | 3/4`` | 26.7 | 76 | 38 | 57 | 25 | 247 | 127 | 76 | 38 |
| 25 | 1`` | 33.4 | 76 | 38 | 63 | 29 | 176 | 102 | 76 | 51 |
| 32 | 1 1/4`` | 42.2 | 95 | 48 | 39 | 24 | 95 | 102 | 64 | 64 |
| 40 | 1 1/2`` | 48.3 | 114 | 57 | 47 | 29 | 114 | 127 | 76 | 76 |
| 50 | 2`` | 60.3 | 152 | 76 | 63 | 35 | 152 | 152 | 102 | 102 |
| 65 | 2 1/2`` | 73.0 | 190 | 95 | 79 | 44 | 190 | 190 | 127 | 127 |
| 80 | 3`` | 88.9 | 229 | 114 | 95 | 51 | 229 | 229 | 152 | 152 |
| 90 | 3 1/2`` | 101.6 | 267 | 133 | 111 | 57 | 267 | 267 | 178 | 178 |
| 100 | 4`` | 114.3 | 305 | 152 | 127 | 64 | 305 | 305 | 203 | 203 |
| 125 | 5`` | 141.3 | 381 | 190 | 157 | 79 | 381 | 381 | 254 | 254 |
| 150 | 6`` | 168.3 | 457 | 229 | 189 | 95 | 457 | 457 | 305 | 305 |
| 200 | 8`` | 219.1 | 610 | 305 | 252 | 127 | 610 | 610 | 406 | 406 |
| 250 | 10`` | 273.0 | 762 | 381 | 316 | 159 | 762 | 762 | 508 | 508 |
| 300 | 12`` | 323.8 | 914 | 457 | 378 | 191 | 914 | 914 | 609 | 609 |
| 350 | 14`` | 355.6 | 1067 | 533 | 441 | 222 | 1067 | 1067 | 711 | 711 |
| 400 | 16`` | 406.4 | 1219 | 610 | 505 | 254 | 1219 | 1219 | 813 | 813 |
Việc lựa chọn loại thép phù hợp cho các khúc cua đường ống xuyên quốc gia đòi hỏi phải cân bằng các yêu cầu về áp suất vận hành, khả năng hàn trường, độ dẻo dai gãy xương, và hiệu quả chi phí. Bảng so sánh bên dưới đánh giá giới hạn hóa học và ngưỡng cơ học trên phổ API 5L năng suất cao.
| Cấp | Cacbon [C] | Silicon [Và] | Mangan [Mn] | Phốt pho [P] | lưu huỳnh [S] | Vanadi [V.] | Niobi [Nb] | Titan [Của] |
|---|---|---|---|---|---|---|---|---|
| API 5L X52 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API 5L X56 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.07 | 0.05 | 0.04 |
| API 5L X60 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.08 | 0.05 | 0.04 |
| API 5L x65 | 0.16 | 0.45 | 1.65 | 0.020 | 0.010 | 0.09 | 0.05 | 0.06 |
| API 5L X70 | 0.17 | 0.45 | 1.75 | 0.020 | 0.010 | 0.10 | 0.05 | 0.06 |
| Cấp | Sức mạnh năng suất tối thiểu (KSI / MPa) | Độ bền kéo tối thiểu (KSI / MPa) | Tỷ lệ năng suất kéo tối đa | Độ giãn dài tối thiểu (%) |
|---|---|---|---|---|
| API 5L X52 | 52 KSI / 359 MPa | 66 KSI / 455 MPa | 0.93 | 21 % |
| API 5L X56 | 56 KSI / 386 MPa | 71 KSI / 490 MPa | 0.93 | 19 % |
| API 5L X60 | 60 KSI / 414 MPa | 75 KSI / 517 MPa | 0.93 | 19 % |
| API 5L x65 | 65 KSI / 448 MPa | 77 KSI / 531 MPa | 0.93 | 18 % |
| API 5L X70 | 70 KSI / 483 MPa | 82 KSI / 565 MPa | 0.93 | 17 % |
Để đảm bảo tính toàn vẹn của cấu trúc dưới áp suất tuần hoàn nghiêm trọng và tải trọng môi trường, 100% các uốn cong cảm ứng nóng được sản xuất phải trải qua quá trình kiểm tra không phá hủy toàn diện (Nde) và thử nghiệm luyện kim phá hủy theo đầy đủ Điều khoản ASME B16.49 10 và iso 15590-1.
| Phương pháp kiểm tra | Tiêu chuẩn / Đặc điểm kỹ thuật | Tiêu chí chấp nhận & Phạm vi kiểm tra |
|---|---|---|
| Kiểm tra siêu âm (UT) | ASTM A388 / Nghệ thuật ASME Sec V 4 | 100% đo độ dày thành toàn thân sau uốn; 100% sóng cắt UT của uốn cong trong/ngoài và đường hàn. |
| Kiểm tra chụp ảnh phóng xạ (RT) | Nghệ thuật ASME Sec V 2 / API 1104 | 100% Kiểm tra bằng tia X các mối hàn theo chu vi và dọc trên các đoạn ống hàn sau khi tạo hình. |
| Kiểm tra hạt từ tính (MPI) | ASTM E709 / Nghệ thuật ASME Sec V 7 | 100% kiểm tra hạt từ ướt của các đầu vát, nội tâm, ngoại truyện, và cơ thể để phát hiện các vết nứt bề mặt/dưới bề mặt. |
| Kiểm tra độ cứng & Lập bản đồ | ASTM E10 (Brinell) / ASTM E18 (Rockwell) | Ánh xạ lưới trên bán kính bên ngoài, bán kính bên trong, trục trung hòa, và vùng hàn/HAZ. Tối đa 238 HBW (22 HRC cho dịch vụ chua). |
| Charpy V-Notch (CVN) Sự va chạm | ASTM A370 / ISO 148-1 | Thử nghiệm tác động ở -20°C (-4° F) hoặc -46°C (-51° F). Năng lượng cá nhân tối thiểu trên mỗi bảng cơ sở ASME B16.49. |
| Kiểm tra thủy tĩnh | Điều khoản API 5L 10.2 / ASME B31.8 | Áp suất thử được duy trì ở mức tối thiểu 10 giây mà không bị rò rỉ thân hoặc đường may ở ứng suất vòng được tính toán (90% SMYS). |
Các khúc cua cảm ứng nóng đặt dưới lòng đất, dưới đáy biển, hoặc môi trường đường ống trên mặt đất đòi hỏi hệ thống sơn chống ăn mòn chuyên dụng có khả năng phù hợp với hình dạng uốn cong mà không bị bong ra.
Dung sai hình học chặt chẽ là rất quan trọng để duy trì sự phù hợp của đường ống, giảm thiểu độ lệch trong quá trình hàn chu vi tự động tại hiện trường, và tránh các điểm tập trung căng thẳng.
| Tính năng chiều | Phạm vi đường kính danh nghĩa | Giới hạn dung sai cho phép |
|---|---|---|
| Góc uốn cong (Tôi) Sức chịu đựng | Tất cả các kích cỡ (1/2"đến 60") | ± 0,5° của góc uốn quy định |
| Bán kính đường tâm (CLR) Sức chịu đựng | Tất cả các kích cỡ | ±1,0% bán kính đường tâm quy định R |
| Đường kính ngoài (CỦA) ở cuối | NPS ≤ 4” NPS 5" đến 12" NPS ≥ 14” |
+1.6 mm / -0.8 mm ±1,6mm +2.4 mm / -1.6 mm |
| hình bầu dục (Độ tròn không tròn) ở Bend | Tất cả các kích cỡ | Tối đa 3.0% [(CỦAtối đa – CỦAphút) / CỦANOM × 100] |
| Độ vuông góc cuối / Góc vát | Tất cả các kích cỡ | Góc vát 37,5° ± 2,5°; Mặt gốc 1.6 mm ± 0.8 mm; Ngoài hình vuông ≤ 1.6 mm |
| Độ dài tiếp tuyến (L1, L2) Sức chịu đựng | Tất cả các kích cỡ | ±5,0 mm hoặc theo thỏa thuận giữa người mua và nhà sản xuất |
Để đẩy nhanh việc báo giá và đảm bảo tuân thủ kỹ thuật hoàn hảo, hợp đồng mua sắm kỹ thuật (EPC) nên kết hợp hồ sơ kỹ thuật đầy đủ khi yêu cầu báo giá cho uốn cong cảm ứng nóng.
Mặt bích cổ hàn dài (VS)
Kho phụ kiện ống WP304
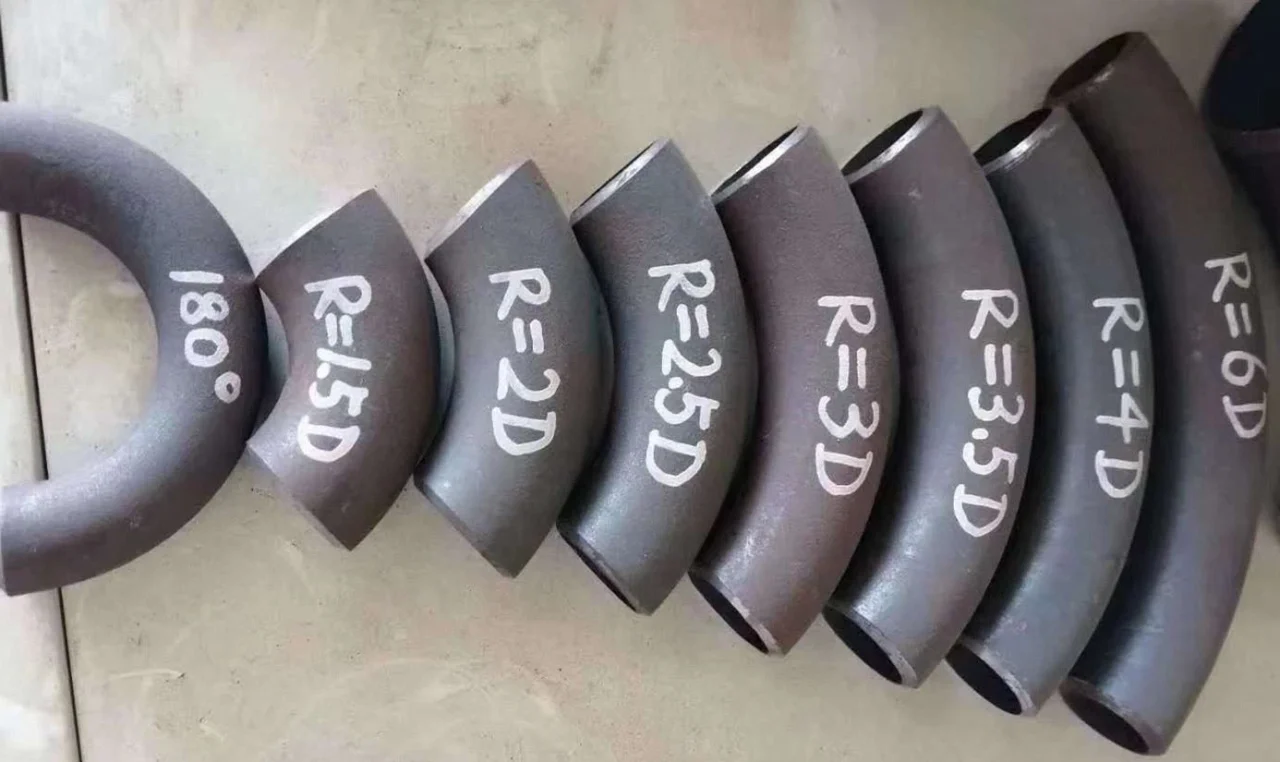
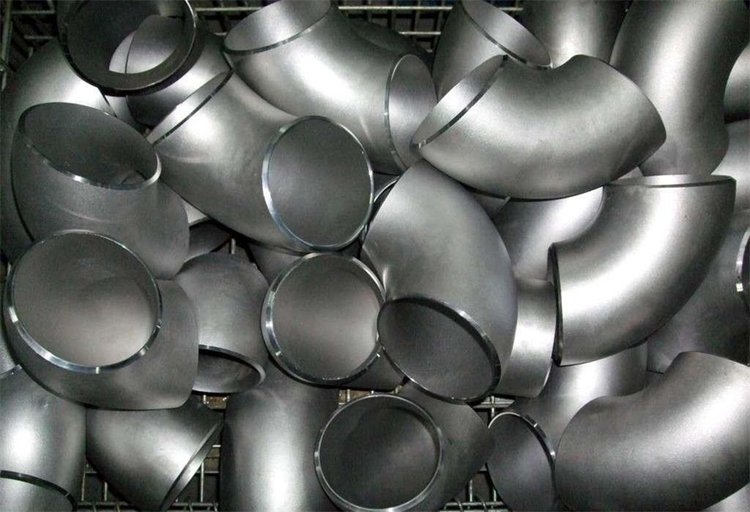
Là nhà sản xuất chuyên dụng các phụ kiện đường ống, chúng tôi tự hào cung cấp các khuỷu tay bán kính dài ASME/ANSI B16.9 đáp ứng các tiêu chuẩn quốc tế nghiêm ngặt nhất. Kích thước và trọng lượng được cung cấp trong hướng dẫn này là minh chứng cho cam kết của chúng tôi về độ chính xác và chất lượng. Dự án của bạn có yêu cầu NPS nhỏ hay không 1/2 phù hợp cho một nhà máy dược phẩm hoặc một NPS lớn 48 khuỷu tay cho một nền tảng ngoài khơi, sản phẩm của chúng tôi được thiết kế để phù hợp hoàn hảo và phục vụ lâu dài. Để được hỗ trợ kỹ thuật thêm, yêu cầu tùy chỉnh, hoặc để yêu cầu báo giá chính thức, vui lòng liên hệ với đội ngũ bán hàng kỹ thuật của chúng tôi.
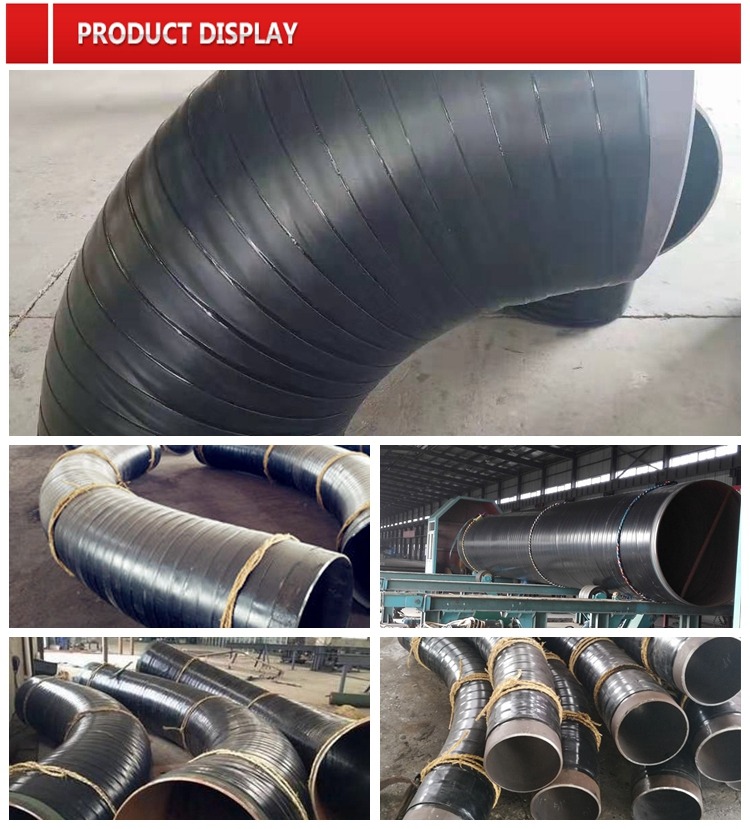
sản phẩm của chúng tôi, Máy uốn ống thép cảm ứng nóng API 5L X52 và X60, có sẵn trong 5D quan trọng,8D, và bán kính 10D, là hiện thân của quá trình xử lý cơ nhiệt tiên tiến áp dụng cho luyện kim cường độ cao. TÔI
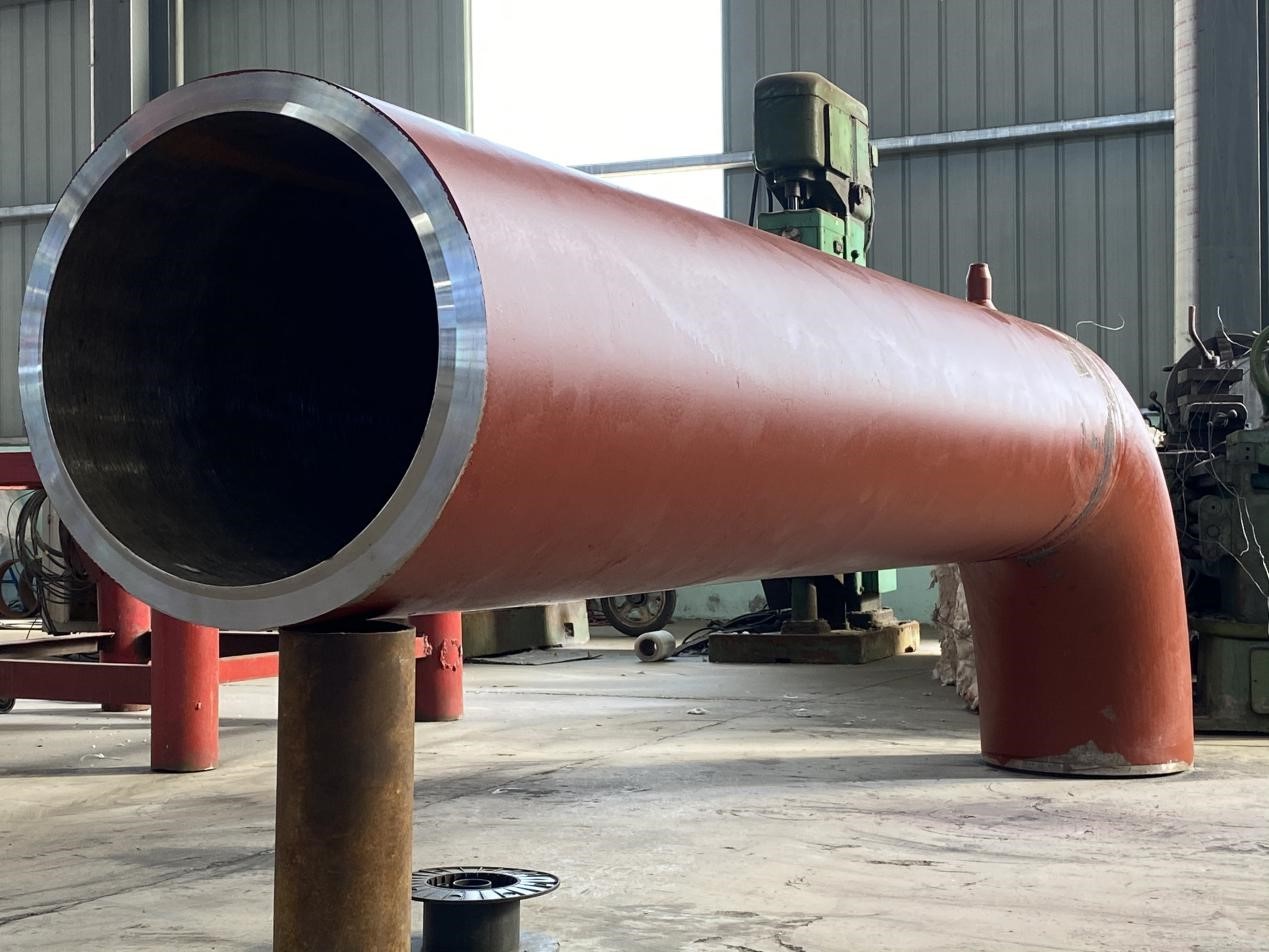
Chế tạo ống ống là một quá trình tinh vi kết hợp độ chính xác kỹ thuật, Khoa học vật liệu, và các kỹ thuật sản xuất nâng cao để cung cấp chất lượng cao, Hệ thống đường ống mô -đun. Bằng cách kiểm soát các tham số chính như đường kính ống, lựa chọn vật liệu, và chất lượng mối hàn, Các nhà chế tạo đảm bảo đệm đáp ứng các tiêu chuẩn ngành công nghiệp nghiêm ngặt như ASME B31.3 và API 1104. Những tiến bộ trong tự động hóa, Công cụ kỹ thuật số, và các hoạt động bền vững đang thay đổi ngành công nghiệp, cho phép nhanh hơn, xanh hơn, và sản xuất hiệu quả hơn về chi phí.
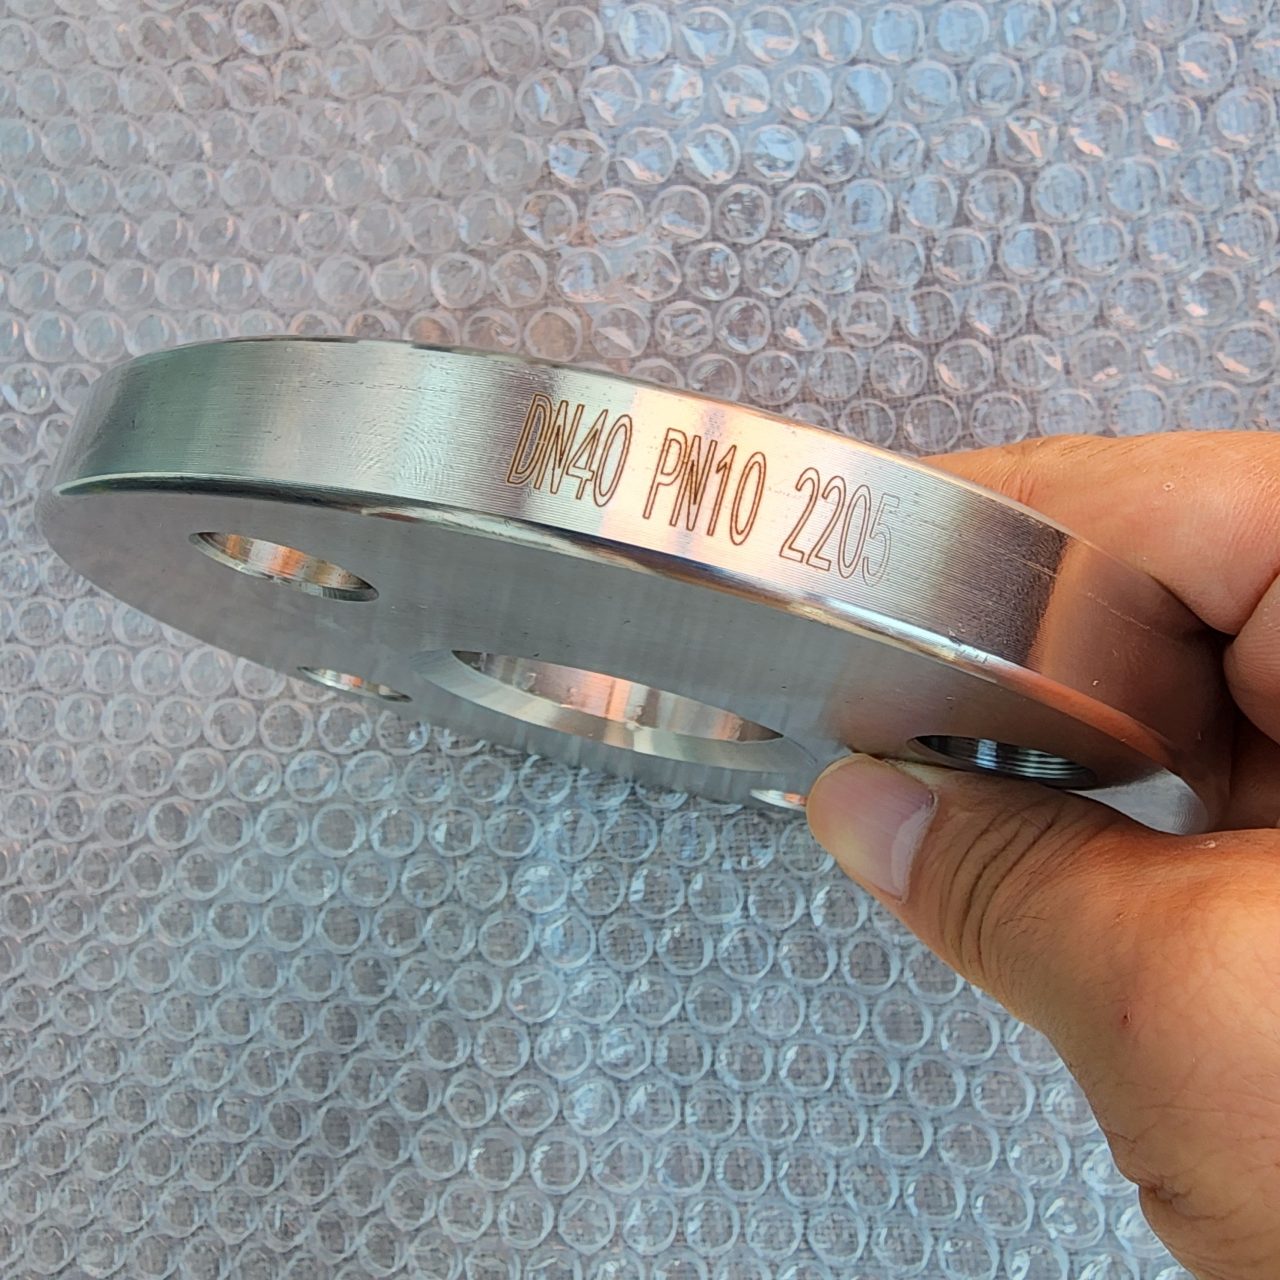
2205 mặt bích hàn phẳng tấm thép song công (HG/T 20592 DN40 PN10 PLRF) kết hợp khả năng chống ăn mòn của vật liệu với ưu điểm nhẹ của kết cấu, và phù hợp với môi trường ăn mòn áp suất trung bình và thấp như công nghiệp hóa chất và kỹ thuật hàng hải. Thiết kế của nó phải tuân thủ nghiêm ngặt các thông số kỹ thuật về kích thước và áp suất của HG/T 20592, và chú ý đến quá trình hàn và các yêu cầu bảo trì trong quá trình xử lý và sử dụng để đảm bảo độ tin cậy lâu dài.
Monel K-500 là hợp kim gốc niken-đồng hiệu suất cao với khả năng chống ăn mòn và tính chất cơ học tuyệt vời, thích hợp cho nhiều ứng dụng công nghiệp. Đặc tính hàn tốt và khả năng xử lý của nó làm cho nó có tính linh hoạt cao trong quá trình sản xuất. Thông qua các quy trình xử lý nhiệt thích hợp, hiệu suất của nó có thể được cải thiện hơn nữa và có thể đáp ứng nhu cầu của các điều kiện làm việc khác nhau.
Công ty Abter sử dụng mác thép :GB 18248 37Mn, 34Mn2V, 30CrMo, 35CrMo, 34CrMo4, 30CrMnSiA / HE G3429STH11, STH12, STH21, STH22, STH31 thép để sản xuất ống thép bình gas
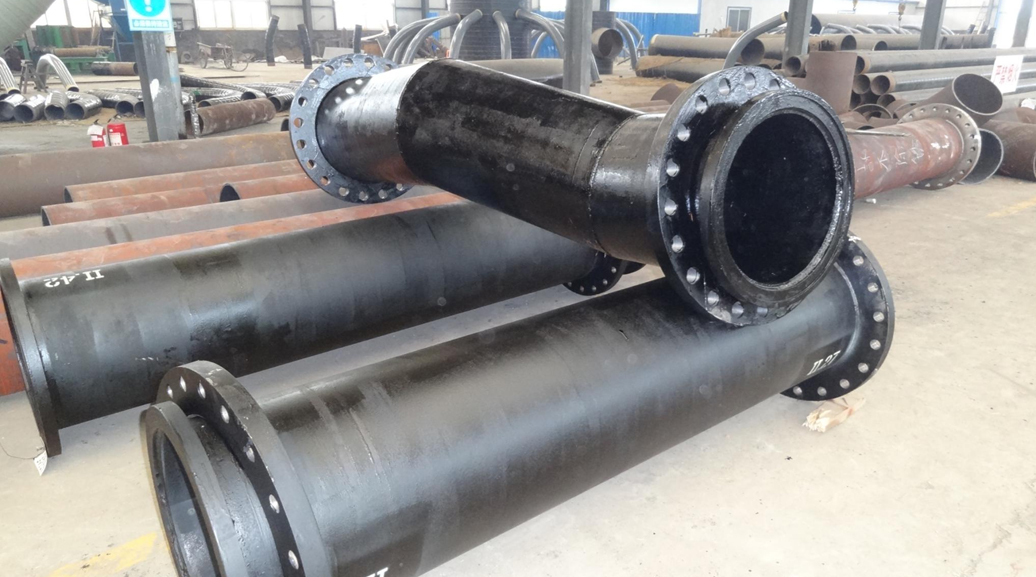
CHẾ TẠO ỐNG LÀ GÌ? Đúc sẵn đường ống là sản xuất các đoạn đường ống trong nhà máy thay vì tại công trường. Điều này cho phép sử dụng các công cụ và điều kiện làm việc tốt hơn. Điều này dẫn đến năng suất cao hơn và chất lượng tốt hơn. Nó cũng làm giảm thời gian thực hiện tại công trường.
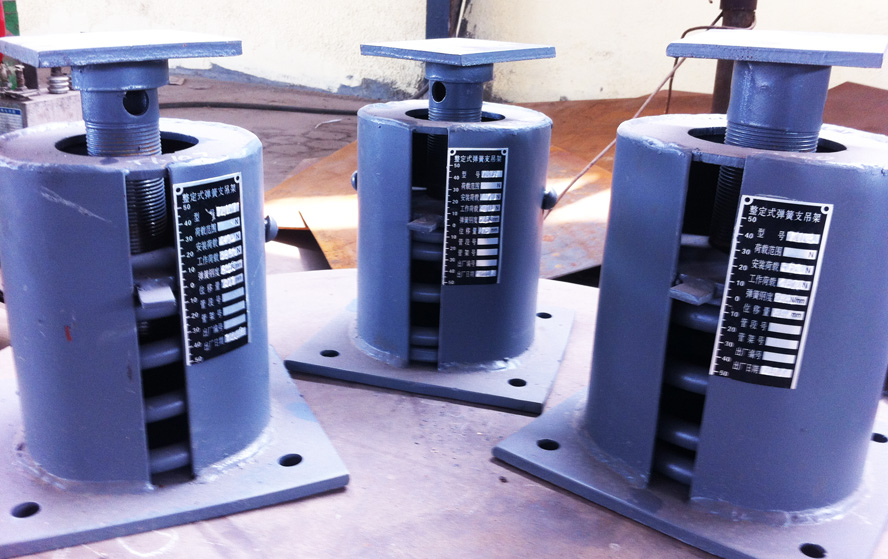
Loại A- Được sử dụng ở nơi có không gian rộng rãi. Độ cao cụ thể là mong muốn. Loại B- Được sử dụng khi khoảng không bị hạn chế. Phần gắn đầu là một vấu đơn. Loại C- Được sử dụng khi khoảng không bị hạn chế. Phần gắn đầu là các vấu cạnh nhau
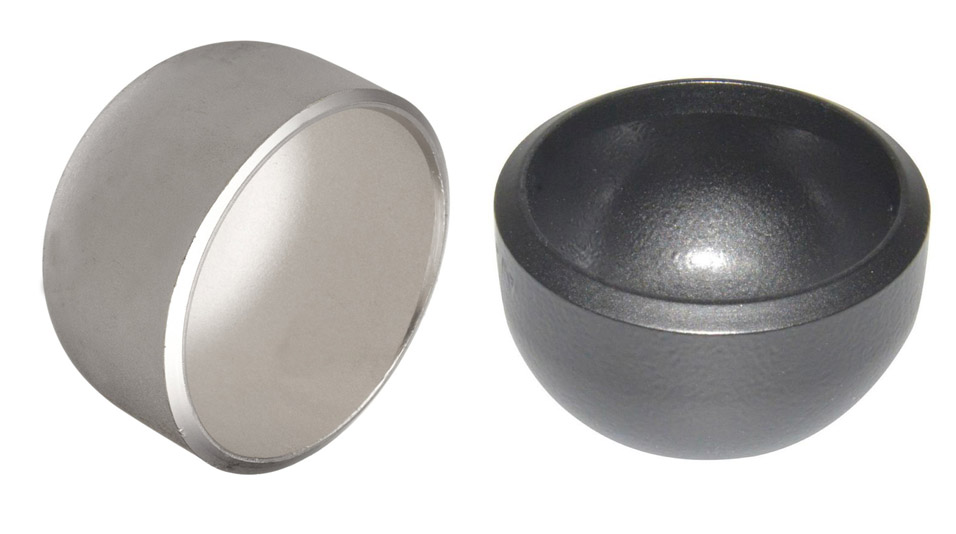
Butt Weld Cap We are manufacturer of butt weld cap and supplies all schedules in kinds of materials such as carbon steel, thép không gỉ, thép hợp kim. Zizi sản xuất nắp ống ở ASME, TỪ, JIS và các tiêu chuẩn bắt buộc khác. Nắp ống là một trong những phụ kiện đường ống được sử dụng phổ biến để ngăn chặn chất lỏng bằng cách che ở đầu ống. Nó có sẵn trong loại hàn đối đầu, loại mối hàn ổ cắm và loại ren, và mũ mông phổ biến hơn vì hiệu suất tốt, kết nối ổn định và phạm vi lựa chọn kích thước lớn.
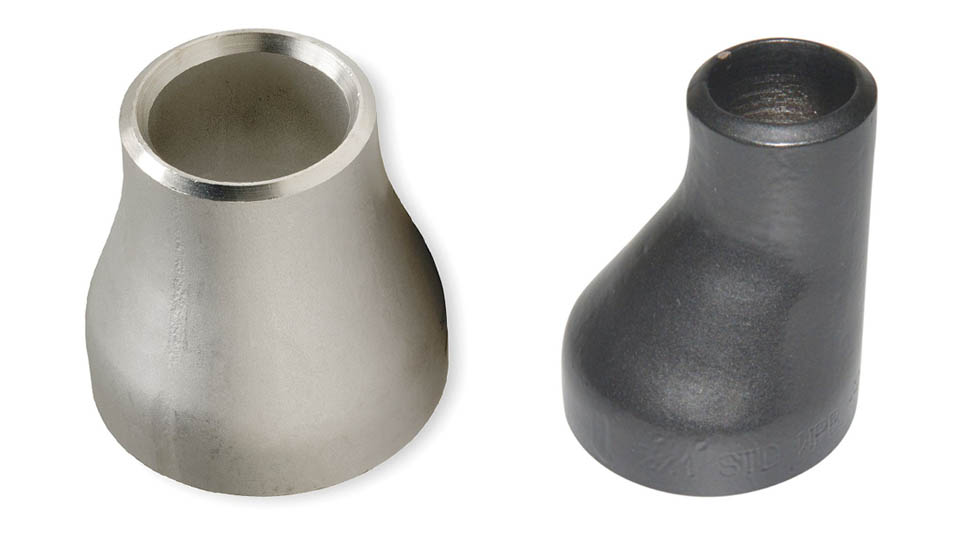
Bộ giảm tốc đồng tâm được sử dụng khi hệ thống đường ống được lắp đặt theo chiều dọc và ở phía xả của máy bơm. Bộ giảm tốc lệch tâm thường được sử dụng nhiều hơn khi hệ thống đường ống nằm trên giá đỡ ống. Vì mặt phẳng, việc căn chỉnh và gắn chắc chắn các ống vào giá đỡ dễ dàng hơn.
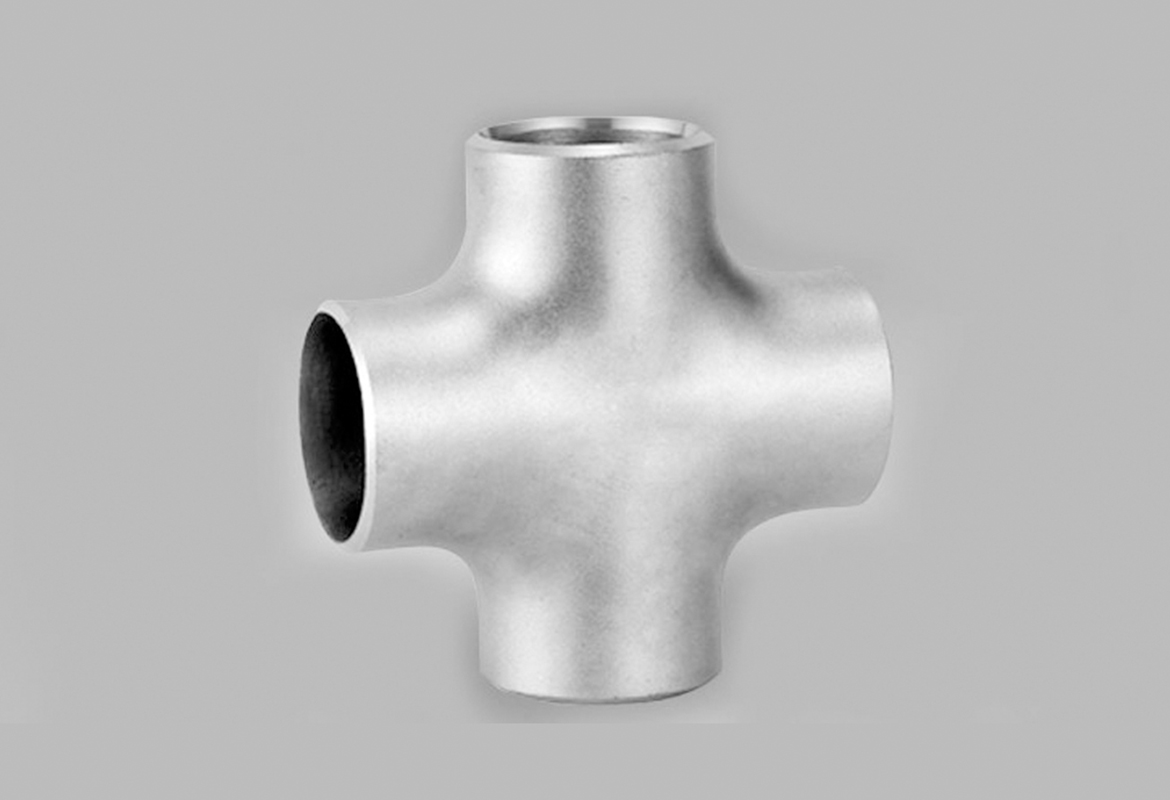
Phụ kiện chéo cho phép phân nhánh đường ống, cho phép phân phối nước hoặc chất lỏng khác đến các thiết bị hoặc khu vực khác nhau. Chúng thường được sử dụng trong các hệ thống cấp nước, hệ thống thủy lợi, và hệ thống sưởi ấm.
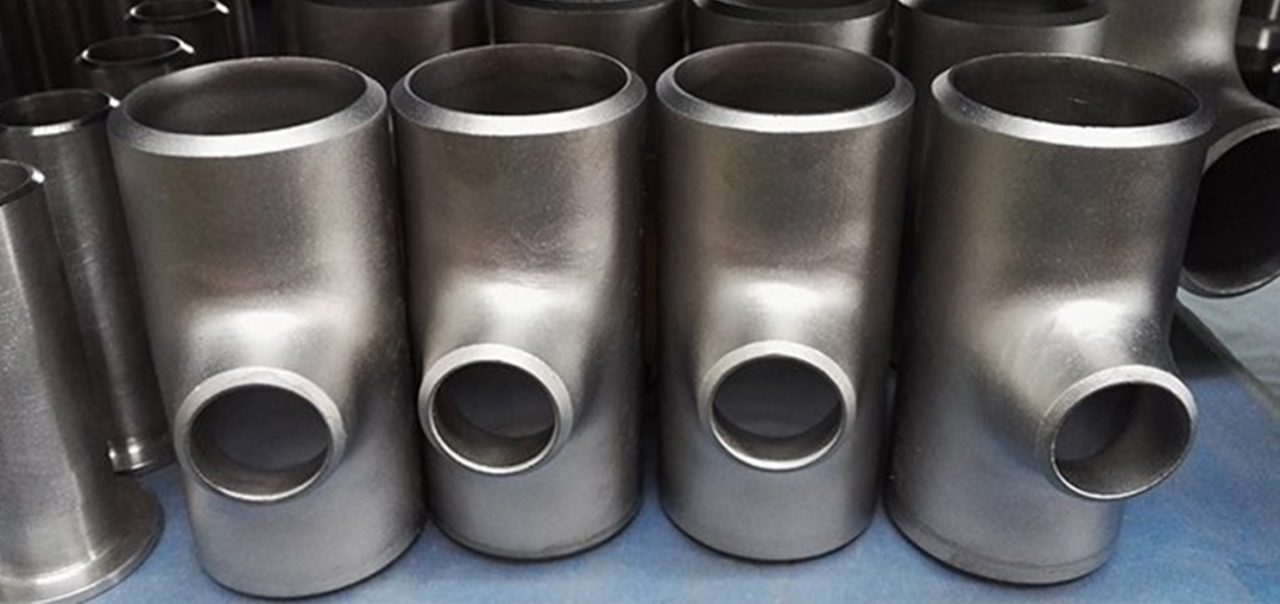
Chất liệu thép không gỉ ASME / ASTM SA / A403 SA / MỘT 774 WP-S, WP-W, WP-WX, 304, 304L, 316, 316L, 304/304L, 316/316L, TỪ 1.4301, DIN1.4306, TỪ 1.4401, TỪ 1.4404 Kích thước ANSI B16.9, ANSI B16.28, MSS-SP-43 Loại A, MSS-SP-43 Loại B, Ngài B2312, JIS B2313 Thickness Schedule 5S, 10S, 20S, S10, S20, S30, bệnh lây truyền qua đường tình dục, 40S, S40, S60, XS, 80S, S80, S100, S120, S140, S160, XXS và v.v..
Thân ống nối thường được làm bằng vật liệu cơ bản giống như ống hoặc ống mà chúng được nối vào.: đồng, thép, PVC, CPVC hoặc ABS. Bất kỳ vật liệu nào được phép bởi hệ thống ống nước, mã sức khỏe hoặc xây dựng (nếu có thể áp dụng) có thể được sử dụng, nhưng nó phải tương thích với các vật liệu khác trong hệ thống, chất lỏng được truyền tải, và nhiệt độ và áp suất bên trong (và bên ngoài) hệ thống. Phụ kiện bằng đồng thau hoặc đồng thau trên đồng Phổ biến trong hệ thống ống nước và đường ống dẫn nước. Chống cháy, khả năng chống sốc, sức mạnh cơ học, chống trộm và các yếu tố khác cũng ảnh hưởng đến việc lựa chọn vật liệu cho phụ kiện đường ống.
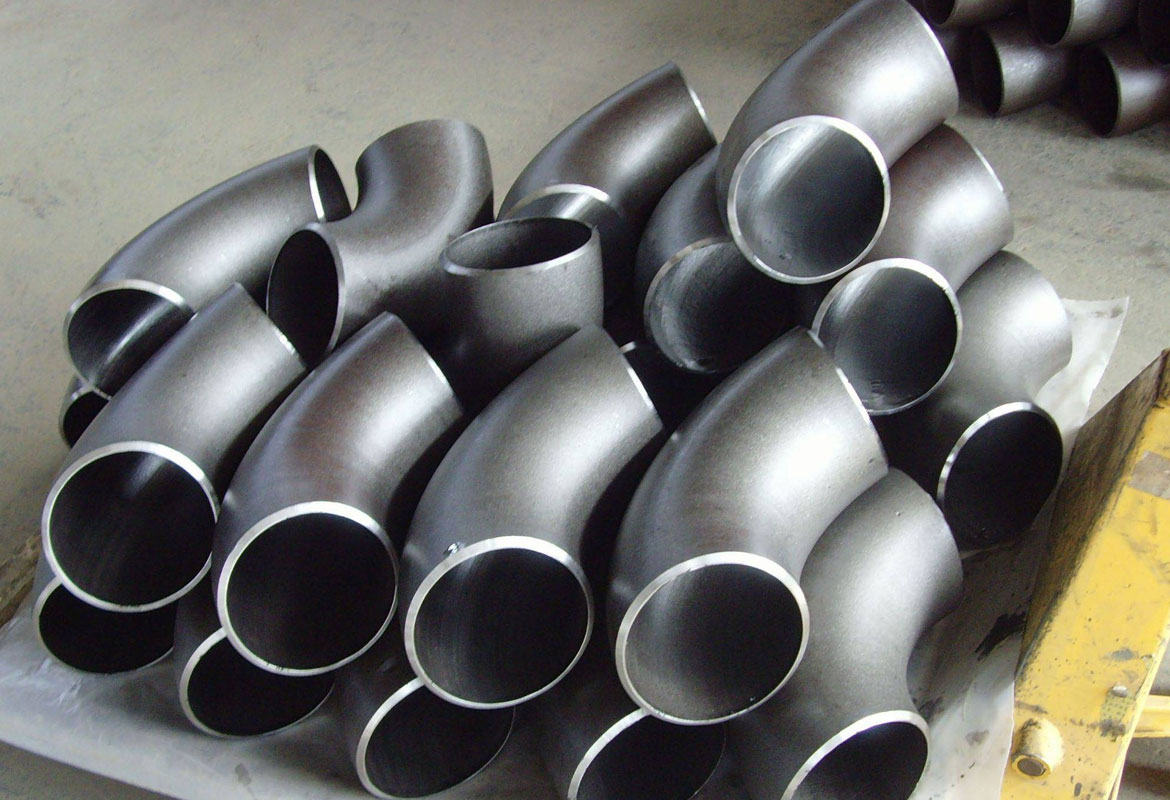
Phụ kiện đường ống được sử dụng trong các hệ thống ống nước để kết nối các phần thẳng của ống hoặc ống, để phù hợp với các kích cỡ hoặc hình dạng khác nhau, và cho các mục đích khác như điều chỉnh (hoặc đo lường) dòng chảy chất lỏng. Các phụ kiện này được sử dụng trong các hệ thống ống nước để kiểm soát việc chuyển nước, chất thải khí hoặc chất lỏng trong các đường ống hoặc hệ thống ống nước trong môi trường trong nước hoặc thương mại. phụ kiện (đặc biệt là các loại không phổ biến) yêu cầu tiền, thời gian, Vật liệu và công cụ để cài đặt và là một phần quan trọng của hệ thống ống nước và hệ thống ống nước. Các phụ kiện đường ống phổ biến chủ yếu bao gồm: mặt bích, khuỷu tay, khớp nối, công đoàn, Đoạn đệm, giảm giá, ống lót, tees, tees chuyển hướng, Crosses, mũ lưỡi trai, phích cắm, Barbs và van. Mặc dù các van là phụ kiện kỹ thuật, Chúng thường được thảo luận riêng.